指南 / 成本
棒料样件电机壳体:在投入压铸模具之前能验证什么
作者 阅读您询价单的团队发布于 我们如何撰写这些文章
电机壳体的压铸模具,是一笔很大、很难更改的固定成本。一旦开模,缺少的凸台、过薄的壁或错误的轴承位位置,要花上数周和不少钱来纠正。这就是为什么团队会用棒料来做早期壳体,也就是把一整块实心铝加工成形状。棒料不需要模具,几天内就能开始,并允许在批次之间改动设计。
本文说明棒料样件能验证什么、不能验证什么,如何设计才能使结果转移到铸件,以及如何规划从第一件到量产模具的各个步骤。
棒料样件能验证什么
- 配合与装配。 定子能装进去吗,轴承能就位吗,端盖和减速箱能用螺栓装上吗,电缆够得着吗?
- 尺寸链。 图纸上的公差加起来,能得到一台能工作的电机吗?
- 加工方案。 哪些特征可以一次装夹加工,哪些需要翻面,哪里的公差难以保证?
- 基本功能。 电机能转动、起转,并在短时间测试中保持温度吗?
- 泄漏路径布局。 即使材料不同,水套的流动是否如设计?
这个阶段的样件是学习工具。它通过发现那些本会被固化进模具的错误,来赚回自己的成本。
棒料样件不能验证什么
变形铝与铸造铝是不同的材料,差异会在测试中显现。
| 特性 | 棒料,6061-T6 类 | 压铸,ADC12 或 A380 类 | 对测试的影响 |
|---|---|---|---|
| 导热系数 | 约 167 W/m.K | 约 95 至 100 W/m.K | 棒料比相同形状的铸件运行更凉 |
| 气孔 | 很低 | 有一些,集中在厚截面 | 棒料上的泄漏测试会掩盖铸造气孔风险 |
| 强度 | 高,稳定 | 较低,波动较大 | 结构和疲劳测试不同 |
| 可加工性 | 很好 | 好,但铸造表皮硬 | 加工周期和刀具磨损不同 |
| 表面与外观 | 机加工表面 | 铸造表皮 | 外观和涂层不同 |
| 残余应力 | 中等 | 分布不同 | 加工后的变形可能不同 |
热这一行,是最常误导团队的。在棒料壳体中能保持温度的电机,在铸造壳体中可能运行得更热。导热系数指南说明了在整个散热路径中,合金有多重要,通常比担心的要小,但仍值得在试制铸件上测量。
气孔这一行同样重要。棒料水套很容易通过泄漏测试。形状相同的铸件,可能在厚凸台处渗漏。请在批量订单之前测试量产工艺。气孔指南介绍了风险区域。
为铸造而设计棒料样件
刀具可以加工模具无法成型的形状。如果棒料设计无视铸造规则,样件验证的就是一个无法铸造的设计。几条规则可以使两者保持一致。
- 增加拔模斜度。 压铸件在沿模具开启方向的壁上需要斜度,零件才能脱出。通常是一度到几度的拔模斜度,确切数值由铸造厂给出。样件也应以相同的斜度加工。
- 保持壁厚均匀。 厚截面会引起缩孔。对厚重区域做加强筋并掏空,而不是留作实心块。
- 使用较大的圆角。 尖锐的内角会引起应力和充型问题。圆角有助于金属流动。
- 规划分型线, 并让关键特征远离它。
- 为量产中要加工的每个表面规划加工余量, 并让样件保留相同的余量,这样以后的刀路可以沿用。
- 使用量产基准。 铸件将提供的定位点所在的表面,应是样件夹持的表面。这样测量和夹具都可以沿用。
在切第一件样件之前,找铸造厂做一次面向制造的设计评审,是值得的。一次简短的交谈,可能节省一套新模具。
从样件到量产的分阶段路径
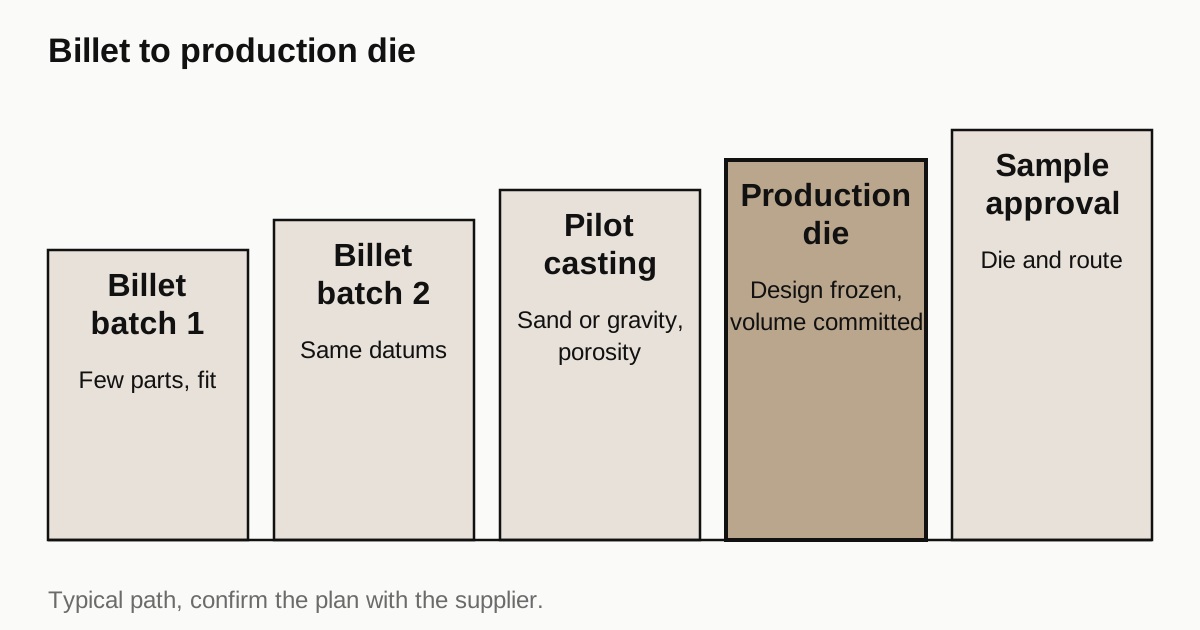
很少有项目直接从棒料走到模具。常见的进程是:
- 棒料第一批。 几件,用于检查配合和装配。
- 设计更改后的棒料第二批, 通常是同一家加工厂、同一个项目。
- 用软模做试制铸件。 3D 打印型芯的砂型铸造、用简单模具的重力铸造,或低成本压铸模,以低得多的模具成本,得到行为像量产件的铸件。
- 量产模具, 在铸件设计冻结且批量已确定之后。
- 首件与爬坡。 对来自量产模具和量产加工路线的零件进行样品批准。
跳过第三步是常见的错误。试制铸件能在真实的铸造零件中展示气孔、变形和加工表现。关于电动车壳体批量的指南说明了路线如何随批量变化。
这个零件需要报价吗? 获取电机零件报价
其他样件路线
棒料不是得到早期壳体的唯一方式。每种替代方案在速度、成本和真实度上各有取舍。
3D 打印砂型铸造。 砂型由打印得到,再浇注铝。它得到的是带粗糙表皮和真实铸造行为的铸件,不需要硬模具。适合带有内部通道、难以机加工的复杂形状,例如水套。表面质量和精度比压铸粗糙,所以零件需要留足加工余量。
软模重力铸造。 一套简单的模具,通常由铝或钢加工而成,用来做小批量。比压铸模便宜,单件更慢。
金属 3D 打印。 用铝铸造合金做激光粉末床熔融,无需模具即可得到复杂形状。适合极小批量,以及其他路线无法制造的形状。材料有自己的特性,更接近铸造合金而非变形合金,配合面和密封面需要机加工。单件成本很高。
用另一种形状的铸造毛坯加工。 有时用标准铸件或剩余毛坯加工成样件,行得通时很便宜。
| 路线 | 模具 | 对铸造行为的真实度 | 典型用途 |
|---|---|---|---|
| 棒料加工 | 无 | 低 | 配合、装配、首次功能测试 |
| 打印砂型铸造 | 无 | 中到高 | 水套布局、气孔检查 |
| 软模重力铸造 | 低 | 高 | 试制批量 |
| 金属 3D 打印 | 无 | 中 | 极小批量的复杂形状 |
| 量产压铸模 | 高 | 量产 | 批量生产 |
最佳路线取决于样件要回答的问题。要验证配合,用棒料。要验证泄漏和气孔表现,用铸造路线。
样件阶段的公差预期
样件不必保证每一项量产公差,试图这样做是在浪费钱。请确定哪些特征必须是真实的。
- 严格保证: 轴承位、定子孔、配合面,以及在测试中决定配合或功能的任何特征。
- 放宽: 外观面、没有功能的圆角、不影响装配的一般尺寸。
- 要报告,而不只是合格: 请索取关键特征的实测值。它们告诉设计师零件离极限有多近,比合格与否的结论更有用。
样件加工厂也应清楚说明,哪里没有特殊装夹就无法保证某项要求,这样设计团队可以选择放宽该要求,还是为装夹付费。尽早的诚实回答,能省下一轮零件。
当棒料是量产路线时
对某些产品,棒料不是垫脚石,而是最终工艺。如果年用量只有几百件,壳体又简单,模具和试制铸造项目的成本可能永远收不回来,从棒料或挤压型材加工,在产品的整个寿命内仍然更便宜。挤压型材指南比较了这两种机加工路线。
诚实的决策方法,是在做样件之前,一开始就索取两种路线的量产批量报价。看到完整批量计划的加工厂,可以及早建议模具是否合理,如果不合理,还可以帮助为长期优化机加工设计。
成本思考
棒料样件的单件成本很高,因为加工厂要去除大块材料,并花数小时加工。对少量零件来说,这个成本可以接受。要留意的是,项目需要几轮。每一轮都有成本,而快速、文档完备的第一轮,会减少轮数。
| 项目 | 由什么决定 |
|---|---|
| 棒料材料 | 坯料大小、合金、铝价 |
| 加工时间 | 装夹次数、型腔、每个特征的加工周期 |
| 夹具 | 样件加工厂使用柔性夹具,这会增加装夹调试时间 |
| 检验 | 关键特征的三坐标测量报告 |
| 表面处理 | 阳极氧化或涂层,带遮蔽 |
| 交期 | 几天到两周左右 |
请索取一件、五件和十件的价格,因为装夹调试成本由批量分摊。成本指南说明了这种规律。
询价单上要写什么
- 说明该零件是为日后压铸而做的样件,并写出预期的量产合金。
- 提供基准与未来铸件一致的图纸。
- 标出对配合和功能至关重要的特征。
- 说明公差水平。样件很少需要量产能力数据,只需要关键特征的尺寸。
- 要求加工厂报告关键特征的实测值,以便设计团队看到余量。
- 给出交付日期,因为样件讲究速度。
- 说明预计有几次修订,以及同一家加工厂能否继续这个项目。
发送询价之前的检查清单
- 写明样件的目的和计划的量产工艺。
- 对棒料图纸应用铸造设计规则。
- 选择量产铸件将提供的基准。
- 索取关键特征的实测数据。
- 索取一件、五件和十件的价格。
- 在订购模具之前,规划一次试制铸造。
图纸准备好后,请发送询价,我们为成品零件报价,并把生产下单给加工样件电机壳体的合作加工厂。我们会在 24 个工作小时内回复。
标准与参考资料
- Die casting, overview of the process, tooling and typical alloys. 为什么模具是一笔大的固定成本,以及它允许哪些形状。
- Prototype, overview of prototyping purposes and methods. 关于样件要验证什么的一般背景。
- Machining, overview of subtractive processes. 棒料样件所用的路线。
- Thermal conductivity, overview with values for common materials. 说明变形铝与铸造铝在散热测试中为何不同的参考范围。
本页的数字是依据上述标准和常规车间实践得出的典型范围,不是您零件的规格。为您零件报价的合作加工厂会确认它能在您的几何形状上保证什么。
常见问题
在订购模具之前,应该做多少个棒料样件?
足以确定模具将要固定的几何形状:通常是第一批用于检查配合和装配,改动后再做第二批。对许多项目来说,每轮几件,做两到三轮。模具很难修改,所以最好在棒料上发现问题。
棒料壳体上的测试结果会与压铸壳体一致吗?
对于几何和装配配合,只要基准相同,就会一致。对于与热、强度和气孔相关的测试,则不会完全一致,因为变形铝不同于铸造铝。请带着这一点解读结果,并用试制铸件加以确认。
压铸设计可以不加改动地从棒料加工出来吗?
大多可以,因为刀具几乎能跟随铸件拥有的任何形状。反过来则不成立:带有尖锐内角、没有拔模斜度、壁很厚的棒料设计,可能无法铸造,或铸造成本很高。设计棒料样件时,请考虑铸造规则。