Poradniki / Koszty
Prototypowe Obudowy Silników z Kęsa: Co Dowodzą, Zanim Zobowiążą Się Państwo do Oprzyrządowania Odlewu Ciśnieniowego
Autor zespół, który czyta Państwa zapytanie ofertoweOpublikowano Jak piszemy te poradniki
Matryca do obudowy silnika to duży, trudny do zmiany koszt stały. Po jej wykonaniu brakujący występ, cienka ścianka lub złe położenie gniazda łożyska kosztują tygodnie i pieniądze do poprawienia. Dlatego zespoły robią wczesne obudowy z kęsa, czyli pełnego bloku aluminium obrobionego na kształt. Kęs nie wymaga oprzyrządowania, zaczyna się w kilka dni i pozwala zmieniać konstrukcję między partiami.
Ten poradnik wyjaśnia, co prototyp z kęsa może udowodnić, czego nie może, jak go zaprojektować, aby wyniki przenosiły się na odlew, i jak zaplanować kroki od pierwszej sztuki do matrycy produkcyjnej.
Co dowodzi prototyp z kęsa
- Pasowanie i montaż. Czy stojan wchodzi, czy łożyska siadają, czy pokrywa i przekładnia się przykręcają, czy kable sięgają?
- Łańcuch wymiarowy. Czy tolerancje z rysunku sumują się do działającego silnika?
- Plan obróbki. Które elementy można wykonać w jednym zamocowaniu, które wymagają odwrócenia i gdzie trudno utrzymać tolerancje?
- Podstawowe działanie. Czy silnik pracuje, rozpędza się, utrzymuje temperaturę w krótkim teście?
- Układ dróg przecieku. Czy płaszcz przepływa jak zaprojektowano, nawet jeśli materiał jest inny?
Prototyp na tym etapie to narzędzie uczenia się. Zwraca swój koszt, znajdując błędy, które inaczej zostałyby zamrożone w matrycy.
Czego prototyp z kęsa nie dowodzi
Aluminium do obróbki plastycznej i odlewnicze to różne materiały, a różnice ujawniają się w testach.
| Właściwość | Kęs, typ 6061-T6 | Odlew ciśnieniowy, typ ADC12 lub A380 | Wpływ na testy |
|---|---|---|---|
| Przewodność cieplna | Około 167 W/m.K | Około 95 do 100 W/m.K | Kęs pracuje chłodniej niż odlew o tym samym kształcie |
| Porowatość | Bardzo niska | Pewna, skoncentrowana w grubych przekrojach | Test szczelności na kęsie ukrywa ryzyko porowatości odlewu |
| Wytrzymałość | Wysoka, stabilna | Niższa i bardziej zmienna | Testy konstrukcyjne i zmęczeniowe różnią się |
| Skrawalność | Bardzo dobra | Dobra, z twardą skorupą odlewniczą | Czas cyklu i zużycie narzędzi różnią się |
| Powierzchnia i wygląd | Powierzchnia obrobiona | Skorupa odlewnicza | Wygląd i powłoka różnią się |
| Naprężenia własne | Umiarkowane | Inny wzorzec | Odkształcenia po obróbce mogą się różnić |
Wiersz cieplny to ten, który najczęściej wprowadza zespoły w błąd. Silnik, który utrzymuje temperaturę w obudowie z kęsa, może pracować goręcej w odlewanej. Poradnik o przewodności cieplnej wyjaśnia, ile stop znaczy w całej drodze chłodzenia, często mniej, niż się obawiano, ale nadal warto to zmierzyć na odlewie pilotażowym.
Wiersz porowatości jest równie ważny. Płaszcz z kęsa łatwo przechodzi test szczelności. Odlew o tym samym kształcie może przeciekać przy grubej piaście. Proces produkcyjny należy przetestować przed zamówieniem seryjnym. Poradnik o porowatości pokazuje obszary ryzyka.
Projektowanie prototypu z kęsa pod odlew
Narzędzie może obrabiać kształty, których matryca nie ukształtuje. Jeśli konstrukcja z kęsa ignoruje zasady odlewania, prototyp dowodzi konstrukcji, której nie da się odlać. Kilka zasad utrzymuje oba w zgodzie.
- Dodać pochylenia. Odlew ciśnieniowy wymaga stożka na ściankach biegnących w kierunku otwarcia matrycy, aby część mogła wyjść. Pochylenie od jednego do kilku stopni jest normalne, a dokładną wartość podaje odlewnia. Prototyp należy obrobić z tym samym stożkiem.
- Utrzymać równą grubość ścianek. Grube przekroje powodują porowatość skurczową. Masywne obszary należy żebrować i wydrążać, a nie zostawiać jako pełne masy.
- Stosować duże promienie. Ostre wewnętrzne narożniki powodują naprężenia i problemy z wypełnianiem. Zaokrąglenia pomagają płynąć metalowi.
- Zaplanować linię podziału i trzymać krytyczne elementy z dala od niej.
- Zaplanować naddatek obróbkowy na każdej powierzchni obrabianej w produkcji i zachować ten sam naddatek na prototypie, aby późniejsze ścieżki narzędzia mogły się przenieść.
- Użyć baz produkcyjnych. Powierzchnie, które odlew da jako punkty bazowania, powinny być tymi, na których prototyp jest mocowany. Wtedy pomiary i uchwyty się przenoszą.
Przegląd konstrukcji pod kątem wytwarzania w odlewni jest wart zrobienia przed wykonaniem pierwszego prototypu. Krótka rozmowa może zaoszczędzić nową matrycę.
Etapowa droga od prototypu do produkcji
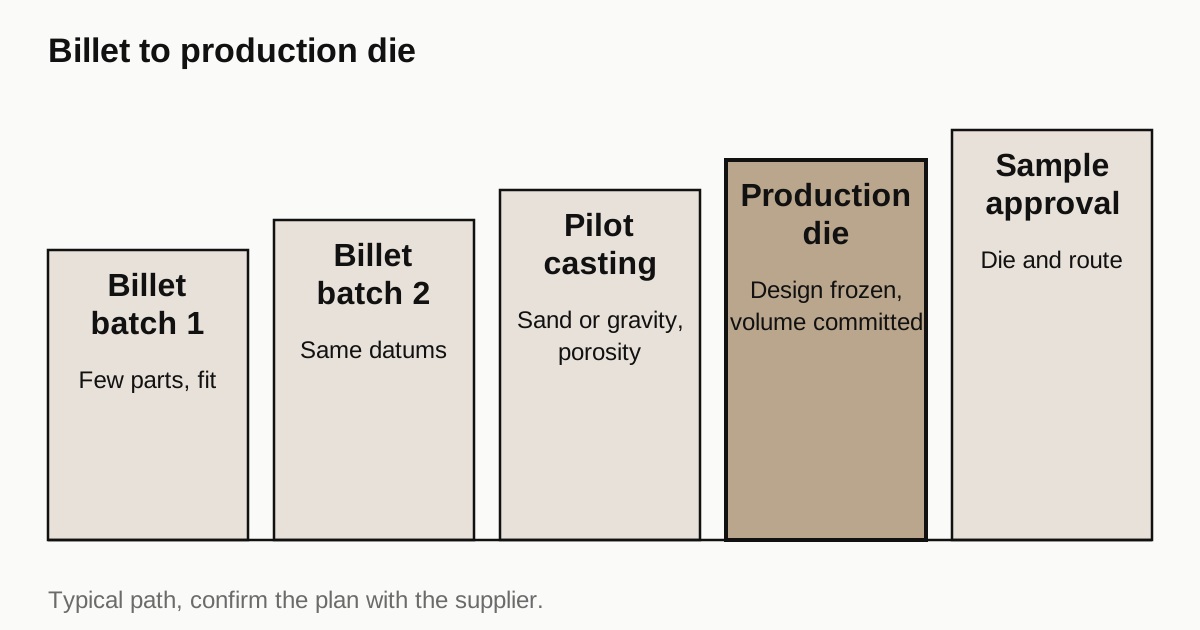
Niewiele programów idzie prosto z kęsa do matrycy. Typowy postęp to:
- Pierwsza partia z kęsa. Kilka sztuk do sprawdzenia pasowania i montażu.
- Druga partia z kęsa po zmianach konstrukcji, często ten sam zakład i ten sam program.
- Odlew pilotażowy z oprzyrządowania miękkiego. Odlew piaskowy z drukowanych form, odlew grawitacyjny z prostym narzędziem lub tania matryca dają odlewy zachowujące się jak części produkcyjne, przy znacznie niższym koszcie oprzyrządowania.
- Matryca produkcyjna po zamrożeniu konstrukcji odlewu i zadeklarowaniu serii.
- Pierwsza sztuka i rozruch. Zatwierdzenie próbek na częściach z matrycy produkcyjnej i produkcyjnej drogi obróbkowej.
Pominięcie kroku trzeciego to zwykły błąd. Odlew pilotażowy pokazuje porowatość, odkształcenia i zachowanie w obróbce na prawdziwej części odlewanej. Poradnik o seriach obudów EV opisuje, jak droga zmienia się z serią.
Inne drogi prototypowania
Kęs to nie jedyny sposób na wczesną obudowę. Każda alternatywa inaczej wymienia szybkość, koszt i realizm.
Odlew piaskowy z drukowanych form. Forma jest drukowana w piasku i zalewana aluminium. Daje część odlewaną z szorstką skorupą i prawdziwym zachowaniem odlewniczym, bez twardego oprzyrządowania. Pasuje do złożonych kształtów z wewnętrznymi kanałami, które trudno obrabiać, takich jak płaszcz wodny. Wykończenie i dokładność są grubsze niż w odlewie ciśnieniowym, więc część potrzebuje hojnego naddatku obróbkowego.
Odlew grawitacyjny w miękkiej formie. Proste narzędzie, często obrobione z aluminium lub stali, wykonuje małą partię. Tańsze od matrycy, wolniejsze na sztukę.
Druk 3D z metalu. Topienie wiązką lasera w złożu proszku w aluminiowym stopie odlewniczym daje złożone kształty bez oprzyrządowania. Pasuje do bardzo małych partii i kształtów, których inna droga nie wykona. Materiał ma własne właściwości, bliższe stopowi odlewniczemu niż plastycznie obrabianemu, a części wymagają obróbki na pasowaniach i powierzchniach uszczelniających. Koszt na sztukę jest wysoki.
Obróbka z półfabrykatu odlewu o innym kształcie. Czasem standardowy odlew lub pozostały półfabrykat jest obrabiany na prototyp, co jest tanie, gdy działa.
| Droga | Oprzyrządowanie | Realizm zachowania odlewu | Typowe zastosowanie |
|---|---|---|---|
| Obróbka z kęsa | Brak | Niski | Pasowanie, montaż, pierwsze testy działania |
| Drukowany odlew piaskowy | Brak | Średni do wysokiego | Układy płaszczy, kontrola porowatości |
| Odlew grawitacyjny, miękkie narzędzie | Niskie | Wysoki | Partie pilotażowe |
| Druk 3D z metalu | Brak | Średni | Złożone kształty w małych partiach |
| Matryca produkcyjna | Wysokie | Produkcyjny | Duże serie |
Najlepsza droga zależy od pytania, na które prototyp ma odpowiedzieć. Dla pasowania proszę użyć kęsa. Dla zachowania szczelności i porowatości proszę użyć drogi odlewniczej.
Potrzebują Państwo wyceny tej części? Zapytaj o wycenę części silnika
Oczekiwania tolerancji na etapie prototypu
Prototyp nie musi utrzymywać wszystkich tolerancji produkcyjnych, a próba tego marnuje pieniądze. Proszę zdecydować, które elementy muszą być prawdziwe.
- Trzymać ściśle: gniazda łożysk, otwór stojana, powierzchnie współpracujące i każdy element decydujący o pasowaniu lub działaniu w testach.
- Luzować: powierzchnie kosmetyczne, promienie niefunkcjonalne i wymiary ogólne niewpływające na montaż.
- Raportować, a nie tylko przepuszczać: proszę poprosić o zmierzone wartości na elementach krytycznych. Mówią one konstruktorowi, jak blisko granic leży część, co jest użyteczniejsze niż wynik zgodny lub niezgodny.
Zakłady prototypowe powinny też jasno mówić, gdzie nie mogą utrzymać oznaczenia bez specjalnego zamocowania, aby zespół konstruktorów mógł zdecydować, czy poluzować oznaczenie, czy zapłacić za zamocowanie. Uczciwe odpowiedzi wcześnie oszczędzają rundę części.
Gdy kęs jest drogą produkcyjną
Dla niektórych produktów kęs nie jest stopniem pośrednim, ale procesem końcowym. Jeśli ilość roczna to kilkaset sztuk, a obudowa jest prosta, koszt matrycy i programu odlewów pilotażowych może się nigdy nie zwrócić, a obróbka z kęsa lub z wyciskanego profilu pozostaje tańsza przez cały cykl życia produktu. Poradnik o profilu wyciskanym porównuje te dwie drogi obróbkowe.
Uczciwy sposób decyzji to poproszenie o ceny na wolumen produkcyjny z obu dróg na początku, przed wykonaniem prototypu. Zakład, który widzi pełny plan serii, może wcześnie doradzić, czy matryca ma sens, a jeśli nie, pomóc zoptymalizować konstrukcję obrabianą na długą metę.
Myślenie o kosztach
Koszt prototypu z kęsa na sztukę jest wysoki, bo zakład usuwa większość bloku i spędza godziny na obróbce. Ten koszt jest akceptowalny dla kilku sztuk. Trzeba pilnować, ile rund potrzebuje program. Każda runda ma koszt, a szybka, dobrze udokumentowana pierwsza runda zmniejsza liczbę rund.
| Pozycja | Co ją napędza |
|---|---|
| Materiał kęsa | Rozmiar bloku, stop, cena aluminium |
| Czas obróbki | Liczba zamocowań, kieszeni, czas cyklu na element |
| Uchwyty | Zakłady prototypowe używają elastycznych uchwytów, co dodaje czas przezbrojenia |
| Kontrola | Raport CMM na elementach krytycznych |
| Wykończenie | Anodowanie lub powłoka, z maskowaniem |
| Czas realizacji | Od dni do kilku tygodni |
Proszę poprosić o cenę dla jednej, pięciu i dziesięciu sztuk, bo koszt przezbrojenia rozkłada się na partię. Poradnik o kosztach wyjaśnia ten wzorzec.
Co umieścić w zapytaniu RFQ
- Napisać, że część jest prototypem do późniejszego odlewu ciśnieniowego, i podać zamierzony stop produkcyjny.
- Dołączyć rysunek z bazami zgodnymi z przyszłym odlewem.
- Oznaczyć elementy krytyczne dla pasowania i działania.
- Podać poziom tolerancji. Prototyp rzadko potrzebuje danych o zdolności produkcyjnej, tylko wymiaru elementów krytycznych.
- Poprosić zakład o raport zmierzonych wartości na elementach krytycznych, aby zespół konstruktorów widział zapas.
- Podać termin dostawy, bo prototypy to szybkość.
- Wspomnieć, ile rewizji się spodziewa i czy ten sam zakład może prowadzić program.
Lista kontrolna przed wysłaniem zapytania RFQ
- Podać cel prototypu i planowany proces produkcyjny.
- Zastosować zasady konstrukcji odlewu do rysunku kęsa.
- Wybrać bazy, które da produkcyjny odlew.
- Poprosić o dane pomiarowe elementów krytycznych.
- Poprosić o ceny dla jednej, pięciu i dziesięciu sztuk.
- Zaplanować odlew pilotażowy przed zamówieniem matrycy.
Gdy rysunek jest gotowy, proszę wysłać zapytanie RFQ, a my wyceniamy gotowe części i zlecamy produkcję zakładowi partnerskiemu, który obrabia prototypowe obudowy silników. Odpowiedź przychodzi w ciągu 24 godzin roboczych.
Normy i odniesienia
- Die casting, overview of the process, tooling and typical alloys. Dlaczego matryca to duży koszt stały i jakie kształty pozwala wykonać.
- Prototype, overview of prototyping purposes and methods. Ogólne tło tego, co prototyp ma udowodnić.
- Machining, overview of subtractive processes. Droga używana dla prototypów z kęsa.
- Thermal conductivity, overview with values for common materials. Zakresy referencyjne pokazujące, dlaczego aluminium do obróbki plastycznej i odlewnicze różnią się w testach chłodzenia.
Liczby na tej stronie to typowe zakresy oparte na wymienionych normach i zwykłej praktyce zakładów. Nie stanowią specyfikacji dla Państwa części. Zakład partnerski, który wycenia Państwa część, potwierdza, co może utrzymać na Państwa geometrii.
Najczęstsze pytania
Ile prototypów z kęsa zrobić przed zamówieniem matrycy?
Tyle, aby ustalić geometrię, którą matryca zamrozi: zwykle pierwsza partia do sprawdzenia pasowania i montażu, potem druga po zmianach. W wielu programach to kilka sztuk na rundę i dwie lub trzy rundy. Matrycę trudno zmienić, więc lepiej znaleźć problemy na kęsie.
Czy wyniki testów na obudowie z kęsa zgodzą się z obudową odlewaną ciśnieniowo?
Dla geometrii i pasowania montażowego tak, jeśli bazy są te same. Dla testów cieplnych, wytrzymałościowych i związanych z porowatością nie dokładnie, bo aluminium do obróbki plastycznej różni się od odlewniczego. Wyniki należy interpretować z tą świadomością i potwierdzić na odlewie pilotażowym.
Czy konstrukcję odlewu ciśnieniowego można obrobić z kęsa bez zmian?
W większości tak, bo narzędzie może podążać za prawie każdym kształtem, jaki ma odlew. Odwrotnie nie jest prawdą: konstrukcja z kęsa z ostrymi narożami wewnętrznymi, bez pochyleń i z grubymi ściankami może być niemożliwa lub kosztowna do odlania. Prototyp z kęsa należy projektować z uwzględnieniem zasad odlewania.
Potrzebują Państwo wyceny tej części?
Proszę wysłać rysunek. Wyceniamy gotowe części, zlecamy pracę zakładowi partnerskiemu i odpowiadamy w ciągu 24 godzin roboczych.
Zapytaj o wycenę części silnika