Guías / Costes
Prototipos de carcasas de motor en barra: qué demuestran antes de comprometerse con un molde de fundición inyectada
Redactado por el equipo que lee su solicitud de cotizaciónPublicado Cómo redactamos estas guías
Un molde para una carcasa de motor es un gran coste fijo, difícil de cambiar. Una vez cortado, un resalte que falta, una pared delgada o un asiento de rodamiento mal situado cuestan semanas y dinero en corregirse. Por eso los equipos hacen las primeras carcasas en barra, un bloque macizo de aluminio mecanizado a forma. La barra no necesita utillaje, empieza en días y deja que el diseño cambie entre tandas.
Esta guía explica qué puede demostrar un prototipo en barra, qué no, cómo diseñarlo para que los resultados se trasladen a una fundición y cómo planificar los pasos desde la primera pieza hasta el molde de producción.
Qué demuestra un prototipo en barra
- Ajuste y montaje. ¿Entra el estator, asientan los rodamientos, se atornillan la tapa y el reductor, llegan los cables?
- Acumulación de cotas. ¿Las tolerancias del plano suman un motor que funciona?
- Plan de mecanizado. ¿Qué elementos se pueden cortar en una sujeción, cuáles necesitan darle la vuelta y dónde cuesta mantener las tolerancias?
- Función básica. ¿Funciona el motor, arranca, mantiene su temperatura en una prueba corta?
- Trazado de las vías de fuga. ¿Fluye la camisa como se diseñó, aunque el material difiera?
Un prototipo en esta fase es una herramienta de aprendizaje. Justifica su coste encontrando errores que de otro modo quedarían congelados en un molde.
Qué no demuestra un prototipo en barra
El aluminio forjado y el fundido son materiales distintos, y las diferencias aparecen en los ensayos.
| Propiedad | Barra, tipo 6061-T6 | Fundición inyectada, tipo ADC12 o A380 | Efecto en los ensayos |
|---|---|---|---|
| Conductividad térmica | Unos 167 W/m.K | Unos 95 a 100 W/m.K | La barra trabaja más fría que una fundición de la misma forma |
| Porosidad | Muy baja | Alguna, concentrada en secciones gruesas | Las pruebas de fugas en barra ocultan el riesgo de porosidad de fundición |
| Resistencia | Alta, consistente | Menor y más variable | Los ensayos estructurales y de fatiga difieren |
| Maquinabilidad | Muy buena | Buena, con piel de fundición dura | El tiempo de ciclo y el desgaste de herramienta difieren |
| Superficie y aspecto | Acabado mecanizado | Piel de fundición | El aspecto y el recubrimiento difieren |
| Tensión residual | Moderada | Patrón distinto | La distorsión tras el mecanizado puede diferir |
La fila térmica es la que más a menudo induce a error a los equipos. Un motor que mantiene su temperatura en una carcasa de barra puede trabajar más caliente en una fundida. La guía de conductividad térmica explica cuánto pesa la aleación en toda la trayectoria de refrigeración, a menudo menos de lo que se teme pero que aun así conviene medir en una pieza fundida piloto.
La fila de porosidad importa igual. Una camisa en barra pasa fácilmente una prueba de fugas. Una fundición con la misma forma puede tener fugas en un resalte grueso. Pruebe el proceso de producción antes del pedido en volumen. La guía de porosidad muestra las zonas de riesgo.
Diseñar el prototipo en barra pensando en la fundición
Una fresa puede mecanizar formas que un molde no puede formar. Si el diseño en barra ignora las reglas de fundición, el prototipo demuestra un diseño que no se puede fundir. Unas pocas reglas mantienen alineados ambos.
- Añadir ángulo de desmoldeo. Una fundición inyectada necesita conicidad en las paredes que van en la dirección de apertura del molde, para que la pieza pueda salir. Un ángulo de uno a unos pocos grados es normal, y el valor exacto lo da la fundición. Mecanice el prototipo con la misma conicidad.
- Mantener un espesor de pared uniforme. Las secciones gruesas causan porosidad por contracción. Nervie y vacíe las zonas pesadas en lugar de dejar masas macizas.
- Usar radios generosos. Las esquinas internas vivas causan tensiones y problemas de llenado. Los acuerdos ayudan al flujo del metal.
- Planificar la línea de partición y mantener lejos de ella los elementos críticos.
- Planificar el sobremetal de mecanizado en cada superficie que se mecanice en producción, y mantener el mismo en el prototipo para que las trayectorias de herramienta se trasladen más adelante.
- Usar las referencias de producción. Las superficies que la fundición dará como puntos de posicionamiento deben ser aquellas en las que se sujeta el prototipo. Así las mediciones y los utillajes se trasladan.
Una revisión de diseño para fabricación por parte de la fundición vale la pena antes de cortar el primer prototipo. Una breve conversación puede ahorrar un molde nuevo.
Un camino por etapas del prototipo a la producción
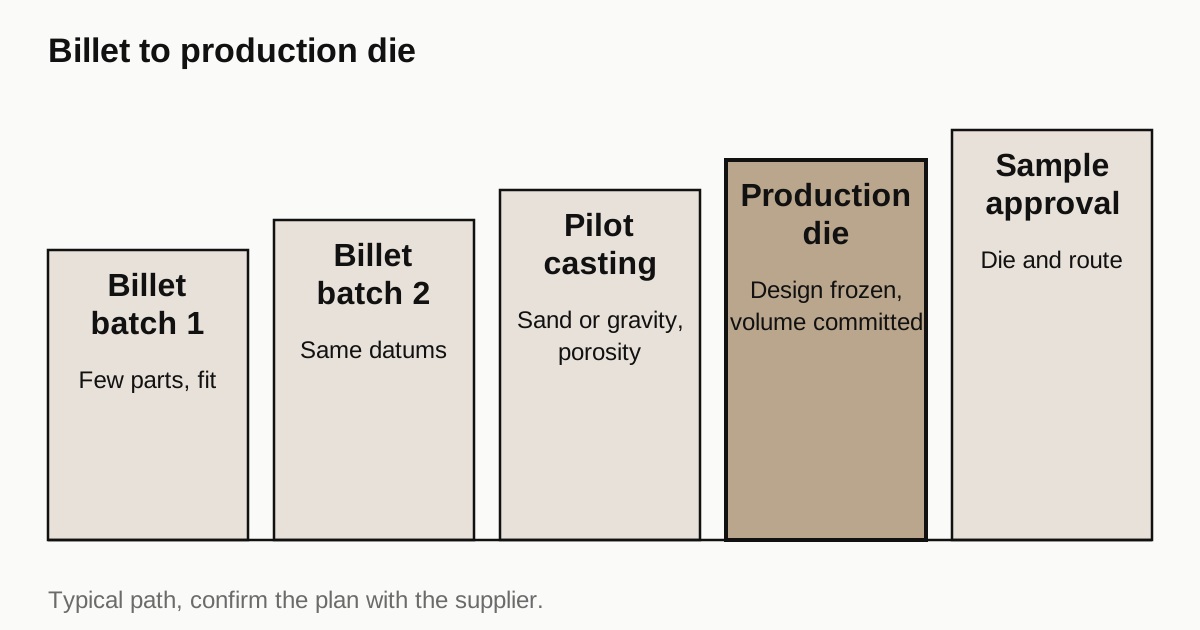
Pocos programas van directamente de la barra a un molde. Una progresión habitual es:
- Primera tanda en barra. Unas pocas piezas para comprobar ajuste y montaje.
- Segunda tanda en barra tras los cambios de diseño, a menudo en el mismo taller y en el mismo programa.
- Pieza fundida piloto con utillaje blando. La fundición en arena con moldes impresos, la fundición por gravedad con un molde sencillo o una matriz de bajo coste dan fundiciones que se comportan como piezas de producción, a un coste de utillaje mucho menor.
- Molde de producción cuando el diseño de la fundición está congelado y el volumen comprometido.
- Primer artículo y rampa. Aprobación de muestras sobre piezas del molde de producción y de la ruta de mecanizado de producción.
Saltarse el paso tres es el error habitual. La pieza fundida piloto muestra la porosidad, la distorsión y el comportamiento en mecanizado en una pieza fundida real. La guía sobre volúmenes de carcasas de VE describe cómo cambia la ruta con el volumen.
Otras rutas de prototipado
La barra no es la única forma de conseguir una carcasa temprana. Cada alternativa equilibra de otra manera rapidez, coste y realismo.
Fundición en arena con moldes impresos. El molde se imprime en arena y se cuela con aluminio. Da una pieza fundida con piel rugosa y comportamiento real de fundición, y no necesita utillaje duro. Encaja con formas complejas con pasos internos difíciles de mecanizar, como una camisa de agua. El acabado superficial y la precisión son más toscos que en la fundición inyectada, así que la pieza necesita un sobremetal de mecanizado generoso.
Fundición por gravedad en molde blando. Un utillaje sencillo, a menudo mecanizado en aluminio o acero, hace una tanda pequeña. Más barato que una matriz, más lento por pieza.
Impresión 3D en metal. La fusión láser en lecho de polvo con una aleación de aluminio de fundición produce formas complejas sin utillaje. Encaja con tandas muy pequeñas y con formas que ninguna otra vía puede hacer. El material tiene sus propias propiedades, más cercanas a una aleación de fundición que a una forjada, y las piezas necesitan mecanizado en ajustes y caras de estanqueidad. El coste por pieza es alto.
Mecanizada a partir de una pieza bruta fundida de otra forma. A veces una fundición estándar o una pieza bruta sobrante se mecaniza como prototipo, lo cual es barato cuando funciona.
| Ruta | Utillaje | Realismo del comportamiento de fundición | Uso típico |
|---|---|---|---|
| Mecanizado en barra | Ninguno | Bajo | Ajuste, montaje, primeras pruebas de función |
| Fundición en arena impresa | Ninguno | Medio a alto | Trazados de camisa, comprobaciones de porosidad |
| Fundición por gravedad, molde blando | Bajo | Alto | Tandas piloto |
| Impresión 3D en metal | Ninguno | Medio | Formas complejas en tandas diminutas |
| Molde de producción | Alto | Producción | Volumen |
La mejor ruta depende de la pregunta que el prototipo deba responder. Para el ajuste, use barra. Para el comportamiento de fugas y porosidad, use una ruta de fundición.
¿Necesita una cotización para esta pieza? Pida cotización para su pieza de motor
Expectativas de tolerancia en la fase de prototipo
Un prototipo no tiene que mantener todas las tolerancias de producción, y intentarlo desperdicia dinero. Decida qué elementos tienen que ser reales.
- Mantener estrictos: asientos de rodamiento, agujero del estator, caras de acoplamiento y cualquier elemento que decida el ajuste o la función en los ensayos.
- Relajar: superficies estéticas, radios no funcionales y cotas generales que no afecten al montaje.
- Informar, no solo aprobar: pida los valores medidos en los elementos críticos. Dicen al diseñador cuán cerca de sus límites está una pieza, lo que es más útil que un resultado de aprobado o rechazado.
Los talleres de prototipos también deben decir con claridad dónde no pueden mantener una indicación sin una preparación especial, para que el equipo de diseño elija entre relajarla o pagar la preparación. Respuestas honestas al principio ahorran una ronda de piezas.
Cuando la barra es la ruta de producción
Para algunos productos, la barra no es un peldaño sino el proceso final. Si la cantidad anual es de unos cientos y la carcasa es sencilla, el coste de un molde y de un programa de pieza fundida piloto puede no amortizarse nunca, y mecanizar desde barra o desde un perfil extruido sigue siendo más barato durante la vida del producto. La guía del perfil extruido compara las dos rutas mecanizadas.
La forma honesta de decidir es pedir cotizaciones en volumen de producción de ambas rutas desde el principio, antes de hacer el prototipo. Un taller que ve el plan de volumen completo puede aconsejar pronto si un molde tiene sentido y, si no lo tiene, ayudar a optimizar el diseño mecanizado para el largo plazo.
Pensar en costes
El coste por pieza de un prototipo en barra es alto, porque el taller retira la mayor parte del bloque y pasa horas mecanizando. Ese coste es aceptable para un puñado de piezas. Lo que hay que vigilar es cuántas rondas necesita el programa. Cada ronda tiene un coste, y una primera ronda rápida y bien documentada reduce el número de rondas.
| Partida | Qué la determina |
|---|---|
| Material en barra | Tamaño del bloque, aleación, precio del aluminio |
| Tiempo de mecanizado | Número de sujeciones, bolsillos, tiempo de ciclo por elemento |
| Utillajes | Los talleres de prototipos usan utillajes flexibles, que añaden tiempo de preparación |
| Inspección | Informe de MMC sobre los elementos críticos |
| Acabado | Anodizado o recubrimiento, con enmascarado |
| Plazo | De días a un par de semanas |
Pida un precio para una, cinco y diez piezas, ya que el coste de preparación se reparte en la tanda. La guía de costes explica el patrón.
Qué poner en la solicitud de cotización
- Indique que la pieza es un prototipo para una futura fundición inyectada y nombre la aleación de producción prevista.
- Dé el plano con referencias que coincidan con la futura fundición.
- Marque los elementos críticos para el ajuste y la función.
- Indique el nivel de tolerancia. Un prototipo rara vez necesita datos de capacidad de producción, solo la cota de los elementos críticos.
- Pida al taller que informe de los valores medidos en los elementos críticos, para que el equipo de diseño vea el margen.
- Dé la fecha de entrega, ya que los prototipos son cuestión de rapidez.
- Mencione cuántas revisiones se esperan y si el mismo taller puede quedarse con el programa.
Lista de comprobación antes de enviar la solicitud de cotización
- Indique el propósito del prototipo y el proceso de producción previsto.
- Aplique las reglas de diseño de fundición al plano en barra.
- Elija las referencias que dará la fundición de producción.
- Pida datos medidos en los elementos críticos.
- Pida precios para una, cinco y diez piezas.
- Planifique una pieza fundida piloto antes del pedido del molde.
Cuando el plano esté listo, envíe la solicitud de cotización y cotizamos las piezas terminadas y encargamos el trabajo a un taller asociado que mecaniza carcasas de motor prototipo. Las respuestas llegan en un plazo de 24 horas hábiles.
Normas y referencias
- Die casting, overview of the process, tooling and typical alloys. Por qué un molde es un gran coste fijo y qué formas permite.
- Prototype, overview of prototyping purposes and methods. Contexto general sobre qué debe demostrar un prototipo.
- Machining, overview of subtractive processes. La vía usada para los prototipos en barra.
- Thermal conductivity, overview with values for common materials. Rangos de referencia que muestran por qué el aluminio forjado y el fundido difieren en los ensayos de refrigeración.
Las cifras de esta página son rangos típicos tomados de las normas anteriores y de la práctica habitual de taller. No son una especificación para su pieza. El taller asociado que cotiza su pieza confirma lo que puede mantener en su geometría.
Preguntas frecuentes
¿Cuántos prototipos en barra debo hacer antes de pedir un molde?
Los suficientes para cerrar la geometría que el molde va a congelar: normalmente una primera tanda para comprobar el ajuste y el montaje, y una segunda tras los cambios. Para muchos programas son un puñado de piezas por ronda y dos o tres rondas. Un molde es difícil de cambiar, así que es mejor encontrar los problemas en barra.
¿Los resultados de ensayo en una carcasa en barra coincidirán con los de una de fundición inyectada?
Para la geometría y el ajuste de montaje, sí si las referencias son las mismas. Para ensayos térmicos, de resistencia y de porosidad, no exactamente, porque el aluminio forjado difiere del aluminio fundido. Interprete los resultados teniendo esto en cuenta y confírmelos en una pieza fundida piloto.
¿Se puede mecanizar en barra, sin cambios, un diseño de fundición inyectada?
En su mayoría sí, ya que la fresa puede seguir casi cualquier forma que tenga una fundición. Lo contrario no es cierto: un diseño para barra con esquinas internas vivas, sin ángulo de desmoldeo y con paredes gruesas puede ser imposible o caro de fundir. Diseñe el prototipo en barra pensando en las reglas de fundición.
¿Necesita una cotización para esta pieza?
Envíe el plano. Cotizamos las piezas terminadas, encargamos el trabajo a un taller asociado y respondemos en un plazo de 24 horas hábiles.
Pida cotización para su pieza de motor