Guide / Costi
Prototipi di carcasse di motori da barra: cosa dimostrano prima di impegnarsi su uno stampo di pressofusione
A cura di il team che legge la sua richiesta di offertaPubblicato Come scriviamo queste guide
Uno stampo per una carcassa di motore è un grande costo fisso, difficile da modificare. Una volta tagliato, un bossolo mancante, una parete sottile o una sede cuscinetto in posizione sbagliata costano settimane e denaro per essere corretti. Per questo i team realizzano le prime carcasse da barra, un blocco pieno di alluminio lavorato a forma. La barra non richiede attrezzature, parte in giorni e lascia che il progetto cambi tra un lotto e l’altro.
Questa guida spiega cosa può dimostrare un prototipo da barra, cosa no, come progettarlo perché i risultati si trasferiscano a una fusione e come pianificare i passi dal primo pezzo allo stampo di produzione.
Cosa dimostra un prototipo da barra
- Accoppiamento e assemblaggio. Lo statore entra, i cuscinetti si siedono, coperchio e riduttore si imbullonano, i cavi arrivano?
- Cumulo delle quote. Le tolleranze del disegno si sommano in un motore che funziona?
- Ciclo di lavorazione. Quali elementi si possono lavorare in un solo serraggio, quali richiedono un rovesciamento, e dove diventa difficile mantenere le tolleranze?
- Funzione di base. Il motore gira, prende velocità, mantiene la temperatura in una prova breve?
- Tracciato dei percorsi di tenuta. La camicia scorre come progettato, anche se il materiale differisce?
Un prototipo a questo stadio è uno strumento di apprendimento. Ripaga il suo costo trovando errori che altrimenti verrebbero congelati in uno stampo.
Cosa non dimostra un prototipo da barra
L’alluminio lavorato e quello fuso sono materiali diversi, e le differenze emergono nelle prove.
| Proprietà | Barra, tipo 6061-T6 | Pressofuso, tipo ADC12 o A380 | Effetto sulle prove |
|---|---|---|---|
| Conducibilità termica | Circa 167 W/m.K | Circa 95 a 100 W/m.K | La barra lavora più fredda di una fusione della stessa forma |
| Porosità | Molto bassa | Presente, concentrata nelle sezioni spesse | Le prove di tenuta su barra nascondono il rischio di porosità di fusione |
| Resistenza | Alta, costante | Più bassa e più variabile | Le prove strutturali e di fatica differiscono |
| Lavorabilità | Molto buona | Buona, con pelle di fusione dura | Tempo ciclo e usura utensile differiscono |
| Superficie e aspetto | Finitura lavorata | Pelle di fusione | Aspetto e rivestimento differiscono |
| Tensione residua | Moderata | Schema diverso | La distorsione dopo la lavorazione può differire |
La riga termica è quella che più spesso trae in inganno i team. Un motore che mantiene la temperatura in una carcassa da barra può lavorare più caldo in una fusa. La guida alla conducibilità termica spiega quanto conta la lega nell’intero percorso di raffreddamento, spesso meno di quanto si temi ma comunque da misurare su una fusione pilota.
La riga della porosità conta altrettanto. Una camicia da barra supera facilmente una prova di tenuta. Una fusione con la stessa forma può perdere in un bossolo spesso. Provi il processo di produzione prima dell’ordine in volume. La guida alla porosità mostra le zone a rischio.
Progettare il prototipo da barra pensando alla fusione
Una fresa può lavorare forme che uno stampo non può formare. Se il progetto da barra ignora le regole di fonderia, il prototipo dimostra un progetto che non si può fondere. Poche regole mantengono i due allineati.
- Aggiungere lo sformo. Una pressofusione richiede conicità sulle pareti che vanno nella direzione di apertura dello stampo, perché il pezzo possa uscire. Uno sformo da uno a pochi gradi è normale, e il valore esatto lo dà la fonderia. Lavori il prototipo con la stessa conicità.
- Mantenere uno spessore di parete uniforme. Le sezioni spesse causano porosità da ritiro. Nervature e svuotamenti sulle zone pesanti invece di lasciare masse piene.
- Usare raggi generosi. Gli spigoli interni vivi causano tensioni e problemi di riempimento. I raccordi aiutano il flusso del metallo.
- Pianificare il piano di divisione e tenere lontani gli elementi critici.
- Pianificare il sovrametallo di lavorazione su ogni superficie lavorata in produzione e mantenere lo stesso sul prototipo, così che i percorsi utensile si trasferiscano in seguito.
- Usare i riferimenti di produzione. Le superfici che la fusione darà come punti di posizionamento devono essere quelle su cui si serra il prototipo. Così misure e attrezzature si trasferiscono.
Una revisione di progettazione per la produzione da parte della fonderia vale la pena prima di tagliare il primo prototipo. Una breve conversazione può far risparmiare un nuovo stampo.
Un percorso a tappe dal prototipo alla produzione
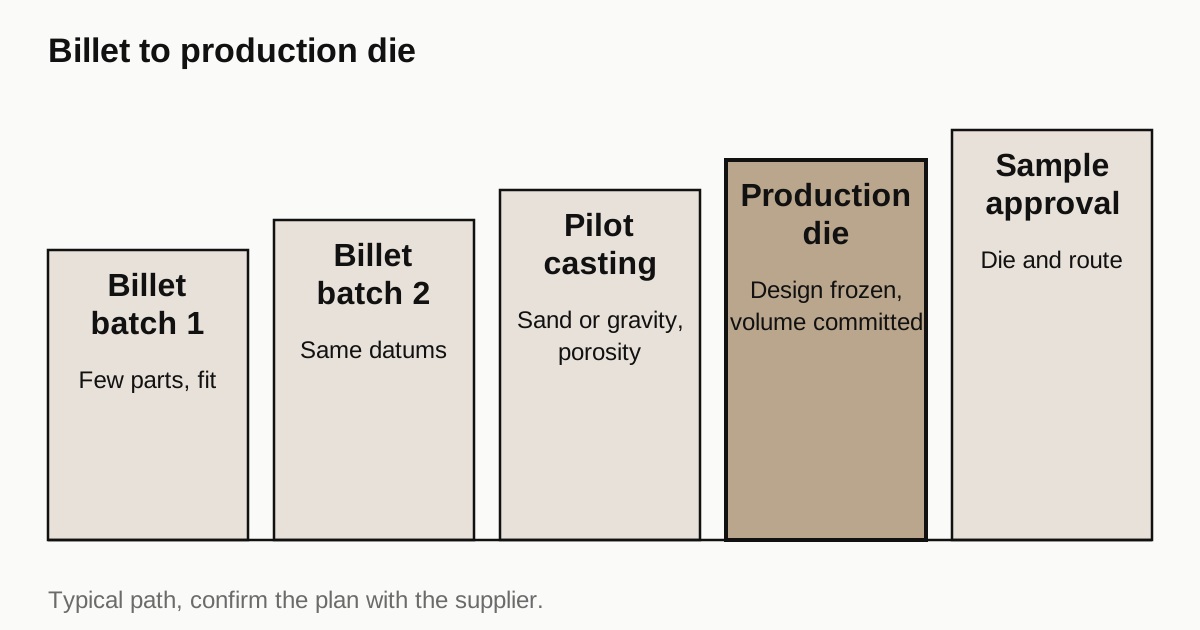
Pochi programmi passano direttamente dalla barra a uno stampo. Una progressione comune è:
- Primo lotto da barra. Pochi pezzi per verificare accoppiamento e assemblaggio.
- Secondo lotto da barra dopo le modifiche al progetto, spesso presso la stessa officina e nello stesso programma.
- Fusione pilota da attrezzatura leggera. La fusione in sabbia con stampi stampati, la fusione per gravità con un attrezzo semplice o uno stampo a basso costo danno fusioni che si comportano come pezzi di produzione, a un costo di attrezzatura molto inferiore.
- Stampo di produzione quando il progetto della fusione è congelato e il volume impegnato.
- Primo pezzo e rampa. Approvazione dei campioni su pezzi dello stampo di produzione e del ciclo di lavorazione di produzione.
Saltare il passo tre è l’errore abituale. La fusione pilota mostra porosità, distorsione e comportamento in lavorazione su un vero pezzo fuso. La guida sui volumi di carcasse per veicoli elettrici descrive come cambia la via con il volume.
Altre vie di prototipazione
La barra non è l’unico modo per ottenere una carcassa precoce. Ogni alternativa bilancia diversamente rapidità, costo e realismo.
Fusione in sabbia con stampi stampati. Lo stampo viene stampato in sabbia e colato in alluminio. Dà una fusione con pelle ruvida e comportamento reale di fonderia, e non richiede attrezzature dure. Si adatta a forme complesse con passaggi interni difficili da lavorare, come una camicia d’acqua. Finitura superficiale e precisione sono più grossolane della pressofusione, quindi il pezzo richiede un generoso sovrametallo di lavorazione.
Fusione per gravità in stampo morbido. Un attrezzo semplice, spesso lavorato in alluminio o acciaio, produce un piccolo lotto. Più economico di uno stampo, più lento a pezzo.
Stampa 3D in metallo. La fusione laser a letto di polvere in una lega di alluminio da fonderia produce forme complesse senza attrezzature. Si adatta a lotti molto piccoli e a forme che nessun’altra via può realizzare. Il materiale ha proprietà proprie, più vicine a una lega da fonderia che a una lavorata, e i pezzi richiedono lavorazione su accoppiamenti e facce di tenuta. Il costo a pezzo è alto.
Lavorato da un grezzo fuso di altra forma. A volte una fusione standard o un grezzo avanzato viene lavorato in un prototipo, il che è economico quando funziona.
| Via | Attrezzatura | Realismo del comportamento di fusione | Uso tipico |
|---|---|---|---|
| Lavorazione da barra | Nessuna | Basso | Accoppiamento, assemblaggio, prime prove di funzione |
| Fusione in sabbia stampata | Nessuna | Medio a alto | Tracciati di camicia, controlli di porosità |
| Fusione per gravità, attrezzo morbido | Bassa | Alto | Lotti pilota |
| Stampa 3D in metallo | Nessuna | Medio | Forme complesse in lotti minuscoli |
| Stampo di produzione | Alta | Produzione | Volume |
La via migliore dipende dalla domanda a cui il prototipo deve rispondere. Per l’accoppiamento usi la barra. Per il comportamento di tenuta e porosità usi una via di fusione.
Ha bisogno di un’offerta per questo componente? Richieda un’offerta per il suo componente
Aspettative di tolleranza allo stadio di prototipo
Un prototipo non deve mantenere tutte le tolleranze di produzione, e provarci fa sprecare denaro. Decida quali elementi devono essere reali.
- Mantenere stretti: sedi cuscinetto, foro dello statore, facce di accoppiamento e qualsiasi elemento che decida accoppiamento o funzione nelle prove.
- Allentare: superfici estetiche, raggi non funzionali e quote generali che non influiscono sull’assemblaggio.
- Riportare, non solo approvare: chieda i valori misurati sugli elementi critici. Dicono al progettista quanto un pezzo è vicino ai suoi limiti, il che è più utile di un esito conforme o non conforme.
Le officine di prototipi devono anche dire chiaramente dove non possono mantenere una prescrizione senza un attrezzaggio speciale, così che il team di progetto scelga se allentarla o pagare l’attrezzaggio. Risposte oneste presto fanno risparmiare un giro di pezzi.
Quando la barra è la via di produzione
Per alcuni prodotti la barra non è un gradino ma il processo finale. Se la quantità annua è di qualche centinaio e la carcassa è semplice, il costo di uno stampo e di un programma di fusione pilota può non ripagarsi mai, e lavorare da barra o da un profilo estruso resta più economico nella vita del prodotto. La guida al profilo estruso confronta le due vie lavorate.
Il modo onesto di decidere è chiedere offerte in volume di produzione per entrambe le vie fin dall’inizio, prima di realizzare il prototipo. Un’officina che vede il piano di volume completo può consigliare presto se uno stampo ha senso e, se non ce l’ha, aiutare a ottimizzare il progetto lavorato per il lungo periodo.
Ragionare sui costi
Il costo per pezzo di un prototipo da barra è alto, perché l’officina asporta la maggior parte del blocco e impiega ore di lavorazione. Quel costo è accettabile per una manciata di pezzi. Ciò da tenere d’occhio è quanti giri serve al programma. Ogni giro ha un costo, e un primo giro rapido e ben documentato riduce il numero di giri.
| Voce | Cosa la determina |
|---|---|
| Materiale in barra | Dimensione del blocco, lega, prezzo dell’alluminio |
| Tempo di lavorazione | Numero di serraggi, tasche, tempo ciclo per elemento |
| Attrezzature | Le officine di prototipi usano attrezzature flessibili, che aggiungono tempo di attrezzaggio |
| Controllo | Rapporto CMM sugli elementi critici |
| Finitura | Anodizzazione o rivestimento, con mascheratura |
| Tempi di consegna | Da giorni a un paio di settimane |
Chieda un prezzo per uno, cinque e dieci pezzi, dato che il costo di attrezzaggio si distribuisce sul lotto. La guida ai costi spiega lo schema.
Cosa mettere nella richiesta di offerta
- Indichi che il pezzo è un prototipo per una futura pressofusione e nomini la lega di produzione prevista.
- Fornisca il disegno con riferimenti che corrispondano alla futura fusione.
- Segni gli elementi critici per accoppiamento e funzione.
- Indichi il livello di tolleranza. Un prototipo richiede raramente dati di capacità di produzione, solo la quota degli elementi critici.
- Chieda all’officina di riportare i valori misurati sugli elementi critici, così che il team di progetto veda il margine.
- Indichi la data di consegna, perché i prototipi sono questione di rapidità.
- Menzioni quante revisioni sono attese e se la stessa officina può tenere il programma.
Lista di controllo prima di inviare la richiesta di offerta
- Indichi lo scopo del prototipo e il processo di produzione previsto.
- Applichi le regole di progettazione di fonderia al disegno da barra.
- Scelga i riferimenti che darà la fusione di produzione.
- Chieda dati misurati sugli elementi critici.
- Chieda prezzi per uno, cinque e dieci pezzi.
- Pianifichi una fusione pilota prima dell’ordine dello stampo.
Quando il disegno è pronto, invii la richiesta di offerta e quotiamo i pezzi finiti e affidiamo la produzione a un’officina partner che lavora carcasse di motori prototipo. Le risposte arrivano entro 24 ore lavorative.
Norme e riferimenti
- Die casting, overview of the process, tooling and typical alloys. Perché uno stampo è un grande costo fisso e quali forme consente.
- Prototype, overview of prototyping purposes and methods. Contesto generale su cosa un prototipo dovrebbe dimostrare.
- Machining, overview of subtractive processes. La via usata per i prototipi da barra.
- Thermal conductivity, overview with values for common materials. Intervalli di riferimento che mostrano perché l’alluminio lavorato e quello fuso differiscono nelle prove di raffreddamento.
Le cifre di questa pagina sono intervalli tipici ricavati dalle norme sopra e dalla normale pratica di officina. Non sono una specifica per il suo componente. L’officina partner che quota il suo pezzo conferma ciò che può mantenere sulla sua geometria.
Domande frequenti
Quanti prototipi da barra devo fare prima di ordinare uno stampo?
Abbastanza da chiudere la geometria che lo stampo congelerà: di solito un primo lotto per verificare accoppiamento e assemblaggio, poi un secondo dopo le modifiche. Per molti programmi sono una manciata di pezzi per giro e due o tre giri. Uno stampo è difficile da modificare, quindi è meglio trovare i problemi sulla barra.
I risultati delle prove su una carcassa da barra corrisponderanno a quelli di una pressofusa?
Per geometria e accoppiamento di assemblaggio, sì se i riferimenti sono gli stessi. Per le prove termiche, di resistenza e di porosità, non esattamente, perché l’alluminio lavorato differisce da quello fuso. Interpreti i risultati tenendone conto e li confermi su una fusione pilota.
Un progetto per pressofusione può essere lavorato da barra senza modifiche?
Per lo più sì, perché la fresa può seguire quasi qualsiasi forma di una fusione. Il contrario non è vero: un progetto da barra con spigoli interni vivi, senza sformo e con pareti spesse può essere impossibile o costoso da fondere. Progetti il prototipo da barra pensando alle regole di fonderia.
Ha bisogno di un’offerta per questo componente?
Invii il disegno. Quotiamo i pezzi finiti, affidiamo il lavoro a un’officina partner e rispondiamo entro 24 ore lavorative.
Richieda un’offerta per il suo componente