Gidsen / Kosten
Prototype motorbehuizingen uit staaf: wat ze bewijzen voordat u zich aan spuitgietgereedschap bindt
Geschreven door het team dat uw offerteaanvraag leestGepubliceerd Hoe wij deze gidsen schrijven
Een matrijs voor een motorbehuizing is een grote, moeilijk te wijzigen vaste kostenpost. Is hij eenmaal gesneden, dan kost een ontbrekende boss, een dunne wand of een lagerzitting op de verkeerde plek weken en geld om te herstellen. Daarom maken teams de eerste behuizingen uit staaf, een massief aluminium blok dat tot vorm wordt bewerkt. Staaf vraagt geen gereedschap, begint in dagen en laat het ontwerp tussen series veranderen.
Deze gids legt uit wat een prototype uit staaf kan bewijzen, wat niet, hoe u het ontwerpt zodat de resultaten naar een gietstuk overgaan en hoe u de stappen plant van het eerste onderdeel tot het productiegereedschap.
Wat een prototype uit staaf bewijst
- Pasvorm en montage. Gaat de stator erin, zitten de lagers goed, passen het deksel en de tandwielkast, bereiken de kabels hun plek?
- Maatstapeling. Tellen de toleranties op de tekening op tot een werkende motor?
- Bewerkingsplan. Welke kenmerken kunnen in één opspanning, welke vragen om omdraaien en waar zijn toleranties moeilijk te houden?
- Basisfunctie. Draait de motor, loopt hij op toeren, houdt hij zijn temperatuur bij een korte proef?
- Lekpadindeling. Stroomt de mantel zoals ontworpen, ook als het materiaal verschilt?
Een prototype in dit stadium is een leermiddel. Het verdient zijn kosten terug door fouten te vinden die anders in een matrijs zouden worden bevroren.
Wat een prototype uit staaf niet bewijst
Smeed- en gietaluminium zijn verschillende materialen, en de verschillen komen in proeven naar voren.
| Eigenschap | Staaf, type 6061-T6 | Spuitgegoten, type ADC12 of A380 | Effect op beproeving |
|---|---|---|---|
| Warmtegeleiding | Ongeveer 167 W/m.K | Ongeveer 95 tot 100 W/m.K | Staaf loopt koeler dan een gietstuk van dezelfde vorm |
| Porositeit | Zeer laag | Enige, geconcentreerd in dikke secties | Lekproeven op staaf verbergen het porositeitsrisico van gieten |
| Sterkte | Hoog, consistent | Lager en variabeler | Constructie- en vermoeiingsproeven verschillen |
| Bewerkbaarheid | Zeer goed | Goed, met harde gietvel | Cyclustijd en gereedschapsslijtage verschillen |
| Oppervlak en uiterlijk | Bewerkte afwerking | Gietvel | Uiterlijk en coating verschillen |
| Restspanning | Matig | Ander patroon | Vervorming na bewerking kan verschillen |
De thermische rij is degene die teams het vaakst op het verkeerde been zet. Een motor die zijn temperatuur houdt in een behuizing uit staaf, kan in een gegoten behuizing warmer draaien. De gids over warmtegeleiding legt uit hoeveel de legering uitmaakt in het hele koelpad, wat vaak minder is dan gevreesd maar toch de moeite van meten op een proefgietstuk waard.
De porositeitsrij telt even zwaar. Een mantel uit staaf komt makkelijk door een lekproef. Een gietstuk met dezelfde vorm kan lekken bij een dikke boss. Test het productieproces vóór de volumeorder. De gids over porositeit toont de risicogebieden.
Het prototype uit staaf ontwerpen voor gieten
Een frees kan vormen bewerken die een matrijs niet kan vormen. Negeert het ontwerp uit staaf de gietregels, dan bewijst het prototype een ontwerp dat niet gegoten kan worden. Een paar regels houden de twee op één lijn.
- Voeg tapsheid toe. Een spuitgietstuk heeft helling nodig op wanden die in de openingsrichting van de matrijs lopen, zodat het onderdeel eruit kan. Een tapsheid van een tot enkele graden is normaal, en de exacte waarde komt van de gieterij. Bewerk het prototype met dezelfde tapsheid.
- Houd de wanddikte gelijkmatig. Dikke secties veroorzaken krimpporositeit. Voorzie zware gebieden van ribben en holtes in plaats van massieve blokken te laten staan.
- Gebruik ruime radii. Scherpe inwendige hoeken veroorzaken spanning en vulproblemen. Afrondingen helpen de metaalstroom.
- Plan de scheidingslijn en houd kritieke kenmerken er weg van.
- Plan bewerkingsovermaat op elk oppervlak dat in productie wordt bewerkt, en houd dezelfde overmaat op het prototype zodat latere gereedschapsbanen overgaan.
- Gebruik de productiereferenties. De oppervlakken die een gietstuk als plaatsbepalende punten geeft, moeten degene zijn waarop het prototype wordt gespannen. Dan gaan metingen en opspanningen over.
Een design-for-manufacturing-beoordeling door de gieterij is de moeite waard vóór het eerste prototype wordt gesneden. Een kort gesprek kan een nieuw gereedschap besparen.
Een gefaseerd pad van prototype naar productie
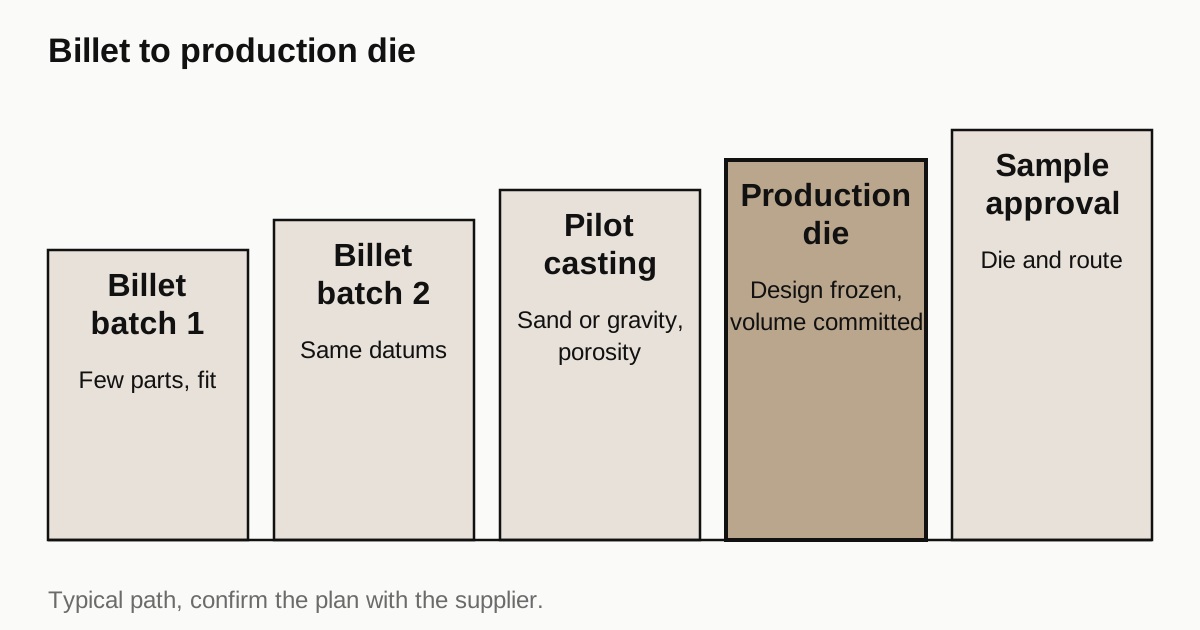
Weinig programma’s gaan direct van staaf naar een matrijs. Een gebruikelijke opbouw is:
- Eerste serie uit staaf. Een paar stuks om pasvorm en montage te controleren.
- Tweede serie uit staaf na ontwerpwijzigingen, vaak bij dezelfde werkplaats en hetzelfde programma.
- Proefgietstuk met zacht gereedschap. Zandgieten met geprinte mallen, zwaartekrachtgieten met een eenvoudig gereedschap of een goedkope matrijs geven gietstukken die zich gedragen als productieonderdelen, tegen veel lagere gereedschapskosten.
- Productiematrijs zodra het gietontwerp is bevroren en het volume vaststaat.
- Eerste artikel en opschaling. Monsterkeuring op onderdelen uit de productiematrijs en de productiebewerkingsroute.
Stap drie overslaan is de gebruikelijke fout. Het proefgietstuk toont porositeit, vervorming en bewerkingsgedrag in een echt gegoten onderdeel. De gids over volumes van EV-behuizingen beschrijft hoe de route met het volume verandert.
Andere prototyperoutes
Staaf is niet de enige manier om een vroege behuizing te krijgen. Elk alternatief ruilt snelheid, kosten en realisme anders.
Zandgieten met geprinte mallen. De mal wordt in zand geprint en met aluminium gegoten. Het geeft een gietstuk met een ruwe huid en echt gietgedrag, en het vraagt geen hard gereedschap. Het past bij complexe vormen met inwendige kanalen die moeilijk te bewerken zijn, zoals een watermantel. Oppervlakteafwerking en nauwkeurigheid zijn grover dan bij spuitgieten, dus het onderdeel heeft een ruime bewerkingsovermaat nodig.
Zwaartekrachtgieten in een zachte mal. Een eenvoudig gereedschap, vaak bewerkt uit aluminium of staal, maakt een kleine serie. Goedkoper dan een matrijs, langzamer per stuk.
3D-printen in metaal. Laserpoederbedfusie in een aluminiumgietlegering maakt complexe vormen zonder gereedschap. Het past bij zeer kleine series en vormen die geen andere route kan maken. Het materiaal heeft eigen eigenschappen, dichter bij een gietlegering dan bij een smeedlegering, en de onderdelen moeten worden bewerkt op passingen en afdichtvlakken. De kosten per stuk zijn hoog.
Bewerkt uit een gietstuk van een andere vorm. Soms wordt een standaard gietstuk of een restant tot prototype bewerkt, wat goedkoop is als het werkt.
| Route | Gereedschap | Realisme van gietgedrag | Typisch gebruik |
|---|---|---|---|
| Bewerken uit staaf | Geen | Laag | Pasvorm, montage, eerste functietests |
| Geprint zandgieten | Geen | Middel tot hoog | Mantelindelingen, porositeitscontroles |
| Zwaartekrachtgieten, zacht gereedschap | Laag | Hoog | Proefseries |
| 3D-printen in metaal | Geen | Middel | Complexe vormen in minuscule series |
| Productiematrijs | Hoog | Productie | Volume |
De beste route hangt af van de vraag die het prototype moet beantwoorden. Gebruik staaf voor pasvorm. Gebruik een gietroute voor lekkage en porositeitsgedrag.
Een offerte nodig voor dit onderdeel? Vraag een offerte aan voor uw motoronderdeel
Toleranties in het prototypestadium
Een prototype hoeft niet elke productietolerantie te halen, en dat proberen verspilt geld. Beslis welke kenmerken echt moeten zijn.
- Strak houden: lagerzittingen, statorboring, aansluitvlakken en elk kenmerk dat in de proeven pasvorm of functie bepaalt.
- Ruimer laten: esthetische oppervlakken, niet-functionele radii en algemene maten die de montage niet raken.
- Rapporteren, niet alleen goedkeuren: vraag om de gemeten waarden van de kritieke kenmerken. Ze vertellen de ontwerper hoe dicht een onderdeel bij zijn grenzen zit, wat nuttiger is dan een goed/fout-resultaat.
Prototypewerkplaatsen moeten ook duidelijk zeggen waar zij een eis niet kunnen houden zonder speciale opspanning, zodat het ontwerpteam kan kiezen tussen de eis versoepelen of voor de opspanning betalen. Eerlijke antwoorden vroeg besparen een ronde onderdelen.
Wanneer staaf de productieroute is
Voor sommige producten is staaf geen opstapje maar het eindproces. Als het jaarlijkse aantal enkele honderden is en de behuizing eenvoudig, verdient de matrijs en een proefgietprogramma zich misschien nooit terug, en blijft bewerken uit staaf of uit een geëxtrudeerd profiel over de levensduur van het product goedkoper. De gids over geëxtrudeerde profielen vergelijkt de twee bewerkte routes.
De eerlijke manier om te beslissen is bij de start om offertes op productievolume voor beide routes te vragen, voordat het prototype wordt gemaakt. Een werkplaats die het volledige volumeplan ziet, kan vroeg adviseren of een matrijs zinvol is, en als dat niet zo is, helpen het bewerkte ontwerp voor de lange termijn te optimaliseren.
Denken in kosten
De kosten per stuk van een prototype uit staaf zijn hoog, omdat de werkplaats het grootste deel van het blok verwijdert en uren bewerkt. Die kosten zijn acceptabel voor een handvol onderdelen. Waar u op moet letten is hoeveel rondes het programma nodig heeft. Elke ronde heeft een prijs, en een snelle, goed gedocumenteerde eerste ronde verlaagt het aantal rondes.
| Post | Wat het bepaalt |
|---|---|
| Staafmateriaal | Grootte van het blok, legering, aluminiumprijs |
| Bewerkingstijd | Aantal opspanningen, kamers, cyclustijd per kenmerk |
| Opspanningen | Prototypewerkplaatsen gebruiken flexibele opspanningen, die insteltijd toevoegen |
| Inspectie | CMM-rapport van de kritieke kenmerken |
| Afwerking | Anodiseren of coating, met afdekken |
| Levertijd | Dagen tot een paar weken |
Vraag om een prijs voor één, vijf en tien stuks, aangezien de instelkosten over de serie worden verdeeld. De kostengids legt het patroon uit.
Wat u in de offerteaanvraag zet
- Vermeld dat het onderdeel een prototype is voor latere spuitgietproductie en noem de beoogde productielegering.
- Geef de tekening met referenties die overeenkomen met het toekomstige gietstuk.
- Markeer de kenmerken die kritiek zijn voor pasvorm en functie.
- Geef het tolerantieniveau. Een prototype heeft zelden productiecapaciteitsgegevens nodig, alleen de maat van kritieke kenmerken.
- Vraag de werkplaats gemeten waarden van kritieke kenmerken te rapporteren, zodat het ontwerpteam de marge ziet.
- Geef de leverdatum, aangezien prototypes om snelheid draaien.
- Noem hoeveel revisies worden verwacht en of dezelfde werkplaats het programma kan behouden.
Checklist voordat u de offerteaanvraag verstuurt
- Vermeld het doel van het prototype en het geplande productieproces.
- Pas de gietregels toe op de tekening voor staaf.
- Kies de referenties die het productiegietstuk zal leveren.
- Vraag om gemeten gegevens van kritieke kenmerken.
- Vraag om prijzen voor één, vijf en tien stuks.
- Plan een proefgietstuk vóór de matrijsorder.
Als de tekening klaar is, verstuur dan de offerteaanvraag en wij offreren de afgewerkte onderdelen en plaatsen het werk bij een partnerwerkplaats die prototypemotorbehuizingen bewerkt. Antwoorden komen binnen 24 werkuren.
Normen en referenties
- Die casting, overview of the process, tooling and typical alloys. Waarom een matrijs een grote vaste kostenpost is en welke vormen ze toelaat.
- Prototype, overview of prototyping purposes and methods. Algemene achtergrond over wat een prototype moet bewijzen.
- Machining, overview of subtractive processes. De route die voor prototypes uit staaf wordt gebruikt.
- Thermal conductivity, overview with values for common materials. Referentiebereiken die laten zien waarom smeed- en gietaluminium bij koelproeven verschillen.
De cijfers op deze pagina zijn typische bereiken uit de bovenstaande normen en uit gewone werkplaatspraktijk. Ze zijn geen specificatie voor uw onderdeel. De partnerwerkplaats die uw onderdeel prijst, bevestigt wat zij op uw geometrie kan houden.
Veelgestelde vragen
Hoeveel prototypes uit staaf moet ik maken voordat ik een matrijs bestel?
Genoeg om de geometrie vast te leggen die de matrijs gaat bevriezen: meestal een eerste serie om pasvorm en montage te controleren en een tweede na wijzigingen. Bij veel programma's zijn dat een handvol onderdelen per ronde en twee of drie rondes. Een matrijs is moeilijk te wijzigen, dus het is beter problemen op staaf te vinden.
Komen proefresultaten op een behuizing uit staaf overeen met die van een spuitgegoten behuizing?
Voor geometrie en montagepasvorm wel, als de referenties hetzelfde zijn. Voor thermische proeven, sterkteproeven en proeven rond porositeit niet precies, omdat smeedaluminium van gietaluminium verschilt. Interpreteer de resultaten met dat in het achterhoofd en bevestig ze op een proefgietstuk.
Kan een spuitgietontwerp ongewijzigd uit staaf worden bewerkt?
Grotendeels wel, omdat de frees bijna elke vorm van een gietstuk kan volgen. Andersom niet: een ontwerp voor staaf met scherpe inwendige hoeken, zonder tapsheid en met dikke wanden kan onmogelijk of duur te gieten zijn. Ontwerp het prototype uit staaf met de gietregels in gedachten.
Een offerte nodig voor dit onderdeel?
Stuur de tekening. Wij offreren de afgewerkte onderdelen, plaatsen het werk bij een partnerwerkplaats en antwoorden binnen 24 werkuren.
Vraag een offerte aan voor uw motoronderdeel