ガイド / コスト
削り出しのモーターハウジング試作: ダイカスト金型に踏み切る前に何を確かめられるか
執筆 見積依頼を読むチーム公開日 記事の書き方
モーターハウジング用のダイは、大きく、変更の難しい固定費です。一度切ってしまうと、ボスの不足、薄い壁、軸受座の位置の誤りを直すのに、数週間と費用がかかります。そのため、チームは初期のハウジングを削り出しで作ります。アルミニウムの無垢の塊から形状を削り出す方法です。削り出しには金型が要らず、数日で始められ、ロットごとに設計を変えられます。
このガイドは、削り出し試作品が何を確かめられ、何を確かめられないか、結果を鋳物に引き継げるように設計する方法、そして最初の部品から量産金型までの工程の計画方法を説明します。
削り出し試作品が確かめられること
- はめあいと組み立て。 ステータは入るか、軸受は収まるか、カバーとギアボックスはボルトで付くか、ケーブルは届くか。
- 寸法の積み上げ。 図面の公差を足し合わせて、動くモーターになるか。
- 加工計画。 どの特徴を1回の段取りで切れ、どれが反転を要し、どこで公差を保つのが難しくなるか。
- 基本的な機能。 モーターは回り、立ち上がり、短い試験で温度を保てるか。
- 漏れ経路のレイアウト。 材質が違っても、ジャケットは設計どおりに流れるか。
この段階の試作品は、学習の道具です。そうでなければ金型に固定されてしまう誤りを見つけることで、費用の元を取ります。
削り出し試作品が確かめられないこと
展伸材と鋳造のアルミニウムは別の材料であり、その違いは試験に現れます。
| 特性 | 削り出し、6061-T6相当 | ダイカスト、ADC12またはA380相当 | 試験への影響 |
|---|---|---|---|
| 熱伝導率 | 約167 W/m.K | 約95〜100 W/m.K | 削り出しは、同じ形状の鋳物より冷えて動く |
| 巣 | 非常に少ない | あり、厚い断面に集中する | 削り出しの漏れ試験は、鋳造の巣のリスクを隠す |
| 強度 | 高く、一定 | より低く、ばらつきが大きい | 構造試験と疲労試験が異なる |
| 被削性 | 非常に良い | 良い、鋳肌は硬い | サイクルタイムと工具摩耗が異なる |
| 表面と外観 | 加工面 | 鋳肌 | 外観とコーティングが異なる |
| 残留応力 | 中程度 | 分布が異なる | 加工後の変形が異なることがある |
熱の行は、チームを最も誤解させやすいものです。削り出しのハウジングで温度を保てるモーターが、鋳造のハウジングでは、より高温になることがあります。熱伝導率のガイドでは、冷却経路全体で合金がどれだけ重要かを説明しています。恐れられているよりは小さいことが多いものの、パイロット鋳造で測る価値はあります。
巣の行も同じくらい重要です。削り出しのジャケットは、漏れ試験を簡単に通ります。同じ形状の鋳物は、厚いボスで漏れることがあります。量産の注文の前に、量産工程を試験してください。巣のガイドが、リスクのある箇所を示しています。
鋳造を見据えた削り出し試作の設計
カッターは、ダイが成形できない形状を加工できます。削り出しの設計が鋳造のルールを無視していれば、試作品は鋳造できない設計を確かめることになります。いくつかのルールで、2つを揃えておけます。
- 抜き勾配を付ける。 ダイカストでは、部品が抜けるように、ダイの開く方向に沿った壁にテーパが必要です。1度から数度の抜き勾配が普通で、正確な値は鋳造会社が決めます。試作品も同じテーパで加工してください。
- 肉厚を均一に保つ。 厚い断面は、引け巣を生みます。重い部分を無垢のままにせず、リブを付けて中をくり抜いてください。
- 十分な半径を使う。 内側の鋭い角は、応力と充填の問題を生みます。フィレットは、溶湯の流れを助けます。
- 分割線を計画する、そして重要な特徴をそこから遠ざけておく。
- 量産で加工するすべての面の、取り代を計画する。試作品にも同じ取り代を残すことで、後の工具経路が引き継げます。
- 量産のデータムを使う。 鋳物が位置決めの点として提供する面を、試作品でもクランプする面にしてください。そうすれば、測定と治具が引き継がれます。
最初の試作品を切る前に、鋳造会社による製造性の設計レビューを受ける価値があります。短い会話が、新しい金型の費用を節約します。
試作から量産までの段階的な進め方
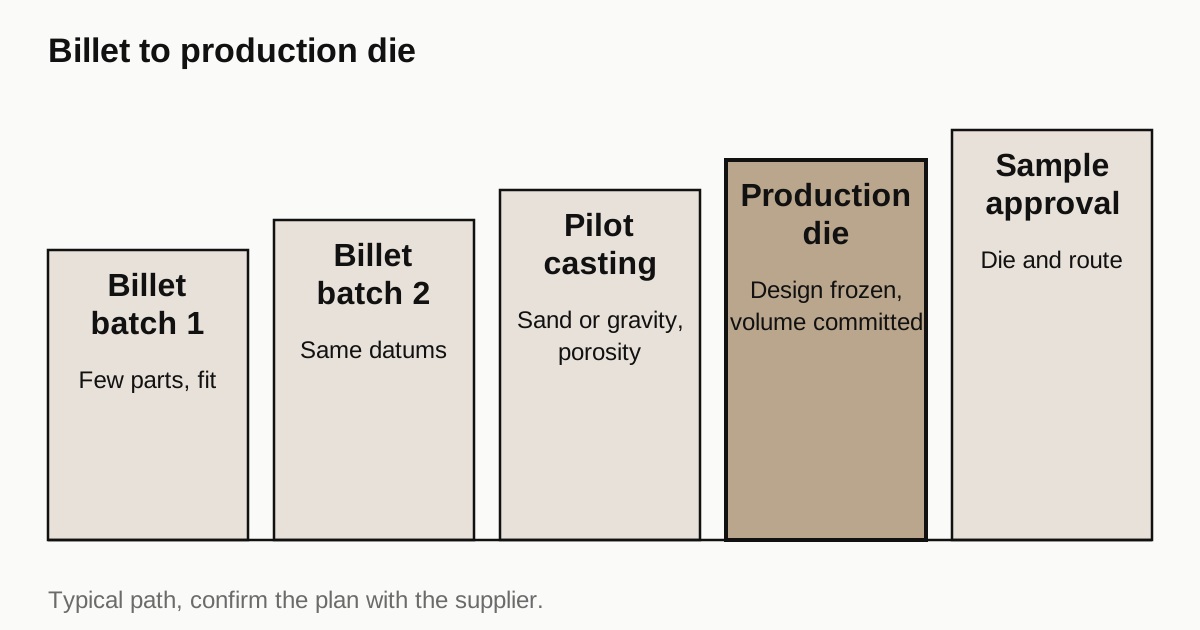
削り出しからいきなりダイに進むプログラムはまれです。よくある進め方は次のとおりです。
- 削り出し、第1ロット。 はめあいと組み立てを確認するための数個。
- 設計変更後の削り出し、第2ロット。 同じ加工会社、同じプログラムであることが多い。
- 簡易金型によるパイロット鋳造。 砂型の3Dプリント型による砂型鋳造、簡単な型による重力鋳造、低コストのダイが、はるかに低い金型費用で、量産品と同じ挙動をする鋳物を与えます。
- 鋳造設計が固まり、数量が確定した時点での量産ダイ。
- 初品と立ち上げ。 量産ダイと量産の加工ルートで作った部品のサンプル承認。
3番目の工程を飛ばすのが、よくある間違いです。パイロット鋳造は、実際の鋳造部品で、巣、変形、加工時の挙動を見せてくれます。EVハウジングの数量のガイドは、数量によってルートがどう変わるかを説明しています。
そのほかの試作ルート
削り出しだけが、初期のハウジングを得る方法ではありません。それぞれの代替手段は、スピード、費用、現実性のトレードオフが異なります。
3Dプリント型による砂型鋳造。 型を砂でプリントし、アルミニウムを注ぎます。粗い鋳肌と実際の鋳造の挙動を持つ鋳造部品が得られ、硬い金型は不要です。水ジャケットのように、削り出しが難しい内部通路を持つ複雑な形状に向いています。表面仕上げと精度はダイカストより粗いため、十分な取り代が必要です。
簡易型による重力鋳造。 簡単な型、多くはアルミニウムや鋼から削り出したもので、少量のロットを作ります。ダイよりは安く、1個あたりは遅くなります。
金属3Dプリント。 アルミニウム鋳造合金によるレーザー粉末床溶融は、金型なしで複雑な形状を作ります。ごく少量や、ほかのルートで作れない形状に向いています。材料は独自の特性を持ち、展伸材よりも鋳造合金に近く、はめあいやシール面は加工が必要です。1個あたりの費用は高くなります。
別の形状の鋳造素材からの加工。 標準の鋳物や余った素材を試作品に加工することもあり、うまくいけば安く済みます。
| ルート | 金型 | 鋳造の挙動の現実性 | 典型的な用途 |
|---|---|---|---|
| 削り出し | なし | 低い | はめあい、組み立て、最初の機能試験 |
| プリント砂型鋳造 | なし | 中〜高 | ジャケットのレイアウト、巣の確認 |
| 簡易型の重力鋳造 | 低い | 高い | パイロットロット |
| 金属3Dプリント | なし | 中 | ごく少量の複雑な形状 |
| 量産ダイ | 高い | 量産 | 量産 |
最適なルートは、試作品が答えるべき問いに依存します。はめあいなら、削り出しを使ってください。漏れと巣の挙動なら、鋳造のルートを使ってください。
この部品の見積が必要ですか。 モーター部品の見積を依頼する
試作段階での公差の期待
試作品は、すべての量産公差を保つ必要はなく、そうしようとするのは費用の無駄です。どの特徴を本物にするか決めてください。
- 厳しく保つ: 軸受座、ステータボア、合わせ面、試験ではめあいや機能を決めるすべての特徴。
- 緩める: 外観面、機能のない半径、組み立てに影響しない一般寸法。
- 合否だけでなく測定値を報告させる: 重要な特徴の測定値を求めてください。部品が限界にどれだけ近いかが設計者に分かり、合否の結果よりも役立ちます。
試作を扱う加工会社も、特別な段取りなしには保てない指示がどこにあるかをはっきり伝えるべきです。そうすれば、設計チームは、その指示を緩めるか、段取りに費用を払うかを選べます。早い段階での正直な答えが、1ラウンド分の部品を節約します。
削り出しが量産ルートであるとき
製品によっては、削り出しは足がかりではなく、最終的な工程です。年間数量が数百個で、ハウジングが単純なら、ダイとパイロット鋳造プログラムの費用は回収できないかもしれず、削り出しや押出形材からの加工が、製品寿命を通じて安いままです。押出形材のガイドが、2つの切削加工ルートを比べています。
正直に決める方法は、試作品を作る前に、最初から、両方のルートの量産数量での見積を求めることです。数量計画の全体を見た加工会社は、ダイに意味があるかどうかを早期に助言でき、意味がなければ、長期のために加工設計の最適化を手伝えます。
コストの考え方
削り出し試作品の1個あたりの費用は高くなります。加工会社が塊の大半を除去し、加工に何時間も費やすからです。数個ならその費用は許容できます。注意すべきは、プログラムが何ラウンド必要かです。各ラウンドに費用がかかり、速く、十分に記録された第1ラウンドは、ラウンド数を減らします。
| 項目 | 何が決めるか |
|---|---|
| 削り出し素材 | 塊のサイズ、合金、アルミニウムの価格 |
| 加工時間 | 段取りの数、ポケット、特徴ごとのサイクルタイム |
| 治具 | 試作を扱う加工会社は柔軟な治具を使い、段取り時間が加わる |
| 検査 | 重要な特徴の三次元測定機の成績書 |
| 仕上げ | アルマイトやコーティング、マスキング付き |
| リードタイム | 数日から2週間ほど |
1個、5個、10個の価格を求めてください。段取り費用はロットで分担されるからです。コストのガイドが、そのパターンを説明しています。
見積依頼に書くこと
- 部品が、後のダイカストに向けた試作品であることを書き、量産を想定する合金を明記する。
- 将来の鋳物に合うデータムを付けた図面を渡す。
- はめあいと機能に重要な特徴に印を付ける。
- 公差の水準を書く。試作品に量産能力のデータが必要なことはまれで、必要なのは重要な特徴の寸法だけです。
- 設計チームが余裕を確認できるよう、重要な特徴の測定値を報告するよう加工会社に依頼する。
- 納期を書く。試作品はスピードが重要だからです。
- 想定する改訂の回数と、同じ加工会社がプログラムを続けられるかを伝える。
見積依頼を送る前のチェックリスト
- 試作の目的と、予定する量産工程を書く。
- 削り出しの図面に、鋳造の設計ルールを適用する。
- 量産の鋳物が提供するデータムを選ぶ。
- 重要な特徴の測定データを求める。
- 1個、5個、10個の価格を求める。
- ダイを発注する前に、パイロット鋳造を計画する。
図面の準備ができたら、見積依頼を送ってください。完成部品の見積を出し、試作モーターハウジングを加工する協力加工会社に製作を発注します。ご返信は24営業時間以内です。
規格と参考文献
- Die casting, overview of the process, tooling and typical alloys. ダイが大きな固定費である理由と、可能な形状。
- Prototype, overview of prototyping purposes and methods. 試作品が何を確かめるためのものかの一般的な背景。
- Machining, overview of subtractive processes. 削り出し試作品に使うルート。
- Thermal conductivity, overview with values for common materials. 冷却試験で展伸材と鋳造アルミニウムが異なる理由を示す参考範囲。
このページの数値は、上記の規格と一般的な加工現場の実務から取った典型的な範囲です。お客様の部品の仕様ではありません。部品の価格を出す協力加工会社が、お客様の形状で何を保てるかを確認します。
よくあるご質問
ダイを発注する前に、削り出しの試作品をいくつ作るべきですか。
ダイが固定する形状を確定できるだけの数です。通常は、はめあいと組み立てを確認する最初のロットと、変更後の2回目です。多くのプログラムでは、1回あたり数個、2〜3回になります。ダイは変更が難しいため、問題は削り出しの段階で見つけるほうが得策です。
削り出しハウジングの試験結果は、ダイカスト品と一致しますか。
形状と組み立てのはめあいは、データムが同じなら一致します。熱、強度、巣に関連する試験は、展伸材と鋳造アルミニウムが異なるため、正確には一致しません。その点を踏まえて結果を解釈し、パイロット鋳造で確認してください。
ダイカスト用の設計を、そのまま削り出しで加工できますか。
ほとんどはできます。カッターは、鋳物が持つほぼどんな形状にも追従できるからです。逆はそうではありません。内側に鋭い角があり、抜き勾配がなく、肉が厚い削り出し設計は、鋳造が不可能か、費用がかさむことがあります。削り出し試作は、鋳造のルールを念頭に設計してください。