采购方为什么在这里询价电机零件加工
关键在于合适:一家适合您零件的合作加工厂,以及一位为它负责的人。
一份报价,一个联系人
您发一份图纸,就能收到一份成品零件的分项报价。一张采购订单,一张发票,一个联系人。
合适的合作加工厂
我们把生产下单给镗削轴承位、车削转子轴的加工厂,按零件类型、尺寸和公差挑选。不是普通的名录。
每个订单都有工程师
工程师跟进生产,每周向您更新进度,零件在包装前经过检验。
您的电机零件需要专业加工厂吗?
很多电机零件只是普通的车削和铣削。少数不是。请勾选图纸上有的项目。勾选两项或以上,说明这个活需要每天都在检测孔和轴颈的加工厂。
这里涵盖的电机零件
- 电机壳体与机座
- 端盖与轴承盖
- 转子轴与电枢轴
- 带水套的定子壳体
- 电动车驱动单元壳体
- 风扇与水泵电机支架
- 编码器与旋变安装座
- 接线盒与盖板
这些零件大多取决于一个尺寸。轴承位大 15 微米,外圈就会蠕动,电机几个月内就会变吵。所以决定由哪家加工厂报价的,是配合,而不是外形。
用棒料加工,还是用铸件加工?
对于壳体和端盖,这是加工厂的第一个问题,对报价的影响比形状更大。请在发询价单之前决定,或告诉我们您想要两种价格。
用棒料、管材或板材切削
加工厂从原材料开始,去除不属于零件的一切。
- 没有模具成本,所以适合样件和前几百件
- 设计更改成本低,因为还没有开模
- 去除的材料更多,每件的加工周期更长
- 壁厚和散热筋细节受刀具可达范围限制
用铸件加工
铸造或锻造毛坯接近成品形状,加工厂只加工关键的面。
- 批量超过模具或压铸模成本后,单件更便宜
- 切削很慢的筋、肋和薄壁,直接由模具成型
- 有模具成本,第一批毛坯要等 4 至 10 周
- 加工厂需要能适应余量波动毛坯的夹具
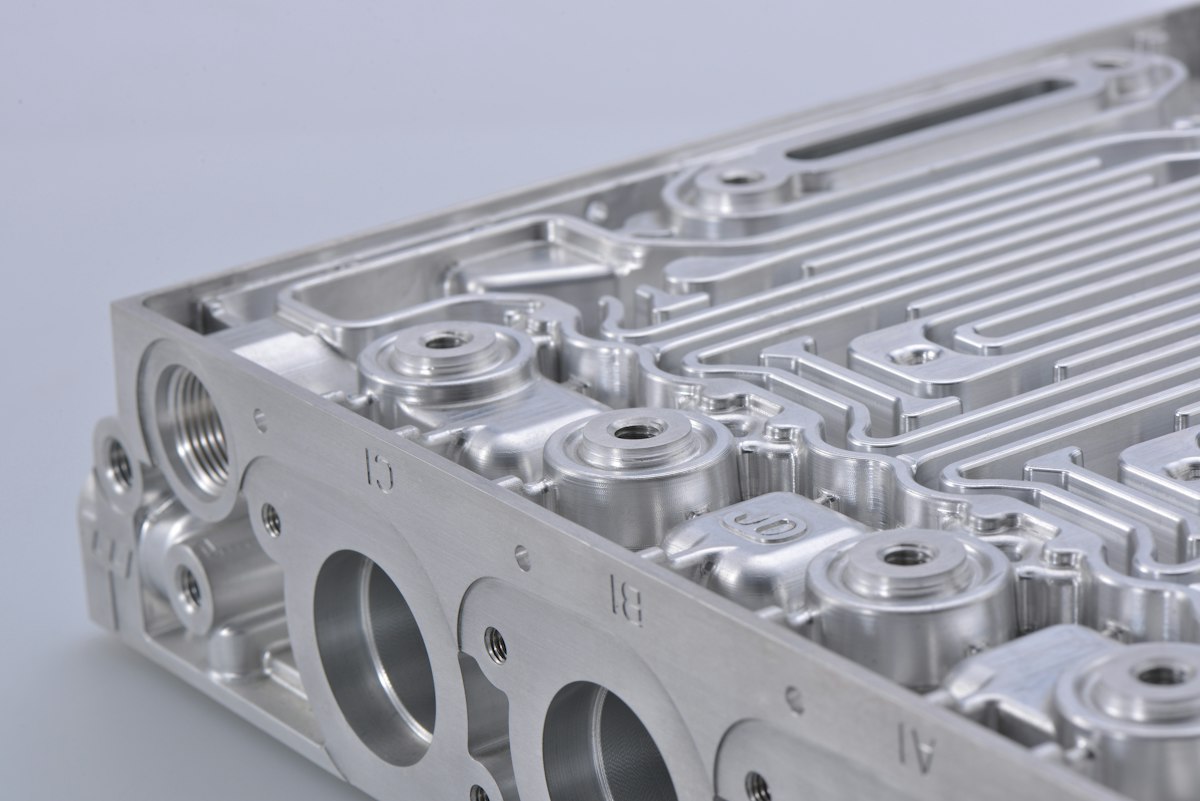
盈亏平衡点在哪里
盈亏平衡点随零件尺寸而变。小型端盖因为加工周期短,用棒料做到几千件也可以。大型水套壳体则需要早得多就改用铸件,因为要去除的铝实在太多。
还有第三个值得询问的选项。对于圆形铝壳体,拉拔管或挤压管无需模具成本,起始形状就接近外径,而且在第一刀之前大部分材料已经去掉了。
电机零件的材料与公差
请加工厂对每种材料报价时,会有哪些变化。这些是典型范围,不是承诺。为您零件报价的合作加工厂会确认它能在您的几何形状和毛坯上保证什么。
| 材料 | 有什么变化 | 典型公差 |
|---|---|---|
| 铝 6061、A356、ADC12 | 大多数壳体和端盖。铸造毛坯很常见,因此加工余量和气孔决定孔的最终加工效果。 | 孔 ±0.01 至 ±0.025 mm |
| 钢 1045、4140 | 转子轴和电枢轴。通常在软态车削,热处理后再磨削轴颈。 | 磨削后轴颈 ±0.005 mm |
| 不锈钢 303、304、316 | 用于冲洗或潮湿环境的轴和壳体。切削比钢慢,刀具磨损更多。 | ±0.01 至 ±0.025 mm |
| 铸铁 GG25、GGG40 | 工业电机的机座。切削性好,但需要粉尘处理和专用刀具。 | ±0.02 mm 较常见 |
| 铜 C11000、黄铜 | 汇流排、端子和换向器零件。材料发粘,需要锋利的刀具和不同的进给。 | ±0.02 mm |
| PA66、PPS、PEEK | 风扇罩、绝缘件和小型端盖。塑料切削后会随温度和湿度变形。 | ±0.05 mm 较现实 |
电机零件用在哪里
不同终端市场需要不同的文件。请在询价单中写明材质证明、PPAP、首件检验或平衡限值,这样我们就能把生产下单给已经这样做的加工厂。
电动汽车
驱动单元壳体、牵引电机端盖和转子轴,通常需要 IATF 文件。
工业自动化
伺服与步进电机壳体、减速机转接板和编码器安装座。
水泵与暖通空调
用于潮湿或多尘环境的电机机座、风扇支架和轴组件。
家用电器
产量足以收回模具成本的 BLDC 壳体和端盖。
无人机与机器人
每一克都重要的外转子钟罩、定子安装座和空心轴。
电动工具
成批重复订购的电枢轴、齿轮箱壳和轴承座。
服务流程
您发一份询价,我们回一份报价。我们把生产下单给合作加工厂,跟进生产,并在发货前检验零件。
发送询价
上传 STEP 文件或 PDF 图纸,并告诉我们零件类型、材料、毛坯、数量和最严格的公差。大约需要三分钟。
我们阅读图纸并为成品零件报价
我们阅读图纸,指出影响成本的要求,并在24个工作小时内发送一份分项报价:材料、加工、表面处理、检验、包装、运费。
生产、检验、发货
您确认报价后,我们把生产下单给合作加工厂。工程师跟进生产,每周向您更新进度。我们在包装前检验零件并安排发货。一个联系人,一张采购订单,一张发票。
- 轴承配合H6 的轴承位需要一道精镗工序、一支内径量表,以及逐件检查的操作员。H8 则不需要。这一项要求对价格的影响比材料还大。
- 毛坯选择铸件在批量下单件更便宜,但有模具成本和交期。前几百件,用棒料、管材或板材切削更划算。
- 轴承位之间的同轴度让两个轴承孔彼此保持同心,通常意味着在车铣复合机上一次装夹完成,或者在专为该零件制作的夹具上做第二道工序。
- 轴类磨削车削能把轴颈加工到接近尺寸。直径公差小于约 0.01 mm 或粗糙度优于 Ra 0.4 就需要磨床,而磨床是另一台机器,也是另一条排队线。
- 批量大小装夹调试和夹具成本被分摊到整张订单上。单件价格在 10 件到 500 件之间下降很快,之后趋于平缓。
- 动平衡与表面处理动平衡、阳极氧化、电镀、浸渗和喷漆各自都会增加成本和几天交期。
车轴、镗壳体?获取适合您设备的订单。
没有入驻费,也不按需求收费。我们是您的客户:您向我们报价,我们向您下采购订单。您无需与采购方打交道。
采购方常问的问题
还有其他问题?请发邮件至。
我的电机零件由谁加工?
我们向您出售的是成品零件。零件由车削和镗削电机零件的合作加工厂加工,每一家都核实过它能保证的配合。我们接单,在下单生产前阅读图纸,跟进生产,并在包装前检验零件。您只需对接一个联系人、收一张发票,零件由我们负责。
价格如何确定?
我们会为成品零件给您一份分项报价,包括材料、加工、表面处理、检验、包装和运费。这就是价格。没有单独的服务费,接受报价之前无需支付任何费用。付款条件在您的报价单上确认。
谁会看到我的图纸?
只有我们请来为零件报价的合作加工厂能看到,最多 3 家。它们先收到一份简短摘要:零件类型、材料、尺寸、数量、公差和交期。您的姓名、公司和联系方式留在我们这里。勾选保密协议选项后,在协议签署之前,文件由我们保管。
我能收到几份报价?
一份成品零件的分项报价。在背后,我们请最多 3 家合作加工厂为您的零件报价,并把生产下单给最适合的一家。如果只有一两家加工厂具备合适的车床、内径量表和轴承配合经验,我们就少问几家,而不是凑数。
加工厂可以用我提供的铸件或锻件加工吗?
可以,但这会改变适合的加工厂。加工铸造壳体需要能夹持不规则毛坯的夹具,还要对余量波动有预案。请在询价单上说明毛坯由您提供,还是希望加工厂用棒料、板材或管材来切削。
要得到准确的电机零件报价,应该发什么?
一份 STEP 文件,加一份 PDF 图纸,标明轴承位、配合、同轴度或跳动要求,以及轴颈的表面粗糙度。再写上年需求量和单批数量。这两个数字对价格的影响超过图纸上的任何其他内容。
电机零件采购指南
- 成本
棒料样件电机壳体:在投入压铸模具之前能验证什么
机加工的棒料样件,可以在开压铸模之前测试电机壳体。看哪些结论可以转移到压铸件,哪些不能,以及如何规划各个步骤。
- 成本
6063 与 6082 挤压电机壳体:型材何时胜过棒料
挤压铝型材可以减少圆形电机壳体的废料和加工时间。比较 6063 与 6082、模具成本和棒料,找出更便宜的路线。
- 采购指南
铝合金导热系数及其对电机壳体散热的意义
不同合金的导热系数不同:6063 接近 200 W/m.K,ADC12 接近 96。看看相对于散热筋、水套和定子界面,合金到底有多重要。
- 公差
轴承配合、同轴度与跳动:电机零件中真正重要的公差
电机图纸上哪些公差要求会改变电机的运转,哪些只会改变价格,以及在发送询价之前如何区分它们。
- 选择供应商
如何为电动机零件选择加工供应商
区分电机零件加工厂和普通加工作坊的五个问题,证书实际能说明什么,以及报价中的危险信号。
- 加工厂专区
如何赢得电机零件加工订单:采购方实际会检查什么
电机零件采购方在授标前看什么,哪些回答会在第一封邮件里丢掉订单,以及如何不靠猜测为壳体报价。