Руководства / Стоимость
Прототипы корпусов двигателей из прутка: что они доказывают до заказа оснастки для литья под давлением
Автор команда, которая читает Ваш запросОпубликовано Как мы пишем эти руководства
Пресс-форма для корпуса двигателя это крупные постоянные затраты, которые трудно изменить. После ее изготовления отсутствующая бобышка, тонкая стенка или неверно расположенное посадочное место под подшипник стоят недель и денег на исправление. Поэтому команды делают первые корпуса из прутка, цельного алюминиевого блока, обработанного до формы. Пруток не требует оснастки, стартует за дни и позволяет менять конструкцию между партиями.
Это руководство объясняет, что может доказать прототип из прутка, что не может, как спроектировать его, чтобы результаты переносились на отливку, и как спланировать этапы от первой детали до производственной оснастки.
Что доказывает прототип из прутка
- Посадка и сборка. Входит ли статор, садятся ли подшипники, подходят ли крышка и редуктор, достают ли кабели?
- Размерная цепь. Складываются ли допуски на чертеже в работающий двигатель?
- План обработки. Какие элементы можно сделать за одну установку, какие требуют переворота и где допуски становятся трудными?
- Базовая функция. Работает ли двигатель, разгоняется ли, держит ли температуру в коротком испытании?
- Схема пути утечки. Течет ли жидкость в рубашке, как задумано, даже если материал отличается?
Прототип на этом этапе это инструмент обучения. Он оправдывает свою стоимость, находя ошибки, которые иначе были бы зафиксированы в пресс-форме.
Чего прототип из прутка не доказывает
Деформируемый и литой алюминий это разные материалы, и различия проявляются в испытаниях.
| Свойство | Пруток, тип 6061-T6 | Литье под давлением, тип ADC12 или A380 | Влияние на испытания |
|---|---|---|---|
| Теплопроводность | Около 167 W/m.K | От 95 до 100 W/m.K | Пруток работает холоднее, чем отливка той же формы |
| Пористость | Очень низкая | Некоторая, сосредоточена в толстых сечениях | Испытания на утечку на прутке скрывают риск пористости литья |
| Прочность | Высокая, стабильная | Ниже и более изменчивая | Конструкционные и усталостные испытания различаются |
| Обрабатываемость | Очень хорошая | Хорошая, с твердой литейной коркой | Время цикла и износ инструмента различаются |
| Поверхность и внешний вид | Обработанная поверхность | Литейная корка | Внешний вид и покрытие различаются |
| Остаточное напряжение | Умеренное | Другая картина | Деформация после обработки может отличаться |
Строка о теплопроводности чаще всего вводит команды в заблуждение. Двигатель, который держит температуру в корпусе из прутка, может работать горячее в литом. Руководство по теплопроводности объясняет, насколько сплав важен на всем пути охлаждения, что часто меньше, чем опасаются, но все равно стоит измерить на пробной отливке.
Строка о пористости не менее важна. Рубашка из прутка легко проходит испытание на утечку. Отливка той же формы может течь у толстой бобышки. Проверьте производственный процесс до заказа на объем. Руководство по пористости показывает зоны риска.
Проектирование прототипа из прутка с учетом литья
Фреза может обработать формы, которые не может образовать пресс-форма. Если конструкция из прутка игнорирует правила литья, прототип доказывает конструкцию, которую нельзя отлить. Несколько правил удерживают их согласованными.
- Добавьте литейные уклоны. Литой детали нужна конусность на стенках, идущих в направлении раскрытия формы, чтобы деталь могла выйти. Уклон от одного до нескольких градусов обычен, а точное значение дает литейный цех. Обработайте прототип с той же конусностью.
- Держите толщину стенки равномерной. Толстые сечения вызывают усадочную пористость. Делайте ребра и выборки в тяжелых зонах, а не оставляйте сплошные массы.
- Используйте большие радиусы. Острые внутренние углы вызывают напряжения и проблемы заполнения. Галтели помогают течению металла.
- Спланируйте линию разъема и держите критичные элементы вдали от нее.
- Спланируйте припуск на обработку на каждой поверхности, обрабатываемой в серии, и сохраните тот же припуск на прототипе, чтобы траектории инструмента потом переносились.
- Используйте производственные базы. Поверхности, которые отливка даст как установочные, должны быть теми, на которых зажат прототип. Тогда измерения и приспособления переносятся.
Анализ технологичности литейным цехом стоит провести до обработки первого прототипа. Короткий разговор может сэкономить новую оснастку.
Поэтапный путь от прототипа к производству
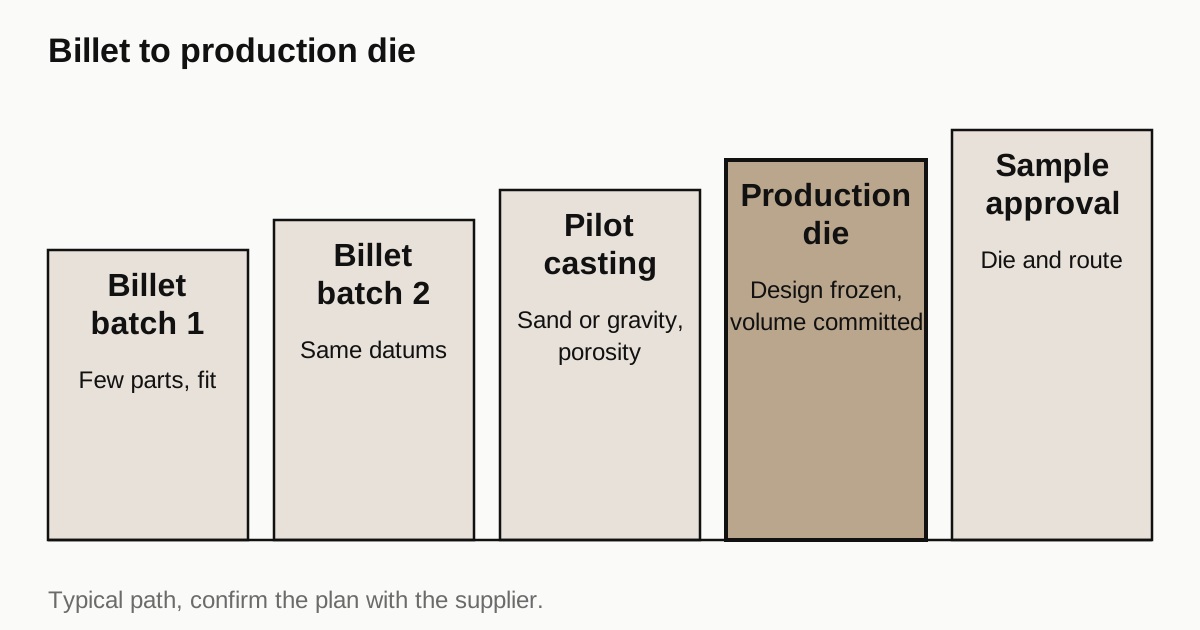
Мало программ идут прямо от прутка к пресс-форме. Обычная последовательность такая:
- Первая партия из прутка. Несколько деталей для проверки посадки и сборки.
- Вторая партия из прутка после изменений конструкции, часто в том же цехе и в той же программе.
- Пробная отливка на мягкой оснастке. Литье в песчаные формы, напечатанные на принтере, литье в кокиль на простой оснастке или недорогая пресс-форма дают отливки, ведущие себя как серийные детали, при гораздо меньших затратах на оснастку.
- Серийная пресс-форма, когда конструкция отливки зафиксирована и объем подтвержден.
- Первый образец и выход на серию. Утверждение образцов на деталях из серийной пресс-формы и серийного маршрута обработки.
Пропуск третьего шага это обычная ошибка. Пробная отливка показывает пористость, деформацию и поведение при обработке на настоящей литой детали. Руководство по объемам корпусов для электромобилей описывает, как маршрут меняется с объемом.
Другие маршруты прототипирования
Пруток не единственный способ получить ранний корпус. Каждая альтернатива по-своему обменивает скорость, стоимость и реалистичность.
Литье в песчаные формы, напечатанные на принтере. Форма печатается из песка и заливается алюминием. Дает литую деталь с шероховатой коркой и реальным литейным поведением и не требует твердой оснастки. Подходит для сложных форм с внутренними каналами, которые трудно обработать, например водяной рубашки. Шероховатость и точность грубее, чем при литье под давлением, поэтому детали нужен щедрый припуск на обработку.
Литье в кокиль на мягкой оснастке. Простая оснастка, часто обработанная из алюминия или стали, дает небольшую партию. Дешевле пресс-формы, медленнее на деталь.
3D-печать металлом. Лазерное сплавление порошкового слоя из алюминиевого литейного сплава дает сложные формы без оснастки. Подходит для очень малых партий и форм, которые не получить другим путем. У материала свои свойства, ближе к литейному сплаву, чем к деформируемому, а детали нужно дорабатывать на посадках и уплотнительных поверхностях. Стоимость детали высокая.
Обработка из отливки другой формы. Иногда стандартную отливку или остаточную заготовку обрабатывают до прототипа, что дешево, когда получается.
| Маршрут | Оснастка | Реалистичность литейного поведения | Типичное применение |
|---|---|---|---|
| Обработка из прутка | Нет | Низкая | Посадка, сборка, первые функциональные испытания |
| Литье в напечатанные песчаные формы | Нет | От средней до высокой | Схемы рубашек, проверки пористости |
| Литье в кокиль, мягкая оснастка | Низкая | Высокая | Пробные партии |
| 3D-печать металлом | Нет | Средняя | Сложные формы в крошечных партиях |
| Серийная пресс-форма | Высокая | Серийная | Объем |
Лучший маршрут зависит от вопроса, на который должен ответить прототип. Для посадки используйте пруток. Для утечек и пористости используйте литейный маршрут.
Нужна цена на эту деталь? Запросить цену на деталь двигателя
Ожидания по допускам на стадии прототипа
Прототип не обязан выдерживать все серийные допуски, и попытка это сделать тратит деньги. Решите, какие элементы должны быть настоящими.
- Держать жестко: посадочные места под подшипники, отверстие статора, сопрягаемые торцы и любой элемент, определяющий посадку или функцию в испытаниях.
- Ослабить: декоративные поверхности, нефункциональные радиусы и общие размеры, не влияющие на сборку.
- Просить отчет, а не только годность: запросите измеренные значения критичных элементов. Они показывают конструктору, насколько близко деталь к пределам, а это полезнее результата «годен или нет».
Цеха прототипов также должны прямо сказать, где они не могут выдержать требование без специальной наладки, чтобы команда конструкторов выбрала, ослабить требование или оплатить наладку. Честные ответы в начале экономят цикл деталей.
Когда пруток это серийный маршрут
Для некоторых изделий пруток не ступень, а конечный процесс. Если годовое количество несколько сотен, а корпус простой, затраты на пресс-форму и программу пробных отливок могут никогда не окупиться, и обработка из прутка или экструдированного профиля остается дешевле на всем протяжении жизни изделия. Руководство по экструдированному профилю сравнивает два обработанных маршрута.
Честный способ решить это запросить в самом начале цены на серийный объем по обоим маршрутам, до изготовления прототипа. Цех, видящий полный план по объему, может заранее посоветовать, имеет ли смысл пресс-форма, а если нет, помочь оптимизировать обработанную конструкцию на длительный срок.
Мысли о стоимости
Стоимость прототипа из прутка на деталь высока, поскольку цех снимает большую часть блока и тратит часы на обработку. Эти затраты приемлемы для нескольких деталей. Следить стоит за тем, сколько циклов нужно программе. Каждый цикл стоит денег, а быстрый и хорошо задокументированный первый цикл сокращает их число.
| Позиция | Что ее определяет |
|---|---|
| Материал прутка | Размер блока, сплав, цена алюминия |
| Время обработки | Число установок, карманов, время цикла на элемент |
| Приспособления | Цеха прототипов используют универсальные приспособления, которые добавляют время наладки |
| Контроль | Протокол КИМ по критичным элементам |
| Отделка | Анодирование или покрытие, с маскированием |
| Срок | От дней до пары недель |
Запросите цену за одну, пять и десять штук, поскольку затраты на наладку распределяются на партию. Руководство по стоимости объясняет закономерность.
Что включить в запрос
- Укажите, что деталь это прототип для последующего литья под давлением, и назовите предполагаемый серийный сплав.
- Приложите чертеж с базами, соответствующими будущей отливке.
- Отметьте элементы, критичные для посадки и функции.
- Укажите уровень допусков. Прототипу редко нужны данные о серийной возможности, только размеры критичных элементов.
- Попросите цех сообщить измеренные значения критичных элементов, чтобы команда конструкторов видела запас.
- Укажите дату поставки, поскольку прототипы это про скорость.
- Сообщите, сколько ревизий ожидается и может ли тот же цех вести программу дальше.
Чек-лист перед отправкой запроса
- Укажите назначение прототипа и планируемый серийный процесс.
- Примените правила проектирования литья к чертежу из прутка.
- Выберите базы, которые даст серийная отливка.
- Запросите измеренные данные по критичным элементам.
- Запросите цены за одну, пять и десять штук.
- Спланируйте пробную отливку до заказа пресс-формы.
Когда чертеж готов, отправьте запрос, и мы даем цену на готовые детали и размещаем работу в цехе-партнере, который обрабатывает прототипные корпуса двигателей. Ответы приходят в течение 24 рабочих часов.
Стандарты и источники
- Die casting, overview of the process, tooling and typical alloys. Почему пресс-форма это крупные постоянные затраты и какие формы она допускает.
- Prototype, overview of prototyping purposes and methods. Общая справка о том, что должен доказать прототип.
- Machining, overview of subtractive processes. Маршрут, используемый для прототипов из прутка.
- Thermal conductivity, overview with values for common materials. Справочные диапазоны, показывающие, почему деформируемый и литой алюминий различаются в испытаниях на охлаждение.
Значения на этой странице это типичные диапазоны, взятые из перечисленных стандартов и из обычной практики цехов. Они не являются спецификацией на Вашу деталь. Цех-партнер, который рассчитывает Вашу деталь, подтвердит, что может выдержать на Вашей геометрии.
Частые вопросы
Сколько прототипов из прутка делать до заказа пресс-формы?
Достаточно, чтобы определить геометрию, которую пресс-форма зафиксирует: обычно первая партия для проверки посадки и сборки, затем вторая после изменений. Для многих программ это несколько деталей на цикл и два или три цикла. Пресс-форму трудно изменить, поэтому лучше находить проблемы на прутке.
Совпадут ли результаты испытаний корпуса из прутка с результатами литого?
По геометрии и посадке при сборке да, если базы одинаковы. По тепловым и прочностным испытаниям и по пористости не совсем, потому что деформируемый алюминий отличается от литого. Трактуйте результаты с учетом этого и подтверждайте на пробной отливке.
Можно ли обработать из прутка конструкцию для литья под давлением без изменений?
В основном да, поскольку фреза может повторить почти любую форму отливки. Обратное неверно: конструкция под пруток с острыми внутренними углами, без литейных уклонов и с толстыми стенками может оказаться невозможной или дорогой для литья. Проектируйте прототип из прутка с учетом правил литья.
Нужна цена на эту деталь?
Отправьте чертеж. Мы дадим цену на готовые детали, разместим работу в цехе-партнере и ответим в течение 24 рабочих часов.
Запросить цену на деталь двигателя