Guias / Custo
Protótipos de carcaça de motor em barra: o que provam antes de você assumir o ferramental de fundição sob pressão
Escrito por a equipe que lê o seu RFQPublicado Como escrevemos estes guias
Uma matriz para carcaça de motor é um custo fixo grande e difícil de alterar. Depois de cortada, um ressalto faltando, uma parede fina ou um alojamento de rolamento na posição errada custam semanas e dinheiro para corrigir. É por isso que as equipes fazem as primeiras carcaças de barra, um bloco maciço de alumínio usinado até a forma. A barra não exige ferramental, começa em dias e permite que o projeto mude entre lotes.
Este guia explica o que um protótipo em barra pode provar, o que não pode, como projetá-lo para que os resultados se transfiram a uma peça fundida e como planejar as etapas da primeira peça até o ferramental de produção.
O que um protótipo em barra prova
- Encaixe e montagem. O estator entra, os rolamentos assentam, a tampa e a caixa de engrenagens se fixam, os cabos alcançam?
- Acúmulo dimensional. As tolerâncias do desenho somam um motor que funciona?
- Plano de usinagem. Quais características podem ser usinadas em uma fixação, quais exigem virar a peça e onde as tolerâncias ficam difíceis de manter?
- Função básica. O motor funciona, acelera, mantém a temperatura em um ensaio curto?
- Traçado do caminho de vazamento. A camisa escoa como projetado, mesmo que o material seja diferente?
Um protótipo nesta fase é uma ferramenta de aprendizado. Ele paga o seu custo ao encontrar erros que de outro modo seriam congelados em uma matriz.
O que um protótipo em barra não prova
O alumínio trabalhado e o fundido são materiais diferentes, e as diferenças aparecem nos ensaios.
| Propriedade | Barra, tipo 6061-T6 | Injetado, tipo ADC12 ou A380 | Efeito no ensaio |
|---|---|---|---|
| Condutividade térmica | Cerca de 167 W/m.K | Cerca de 95 a 100 W/m.K | A barra trabalha mais fria do que uma peça fundida da mesma forma |
| Porosidade | Muito baixa | Alguma, concentrada nas seções espessas | Ensaios de vazamento na barra escondem o risco de porosidade da fundição |
| Resistência | Alta, consistente | Menor e mais variável | Ensaios estruturais e de fadiga diferem |
| Usinabilidade | Muito boa | Boa, com pele de fundição dura | Tempo de ciclo e desgaste de ferramenta diferem |
| Superfície e aparência | Acabamento usinado | Pele de fundição | Aparência e revestimento diferem |
| Tensão residual | Moderada | Padrão diferente | A distorção depois da usinagem pode diferir |
A linha térmica é a que mais engana as equipes. Um motor que mantém a temperatura em uma carcaça de barra pode trabalhar mais quente em uma fundida. O guia de condutividade térmica explica quanto a liga importa em todo o caminho de resfriamento, o que muitas vezes é menos do que se teme, mas ainda vale medir em uma peça fundida piloto.
A linha de porosidade importa tanto quanto. Uma camisa em barra passa facilmente em um ensaio de vazamento. Uma peça fundida com a mesma forma pode vazar em um ressalto espesso. Teste o processo de produção antes do pedido de volume. O guia de porosidade mostra as áreas de risco.
Projetar o protótipo em barra para fundição
Uma ferramenta de corte consegue usinar formas que uma matriz não consegue formar. Se o projeto em barra ignora as regras de fundição, o protótipo prova um projeto que não pode ser fundido. Algumas regras mantêm os dois alinhados.
- Acrescente ângulo de saída. Uma peça injetada precisa de conicidade nas paredes que correm na direção de abertura da matriz, para que a peça saia. Um ângulo de saída de um a alguns graus é normal, e o valor exato vem da fundição. Usine o protótipo com a mesma conicidade.
- Mantenha a espessura de parede uniforme. Seções espessas causam porosidade de contração. Nervure e vazie as áreas pesadas em vez de deixar massas maciças.
- Use raios generosos. Cantos internos vivos causam tensão e problemas de preenchimento. Os raios ajudam o fluxo do metal.
- Planeje a linha de partição e mantenha as características críticas longe dela.
- Planeje o sobremetal de usinagem em toda superfície que é usinada na produção e mantenha o mesmo sobremetal no protótipo para que os percursos de ferramenta posteriores se transfiram.
- Use as referências de produção. As superfícies que uma peça fundida dará como pontos de localização devem ser aquelas em que o protótipo é fixado. Assim as medições e os dispositivos se transferem.
Vale ter uma revisão de projeto para manufatura da fundição antes de cortar o primeiro protótipo. Uma conversa curta pode poupar uma ferramenta nova.
Um caminho em etapas do protótipo à produção
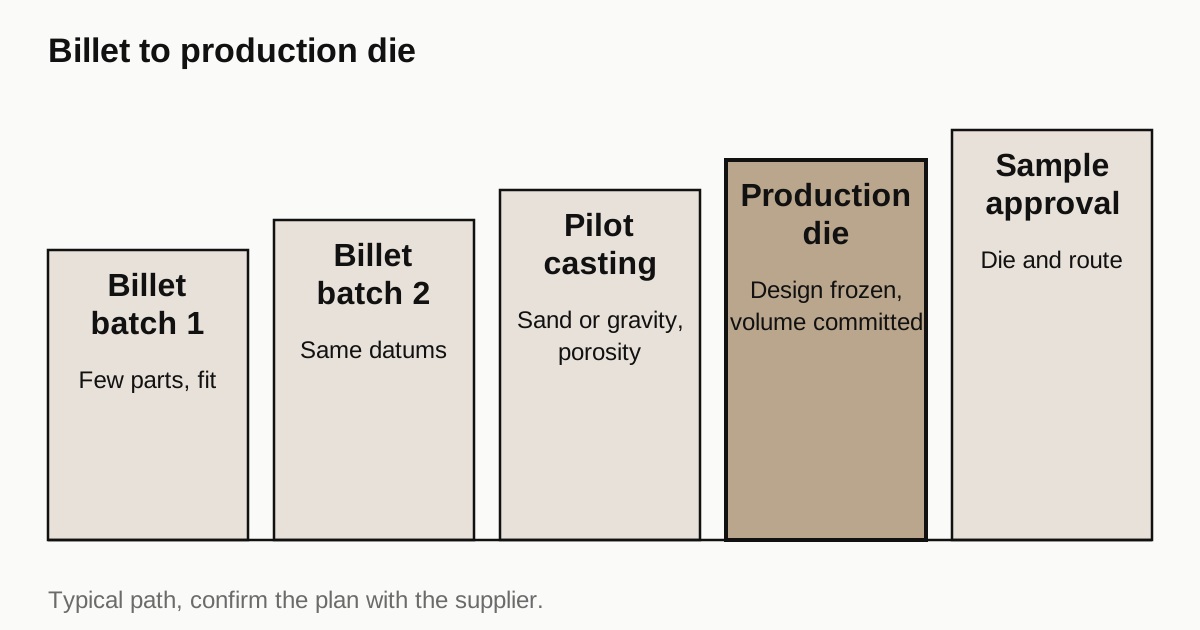
Poucos programas vão direto da barra para uma matriz. Uma progressão comum é:
- Primeiro lote em barra. Algumas peças para conferir encaixe e montagem.
- Segundo lote em barra depois das mudanças de projeto, muitas vezes na mesma oficina e no mesmo programa.
- Peça fundida piloto em ferramental leve. Fundição em areia com moldes impressos, fundição por gravidade com uma ferramenta simples ou uma matriz de baixo custo dão peças que se comportam como peças de produção, com um custo de ferramental muito menor.
- Matriz de produção quando o projeto da peça está congelado e o volume está comprometido.
- Primeiro artigo e rampa. Aprovação de amostras com peças da matriz de produção e da rota de usinagem de produção.
Pular a etapa três é o erro usual. A peça fundida piloto mostra porosidade, distorção e comportamento de usinagem em uma peça fundida real. O guia sobre volumes de carcaças de EV descreve como a rota muda com o volume.
Outras rotas de protótipo
A barra não é a única forma de obter uma carcaça inicial. Cada alternativa troca velocidade, custo e realismo de modo diferente.
Fundição em areia com moldes impressos. O molde é impresso em areia e vazado com alumínio. Dá uma peça fundida com pele áspera e comportamento real de fundição, e não precisa de ferramental duro. Serve a formas complexas com passagens internas difíceis de usinar, como uma camisa de água. O acabamento superficial e a precisão são mais grosseiros do que na fundição sob pressão, então a peça precisa de um generoso sobremetal de usinagem.
Fundição por gravidade em molde leve. Uma ferramenta simples, muitas vezes usinada em alumínio ou aço, faz um pequeno lote. Mais barata do que uma matriz, mais lenta por peça.
Impressão 3D em metal. A fusão em leito de pó a laser em uma liga de alumínio de fundição produz formas complexas sem ferramental. Serve a lotes muito pequenos e a formas que nenhuma outra rota consegue fazer. O material tem propriedades próprias, mais próximas de uma liga fundida do que de uma trabalhada, e as peças precisam de usinagem nos ajustes e nas faces de vedação. O custo por peça é alto.
Usinado de um bruto fundido de outra forma. Às vezes uma peça fundida padrão ou um bruto que sobrou é usinado como protótipo, o que é barato quando funciona.
| Rota | Ferramental | Realismo do comportamento de fundição | Uso típico |
|---|---|---|---|
| Usinagem de barra | Nenhum | Baixo | Encaixe, montagem, primeiros ensaios de função |
| Fundição em areia impressa | Nenhum | Médio a alto | Traçados de camisa, verificações de porosidade |
| Fundição por gravidade, ferramenta leve | Baixo | Alto | Lotes piloto |
| Impressão 3D em metal | Nenhum | Médio | Formas complexas em lotes minúsculos |
| Matriz de produção | Alto | Produção | Volume |
A melhor rota depende da pergunta que o protótipo precisa responder. Para encaixe, use barra. Para vazamento e comportamento de porosidade, use uma rota de fundição.
Precisa de um orçamento para esta peça? Peça um orçamento para a sua peça de motor
Expectativas de tolerância na fase de protótipo
Um protótipo não precisa manter todas as tolerâncias de produção, e tentar isso desperdiça dinheiro. Decida quais características precisam ser reais.
- Mantenha apertadas: alojamentos de rolamento, furo do estator, faces de acoplamento e qualquer característica que decida encaixe ou função nos ensaios.
- Relaxe: superfícies estéticas, raios não funcionais e dimensões gerais que não afetam a montagem.
- Peça o relatório, não só a aprovação: solicite os valores medidos nas características críticas. Eles dizem ao projetista quão perto dos limites a peça está, o que é mais útil do que um resultado de passa ou não passa.
As oficinas de protótipo também devem dizer com clareza onde não conseguem manter uma indicação sem uma fixação especial, para que a equipe de projeto escolha entre relaxar a indicação ou pagar pela fixação. Respostas honestas no início poupam uma rodada de peças.
Quando a barra é a rota de produção
Para alguns produtos, a barra não é um degrau, mas o processo final. Se a quantidade anual é de algumas centenas e a carcaça é simples, o custo de uma matriz e de um programa de peça fundida piloto pode nunca se pagar, e usinar de barra ou de um perfil extrudado continua mais barato ao longo da vida do produto. O guia de perfil extrudado compara as duas rotas usinadas.
A forma honesta de decidir é pedir, desde o início, orçamentos de volume de produção das duas rotas, antes de o protótipo ser feito. Uma oficina que vê o plano de volume completo pode aconselhar cedo se uma matriz faz sentido e, se não fizer, ajudar a otimizar o projeto usinado para o longo prazo.
Pensando em custo
O custo de um protótipo em barra por peça é alto, já que a oficina remove a maior parte do bloco e gasta horas usinando. Esse custo é aceitável para um punhado de peças. O que se deve observar é quantas rodadas o programa exige. Cada rodada tem um custo, e uma primeira rodada rápida e bem documentada reduz o número de rodadas.
| Item | O que o determina |
|---|---|
| Material em barra | Tamanho do bloco, liga, preço do alumínio |
| Tempo de usinagem | Número de fixações, bolsões, tempo de ciclo por característica |
| Dispositivos | Oficinas de protótipo usam dispositivos flexíveis, que acrescentam tempo de preparação |
| Inspeção | Relatório de CMM nas características críticas |
| Acabamento | Anodização ou revestimento, com máscara |
| Prazo | De dias a algumas semanas |
Peça um preço para uma, cinco e dez peças, já que o custo de preparação é dividido pelo lote. O guia de custo explica o padrão.
O que colocar no RFQ
- Informe que a peça é um protótipo para uma fundição sob pressão posterior e nomeie a liga de produção pretendida.
- Forneça o desenho com referências que coincidam com a futura peça fundida.
- Marque as características críticas para encaixe e função.
- Informe o nível de tolerância. Um protótipo raramente precisa de dados de capacidade de produção, apenas da dimensão das características críticas.
- Peça à oficina que informe os valores medidos nas características críticas, para que a equipe de projeto veja a margem.
- Informe a data de entrega, já que protótipos são questão de velocidade.
- Mencione quantas revisões são esperadas e se a mesma oficina pode manter o programa.
Lista de verificação antes de enviar o RFQ
- Informe a finalidade do protótipo e o processo de produção planejado.
- Aplique ao desenho em barra as regras de projeto para fundição.
- Escolha as referências que a peça fundida de produção fornecerá.
- Peça dados medidos nas características críticas.
- Peça preços para uma, cinco e dez peças.
- Planeje uma peça fundida piloto antes do pedido da matriz.
Quando o desenho estiver pronto, envie o RFQ e orçamos as peças prontas e colocamos a produção com uma oficina parceira que usina carcaças de motor protótipo. As respostas chegam em até 24 horas úteis.
Normas e referências
- Die casting, overview of the process, tooling and typical alloys. Por que a matriz é um grande custo fixo e que formas ela permite.
- Prototype, overview of prototyping purposes and methods. Contexto geral sobre o que um protótipo deve provar.
- Machining, overview of subtractive processes. A rota usada para protótipos em barra.
- Thermal conductivity, overview with values for common materials. Faixas de referência que mostram por que o alumínio trabalhado e o fundido diferem em ensaios de resfriamento.
Os valores desta página são faixas típicas extraídas das normas acima e da prática comum de oficina. Não são uma especificação para a sua peça. A oficina parceira que orça a sua peça confirma o que consegue manter na sua geometria.
Perguntas frequentes
Quantos protótipos em barra devo fazer antes de encomendar uma matriz?
O suficiente para fechar a geometria que a matriz vai congelar: normalmente um primeiro lote para conferir encaixe e montagem e um segundo depois das mudanças. Em muitos programas são algumas peças por rodada e duas ou três rodadas. Uma matriz é difícil de mudar, então é melhor encontrar os problemas na barra.
Os resultados de ensaio em uma carcaça de barra serão iguais aos de uma injetada?
Para geometria e encaixe de montagem, sim, se as referências forem as mesmas. Para ensaios térmicos, de resistência e de porosidade, não exatamente, porque o alumínio trabalhado difere do fundido. Interprete os resultados com isso em mente e confirme em uma peça fundida piloto.
Um projeto de peça injetada pode ser usinado de barra sem alterações?
Na maior parte, sim, pois a ferramenta de corte segue quase qualquer forma que uma peça fundida tenha. O inverso não vale: um projeto em barra com cantos internos vivos, sem ângulo de saída e com paredes espessas pode ser impossível ou caro de fundir. Projete o protótipo em barra com as regras de fundição em mente.
Precisa de um orçamento para esta peça?
Envie o desenho. Orçamos as peças prontas, colocamos a produção com uma oficina parceira e respondemos em até 24 horas úteis.
Peça um orçamento para a sua peça de motor