Guides / Coûts
Prototypes de carters de moteur dans la barre : ce qu’ils prouvent avant de s’engager sur un moule de fonderie sous pression
Rédigé par l’équipe qui lit votre demande de prixPublié le Comment nous rédigeons ces guides
Un moule pour carter de moteur est un gros coût fixe, difficile à modifier. Une fois taillé, un bossage manquant, une paroi mince ou une portée de roulement mal positionnée coûte des semaines et de l’argent à corriger. C’est pourquoi les équipes réalisent les premiers carters dans la barre, un bloc plein d’aluminium usiné à la forme. La barre n’exige aucun outillage, démarre en quelques jours et laisse la conception évoluer entre les séries.
Ce guide explique ce qu’un prototype dans la barre peut prouver, ce qu’il ne peut pas prouver, comment le concevoir pour que les résultats se transposent à une pièce moulée et comment planifier les étapes de la première pièce à l’outil de production.
Ce qu’un prototype dans la barre prouve
- L’ajustement et l’assemblage. Le stator entre-t-il, les roulements s’assoient-ils, le couvercle et le réducteur se boulonnent-ils, les câbles arrivent-ils ?
- Le cumul des cotes. Les tolérances du plan s’additionnent-elles en un moteur qui fonctionne ?
- La gamme d’usinage. Quels éléments peuvent être usinés en une prise de pièce, lesquels demandent un retournement, et où les tolérances deviennent-elles difficiles à tenir ?
- Le fonctionnement de base. Le moteur tourne-t-il, monte-t-il en vitesse, tient-il sa température lors d’un essai court ?
- Le tracé des circuits d’étanchéité. La chemise s’écoule-t-elle comme prévu, même si la matière diffère ?
Un prototype à ce stade est un outil d’apprentissage. Il rentabilise son coût en trouvant des erreurs qui seraient autrement figées dans un moule.
Ce qu’un prototype dans la barre ne prouve pas
L’aluminium corroyé et l’aluminium moulé sont des matières différentes, et les différences apparaissent dans les essais.
| Propriété | Barre, type 6061-T6 | Moulé sous pression, type ADC12 ou A380 | Effet sur les essais |
|---|---|---|---|
| Conductivité thermique | Environ 167 W/m.K | Environ 95 à 100 W/m.K | La barre chauffe moins qu’une pièce moulée de même forme |
| Porosité | Très faible | Présente, concentrée dans les sections épaisses | Les essais d’étanchéité sur barre masquent le risque de porosité de fonderie |
| Résistance | Élevée, constante | Plus faible et plus variable | Les essais structurels et de fatigue diffèrent |
| Usinabilité | Très bonne | Bonne, avec une peau de fonderie dure | Temps de cycle et usure d’outil diffèrent |
| Surface et aspect | Finition usinée | Peau de fonderie | L’aspect et le revêtement diffèrent |
| Contraintes résiduelles | Modérées | Répartition différente | La déformation après usinage peut différer |
La ligne thermique est celle qui induit le plus souvent les équipes en erreur. Un moteur qui tient sa température dans un carter en barre peut chauffer davantage dans un carter moulé. Le guide sur la conductivité thermique explique l’importance réelle de l’alliage dans tout le chemin de refroidissement, souvent moindre qu’on ne le craint mais qui mérite d’être mesurée sur une pièce moulée pilote.
La ligne de porosité compte tout autant. Une chemise dans la barre passe facilement un essai d’étanchéité. Une pièce moulée de même forme peut fuir à un bossage épais. Testez le procédé de production avant la commande en volume. Le guide sur la porosité montre les zones à risque.
Concevoir le prototype dans la barre pour la fonderie
Un outil de coupe peut usiner des formes qu’un moule ne peut pas former. Si la conception dans la barre ignore les règles de fonderie, le prototype prouve une conception qui ne peut pas être moulée. Quelques règles maintiennent les deux alignés.
- Ajouter de la dépouille. Une pièce moulée sous pression demande une conicité sur les parois qui vont dans le sens d’ouverture du moule, pour que la pièce puisse sortir. Une dépouille d’un à quelques degrés est normale, et la valeur exacte vient de la fonderie. Usinez le prototype avec la même conicité.
- Garder une épaisseur de paroi régulière. Les sections épaisses provoquent de la porosité de retrait. Nervurez et évidez les zones lourdes plutôt que de laisser des masses pleines.
- Utiliser de généreux rayons. Les angles internes vifs provoquent des contraintes et des problèmes de remplissage. Les congés aident l’écoulement du métal.
- Planifier le plan de joint et garder les éléments critiques à l’écart.
- Prévoir la surépaisseur d’usinage sur chaque surface usinée en production, et garder la même sur le prototype pour que les trajectoires d’outil se transposent plus tard.
- Utiliser les références de production. Les surfaces que la pièce moulée fournira comme points de positionnement doivent être celles sur lesquelles le prototype est serré. Les mesures et les montages se transposent alors.
Une revue de conception pour la fabrication par la fonderie vaut la peine d’être faite avant de tailler le premier prototype. Une courte conversation peut éviter un nouvel outil.
Un parcours par étapes du prototype à la production
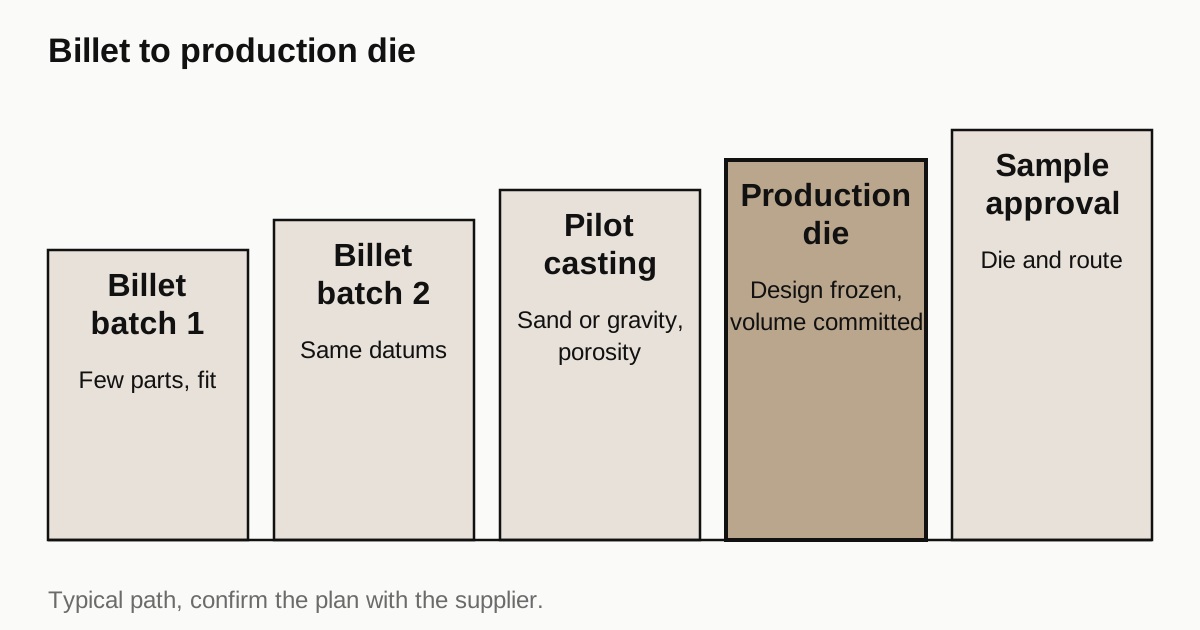
Peu de programmes passent directement de la barre à un moule. Une progression courante :
- Première série dans la barre. Quelques pièces pour vérifier l’ajustement et l’assemblage.
- Seconde série dans la barre après modifications de conception, souvent chez le même atelier et dans le même programme.
- Pièce moulée pilote en outillage léger. Le moulage au sable avec moules imprimés, la coulée par gravité avec un outil simple ou un moule à bas coût donnent des pièces qui se comportent comme des pièces de production, à un coût d’outillage bien inférieur.
- Moule de production une fois la conception de la pièce moulée figée et le volume engagé.
- Première pièce et montée en cadence. Approbation d’échantillons sur des pièces issues du moule de production et de la gamme d’usinage de production.
Sauter l’étape trois est l’erreur habituelle. La pièce moulée pilote révèle la porosité, la déformation et le comportement à l’usinage sur une vraie pièce moulée. Le guide sur les volumes de carters de VE décrit comment la voie change avec le volume.
Autres voies de prototypage
La barre n’est pas la seule façon d’obtenir un carter précoce. Chaque alternative arbitre autrement entre rapidité, coût et réalisme.
Moulage au sable avec moules imprimés. Le moule est imprimé en sable et coulé en aluminium. Il donne une pièce moulée avec une peau brute et un vrai comportement de fonderie, sans outillage dur. Il convient aux formes complexes avec passages internes difficiles à usiner, comme une chemise d’eau. L’état de surface et la précision sont plus grossiers que le moulage sous pression, la pièce demande donc une généreuse surépaisseur d’usinage.
Coulée par gravité dans un moule léger. Un outil simple, souvent usiné dans de l’aluminium ou de l’acier, produit une petite série. Moins cher qu’un moule, plus lent à la pièce.
Impression 3D métal. La fusion laser sur lit de poudre dans un alliage d’aluminium de fonderie produit des formes complexes sans outillage. Elle convient à de très petites séries et à des formes qu’aucune autre voie ne peut réaliser. La matière a ses propres propriétés, plus proches d’un alliage de fonderie que d’un alliage corroyé, et les pièces demandent un usinage des ajustements et des faces d’étanchéité. Le coût par pièce est élevé.
Usiné à partir d’une ébauche moulée d’une autre forme. Parfois une pièce moulée standard ou une ébauche restante est usinée en prototype, ce qui est peu coûteux quand cela marche.
| Voie | Outillage | Réalisme du comportement de fonderie | Usage typique |
|---|---|---|---|
| Usinage dans la barre | Aucun | Faible | Ajustement, assemblage, premiers essais de fonctionnement |
| Moulage au sable imprimé | Aucun | Moyen à élevé | Tracés de chemise, contrôles de porosité |
| Coulée par gravité, outil léger | Faible | Élevé | Séries pilotes |
| Impression 3D métal | Aucun | Moyen | Formes complexes en très petites séries |
| Moule de production | Élevé | Production | Volume |
La meilleure voie dépend de la question à laquelle le prototype doit répondre. Pour l’ajustement, utilisez la barre. Pour le comportement à l’étanchéité et à la porosité, utilisez une voie de fonderie.
Besoin d’un devis pour cette pièce ? Demander un devis pour votre pièce de moteur
Attentes de tolérance au stade du prototype
Un prototype n’a pas à tenir toutes les tolérances de production, et essayer de le faire fait perdre de l’argent. Décidez quels éléments doivent être réels.
- À tenir serré : portées de roulement, alésage du stator, faces d’accouplement et tout élément qui décide de l’ajustement ou de la fonction dans les essais.
- À assouplir : surfaces esthétiques, rayons non fonctionnels et cotes générales qui n’affectent pas l’assemblage.
- À relever, pas seulement valider : demandez les valeurs mesurées sur les éléments critiques. Elles indiquent au concepteur à quelle distance de ses limites se situe une pièce, ce qui est plus utile qu’un résultat conforme ou non conforme.
Les ateliers de prototypes doivent aussi dire clairement où ils ne peuvent pas tenir une exigence sans réglage spécial, afin que l’équipe de conception choisisse d’assouplir l’exigence ou de payer le réglage. Des réponses honnêtes tôt font gagner un tour de pièces.
Quand la barre est la voie de production
Pour certains produits, la barre n’est pas une étape mais le procédé final. Si la quantité annuelle est de quelques centaines et le carter simple, le coût d’un moule et d’un programme de pièce moulée pilote peut ne jamais se rembourser, et l’usinage dans la barre ou dans un profilé filé reste moins cher sur la vie du produit. Le guide du profilé filé compare les deux voies usinées.
La façon honnête de décider est de demander des offres en volume de production pour les deux voies dès le départ, avant la réalisation du prototype. Un atelier qui voit le plan de volume complet peut conseiller tôt si un moule se justifie, et sinon, aider à optimiser la conception usinée pour le long terme.
Réflexion sur les coûts
Le coût d’un prototype dans la barre par pièce est élevé, car l’atelier enlève la majeure partie du bloc et passe des heures à usiner. Ce coût est acceptable pour une poignée de pièces. Ce qu’il faut surveiller, c’est le nombre de tours dont le programme a besoin. Chaque tour a un coût, et un premier tour rapide et bien documenté réduit le nombre de tours.
| Poste | Ce qui le détermine |
|---|---|
| Matière brute | Taille du bloc, alliage, prix de l’aluminium |
| Temps d’usinage | Nombre de prises de pièce, de poches, temps de cycle par élément |
| Montages | Les ateliers de prototypes utilisent des montages flexibles, qui ajoutent du temps de réglage |
| Contrôle | Rapport MMT sur les éléments critiques |
| Finition | Anodisation ou revêtement, avec masquage |
| Délai | De quelques jours à quelques semaines |
Demandez un prix pour une, cinq et dix pièces, car le coût de réglage est réparti sur la série. Le guide des coûts explique la forme de la courbe.
Ce qu’il faut mettre dans la demande de prix
- Indiquez que la pièce est un prototype pour une fonderie sous pression future, et nommez l’alliage de production prévu.
- Fournissez le plan avec des références correspondant à la future pièce moulée.
- Repérez les éléments critiques pour l’ajustement et la fonction.
- Indiquez le niveau de tolérance. Un prototype demande rarement des données de capabilité de production, seulement la cote des éléments critiques.
- Demandez à l’atelier de relever les valeurs mesurées sur les éléments critiques, afin que l’équipe de conception voie la marge.
- Donnez la date de livraison, car les prototypes sont affaire de rapidité.
- Mentionnez combien de révisions sont attendues et si le même atelier peut garder le programme.
Liste de vérification avant d’envoyer la demande de prix
- Indiquez l’objectif du prototype et le procédé de production prévu.
- Appliquez les règles de conception de fonderie au plan dans la barre.
- Choisissez les références que fournira la pièce moulée de production.
- Demandez les données mesurées sur les éléments critiques.
- Demandez des prix pour une, cinq et dix pièces.
- Prévoyez une pièce moulée pilote avant la commande du moule.
Quand le plan est prêt, envoyez la demande de prix et nous chiffrons les pièces finies et confions la fabrication à un atelier partenaire qui usine des carters de moteur prototypes. Les réponses arrivent sous 24 heures ouvrées.
Normes et références
- Die casting, overview of the process, tooling and typical alloys. Pourquoi un moule est un gros coût fixe et quelles formes il permet.
- Prototype, overview of prototyping purposes and methods. Contexte général sur ce qu’un prototype est censé prouver.
- Machining, overview of subtractive processes. La voie utilisée pour les prototypes dans la barre.
- Thermal conductivity, overview with values for common materials. Plages de référence qui montrent pourquoi l’aluminium corroyé et l’aluminium moulé diffèrent dans les essais de refroidissement.
Les chiffres de cette page sont des plages typiques tirées des normes ci-dessus et de la pratique ordinaire des ateliers. Ils ne constituent pas une spécification pour votre pièce. L’atelier partenaire qui chiffre votre pièce confirme ce qu’il peut tenir sur votre géométrie.
Questions fréquentes
Combien de prototypes dans la barre faut-il réaliser avant de commander un moule ?
Assez pour arrêter la géométrie que le moule va figer : généralement une première série pour vérifier l’ajustement et l’assemblage, puis une seconde après modifications. Pour beaucoup de programmes, cela représente une poignée de pièces par tour et deux ou trois tours. Un moule est difficile à modifier, il vaut donc mieux trouver les problèmes sur la barre.
Les résultats d’essai sur un carter dans la barre correspondront-ils à ceux d’un carter moulé sous pression ?
Pour la géométrie et l’ajustement à l’assemblage, oui si les références sont les mêmes. Pour les essais thermiques, de résistance et de porosité, pas exactement, car l’aluminium corroyé diffère de l’aluminium moulé. Interprétez les résultats en en tenant compte, et confirmez sur une pièce moulée pilote.
Une conception pour fonderie sous pression peut-elle être usinée dans la barre sans modification ?
Le plus souvent oui, car l’outil de coupe peut suivre presque toutes les formes d’une pièce moulée. L’inverse n’est pas vrai : une conception pour barre avec des angles internes vifs, sans dépouille et à parois épaisses peut être impossible ou coûteuse à mouler. Concevez le prototype dans la barre en pensant aux règles de fonderie.
Besoin d’un devis pour cette pièce ?
Envoyez le plan. Nous chiffrons les pièces finies, confions le travail à un atelier partenaire et répondons sous 24 heures ouvrées.
Demander un devis pour votre pièce de moteur