Hướng dẫn / Chi phí
Vỏ Động Cơ Mẫu Thử Từ Phôi Thanh: Chúng Chứng Minh Gì Trước Khi Quý Khách Đầu Tư Khuôn Đúc Áp Lực
Biên soạn đội ngũ đọc yêu cầu báo giá của quý kháchĐăng ngày Cách chúng tôi biên soạn
Khuôn cho vỏ động cơ là chi phí cố định lớn và khó thay đổi. Một khi đã cắt, thiếu một bệ, một thành mỏng hoặc vị trí lắp ổ bi sai tốn nhiều tuần và tiền để sửa. Đó là lý do các nhóm làm vỏ đầu tiên từ phôi thanh, một khối nhôm đặc được gia công thành hình. Phôi thanh không cần khuôn, bắt đầu trong vài ngày và cho phép thiết kế thay đổi giữa các lô.
Hướng dẫn này giải thích mẫu thử từ phôi thanh có thể chứng minh gì, không thể chứng minh gì, cách thiết kế để kết quả chuyển sang chi tiết đúc và cách lập kế hoạch các bước từ chi tiết đầu tiên đến khuôn sản xuất.
Mẫu thử từ phôi thanh chứng minh gì
- Lắp ghép và lắp ráp. Stato có vào được không, ổ bi có vào vị trí không, nắp và hộp số có bắt vào được không, dây cáp có tới nơi không?
- Chuỗi kích thước. Dung sai trong bản vẽ cộng lại có cho một động cơ hoạt động không?
- Kế hoạch gia công. Chi tiết nào có thể cắt trong một lần gá, chi tiết nào cần lật mặt, và dung sai khó giữ ở đâu?
- Chức năng cơ bản. Động cơ có chạy, tăng tốc, giữ được nhiệt độ trong một thử nghiệm ngắn không?
- Bố trí đường rò rỉ. Áo nước có chảy như thiết kế không, dù vật liệu khác nhau?
Mẫu thử ở giai đoạn này là công cụ học hỏi. Nó xứng đáng với chi phí bằng cách tìm ra lỗi mà nếu không sẽ bị đóng băng trong khuôn.
Mẫu thử từ phôi thanh không chứng minh gì
Nhôm biến dạng và nhôm đúc là các vật liệu khác nhau, và sự khác biệt hiện ra trong thử nghiệm.
| Tính chất | Phôi thanh, loại 6061-T6 | Đúc áp lực, loại ADC12 hoặc A380 | Ảnh hưởng đến thử nghiệm |
|---|---|---|---|
| Độ dẫn nhiệt | Khoảng 167 W/m.K | Khoảng 95 đến 100 W/m.K | Phôi thanh chạy mát hơn chi tiết đúc cùng hình dạng |
| Độ xốp | Rất thấp | Có, tập trung ở tiết diện dày | Thử rò rỉ trên phôi thanh che giấu rủi ro xốp của đúc |
| Độ bền | Cao, ổn định | Thấp hơn và biến động hơn | Thử kết cấu và mỏi khác nhau |
| Tính gia công | Rất tốt | Tốt, với lớp vỏ đúc cứng | Thời gian chu kỳ và mòn dụng cụ khác nhau |
| Bề mặt và thẩm mỹ | Bề mặt gia công | Lớp vỏ đúc | Ngoại hình và lớp phủ khác nhau |
| Ứng suất dư | Vừa phải | Dạng khác | Biến dạng sau gia công có thể khác |
Hàng nhiệt là hàng làm các nhóm hiểu lầm nhiều nhất. Một động cơ giữ được nhiệt độ trong vỏ phôi thanh có thể chạy nóng hơn trong vỏ đúc. Hướng dẫn về độ dẫn nhiệt giải thích hợp kim quan trọng đến đâu trong toàn bộ đường làm mát, thường ít hơn lo ngại nhưng vẫn đáng đo trên một chi tiết đúc thử.
Hàng độ xốp cũng quan trọng không kém. Áo nước từ phôi thanh dễ dàng vượt qua thử rò rỉ. Chi tiết đúc cùng hình dạng có thể rò ở một mấu dày. Hãy thử quy trình sản xuất trước khi đặt đơn hàng sản lượng. Hướng dẫn về độ xốp chỉ ra các vùng rủi ro.
Thiết kế mẫu thử từ phôi thanh cho đúc
Dao cắt có thể gia công những hình dạng mà khuôn không thể tạo ra. Nếu thiết kế phôi thanh bỏ qua quy tắc đúc, mẫu thử chứng minh một thiết kế không thể đúc. Một vài quy tắc giữ hai bên thống nhất.
- Thêm góc thoát khuôn. Chi tiết đúc áp lực cần độ côn trên các thành chạy theo hướng mở khuôn để chi tiết ra được. Góc thoát từ một đến vài độ là bình thường, và giá trị chính xác đến từ xưởng đúc. Hãy gia công mẫu thử với cùng độ côn.
- Giữ độ dày thành đều. Tiết diện dày gây xốp co ngót. Hãy tạo gân và khoét rỗng vùng nặng thay vì để khối đặc.
- Dùng bán kính lớn. Góc trong nhọn gây ứng suất và vấn đề điền đầy. Góc lượn giúp kim loại chảy.
- Lập kế hoạch đường chia khuôn và giữ các chi tiết quan trọng cách xa nó.
- Lập kế hoạch lượng dư gia công trên mọi bề mặt được gia công trong sản xuất, và giữ cùng lượng dư trên mẫu thử để đường chạy dao sau này chuyển được.
- Dùng chuẩn sản xuất. Các bề mặt mà chi tiết đúc sẽ cung cấp làm điểm định vị nên là các bề mặt mà mẫu thử được kẹp. Khi đó phép đo và đồ gá chuyển được.
Một buổi rà soát thiết kế cho sản xuất với xưởng đúc đáng có trước khi cắt mẫu thử đầu tiên. Một cuộc trao đổi ngắn có thể tiết kiệm một khuôn mới.
Một lộ trình theo giai đoạn từ mẫu thử đến sản xuất
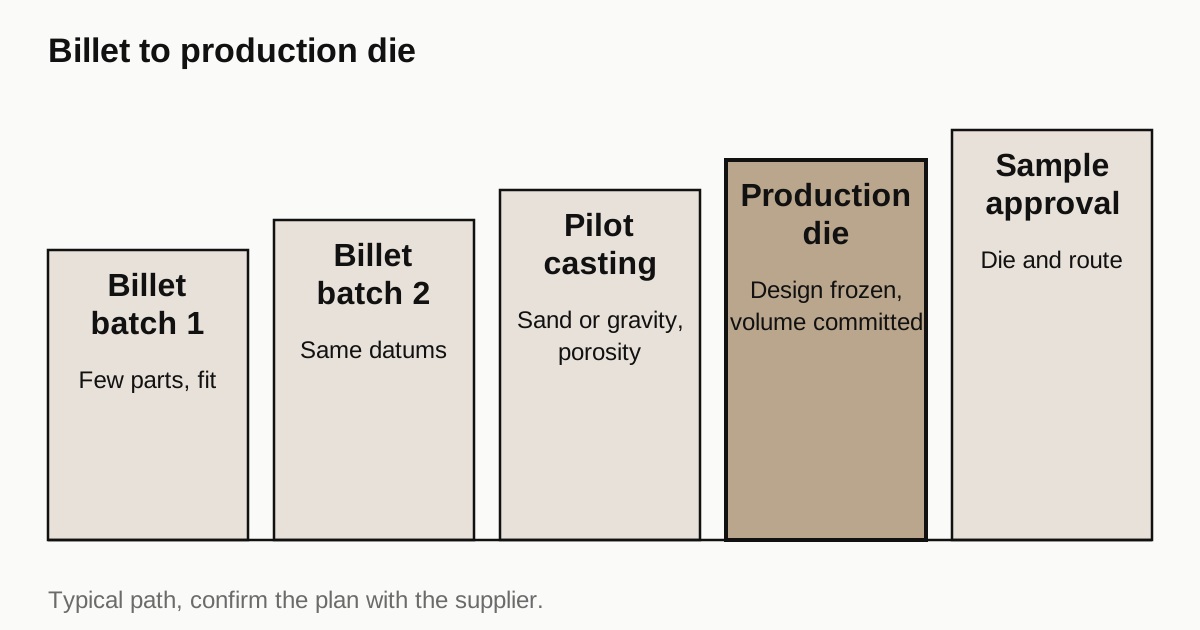
Ít chương trình đi thẳng từ phôi thanh đến khuôn. Một tiến trình phổ biến là:
- Lô phôi thanh thứ nhất. Vài chiếc để kiểm tra lắp ghép và lắp ráp.
- Lô phôi thanh thứ hai sau thay đổi thiết kế, thường cùng xưởng và cùng chương trình.
- Chi tiết đúc thử từ khuôn mềm. Đúc cát với khuôn in, đúc trọng lực với khuôn đơn giản hoặc khuôn chi phí thấp cho chi tiết đúc cư xử như chi tiết sản xuất, với chi phí khuôn thấp hơn nhiều.
- Khuôn sản xuất khi thiết kế đúc đã được chốt và sản lượng đã cam kết.
- Mẫu đầu tiên và tăng tốc. Phê duyệt mẫu trên chi tiết từ khuôn sản xuất và lộ trình gia công sản xuất.
Bỏ qua bước ba là sai lầm thường gặp. Chi tiết đúc thử cho thấy độ xốp, biến dạng và hành vi gia công trên một chi tiết đúc thật. Hướng dẫn về sản lượng vỏ xe điện mô tả lộ trình thay đổi theo sản lượng.
Các lộ trình mẫu thử khác
Phôi thanh không phải cách duy nhất để có vỏ sớm. Mỗi phương án đánh đổi tốc độ, chi phí và độ thực tế khác nhau.
Đúc cát từ khuôn in. Khuôn được in bằng cát và đổ nhôm. Cho chi tiết đúc có lớp vỏ thô và hành vi đúc thật, và không cần khuôn cứng. Phù hợp với hình dạng phức tạp có đường dẫn bên trong khó gia công, như áo nước. Độ nhám bề mặt và độ chính xác thô hơn đúc áp lực, nên chi tiết cần lượng dư gia công rộng rãi.
Đúc trọng lực trong khuôn mềm. Một khuôn đơn giản, thường gia công từ nhôm hoặc thép, làm một lô nhỏ. Rẻ hơn khuôn đúc áp lực, chậm hơn trên mỗi chi tiết.
In 3D kim loại. Nung chảy lớp bột bằng laser với hợp kim nhôm đúc tạo hình dạng phức tạp mà không cần khuôn. Phù hợp với lô rất nhỏ và hình dạng mà không lộ trình nào khác làm được. Vật liệu có tính chất riêng, gần hợp kim đúc hơn hợp kim biến dạng, và chi tiết cần gia công ở các cấp lắp ghép và mặt làm kín. Giá mỗi chi tiết cao.
Gia công từ phôi đúc có hình dạng khác. Đôi khi phôi đúc tiêu chuẩn hoặc phôi thừa được gia công thành mẫu thử, rẻ khi hiệu quả.
| Lộ trình | Khuôn | Độ thực tế về hành vi đúc | Ứng dụng điển hình |
|---|---|---|---|
| Gia công phôi thanh | Không | Thấp | Lắp ghép, lắp ráp, thử chức năng đầu tiên |
| Đúc cát in | Không | Trung bình đến cao | Bố trí áo nước, kiểm tra độ xốp |
| Đúc trọng lực, khuôn mềm | Thấp | Cao | Lô thử |
| In 3D kim loại | Không | Trung bình | Hình dạng phức tạp ở lô rất nhỏ |
| Khuôn sản xuất | Cao | Sản xuất | Sản lượng |
Lộ trình tốt nhất phụ thuộc vào câu hỏi mà mẫu thử phải trả lời. Với lắp ghép, hãy dùng phôi thanh. Với hành vi rò rỉ và độ xốp, hãy dùng lộ trình đúc.
Cần báo giá cho chi tiết này? Nhận báo giá chi tiết động cơ
Kỳ vọng dung sai ở giai đoạn mẫu thử
Mẫu thử không phải giữ mọi dung sai sản xuất, và cố làm vậy là lãng phí tiền. Hãy quyết định những chi tiết nào phải là thật.
- Giữ chặt: vị trí lắp ổ bi, lỗ stato, các mặt ghép và mọi chi tiết quyết định lắp ghép hoặc chức năng trong thử nghiệm.
- Nới lỏng: bề mặt thẩm mỹ, bán kính không chức năng và kích thước chung không ảnh hưởng đến lắp ráp.
- Báo cáo, đừng chỉ đạt: hãy yêu cầu giá trị đo được trên các chi tiết quan trọng. Chúng cho nhà thiết kế biết chi tiết nằm gần giới hạn đến đâu, hữu ích hơn kết quả đạt hay không đạt.
Xưởng làm mẫu thử cũng nên nói rõ nơi họ không giữ được một yêu cầu nếu không có lần gá đặc biệt, để nhóm thiết kế có thể chọn nới yêu cầu hay trả tiền cho lần gá. Câu trả lời trung thực sớm tiết kiệm một vòng chi tiết.
Khi phôi thanh là lộ trình sản xuất
Với một số sản phẩm, phôi thanh không phải bước đệm mà là quy trình cuối. Nếu số lượng hằng năm là vài trăm và vỏ đơn giản, chi phí khuôn và chương trình đúc thử có thể không bao giờ hoàn vốn, và gia công từ phôi thanh hoặc từ biên dạng đùn vẫn rẻ hơn trong suốt vòng đời sản phẩm. Hướng dẫn về biên dạng đùn so sánh hai lộ trình gia công.
Cách trung thực để quyết định là yêu cầu báo giá theo sản lượng sản xuất của cả hai lộ trình ngay từ đầu, trước khi làm mẫu thử. Xưởng thấy kế hoạch sản lượng đầy đủ có thể tư vấn sớm liệu khuôn có hợp lý không, và nếu không, có thể giúp tối ưu thiết kế gia công cho dài hạn.
Suy nghĩ về chi phí
Chi phí mẫu thử từ phôi thanh trên mỗi chi tiết cao, vì xưởng lấy đi phần lớn khối và dành hàng giờ gia công. Chi phí đó chấp nhận được cho một nhúm chi tiết. Điều cần theo dõi là chương trình cần bao nhiêu vòng. Mỗi vòng có chi phí, và một vòng đầu nhanh, được ghi chép tốt làm giảm số vòng.
| Hạng mục | Yếu tố chi phối |
|---|---|
| Phôi thanh | Kích thước khối, hợp kim, giá nhôm |
| Thời gian gia công | Số lần gá, hốc, thời gian chu kỳ cho mỗi chi tiết |
| Đồ gá | Xưởng mẫu thử dùng đồ gá linh hoạt, làm tăng thời gian gá đặt |
| Kiểm tra | Báo cáo CMM trên các chi tiết quan trọng |
| Xử lý bề mặt | Anod hóa hoặc lớp phủ, kèm che |
| Thời gian chờ | Từ vài ngày đến một vài tuần |
Hãy hỏi giá cho một, năm và mười chiếc, vì chi phí gá đặt được chia cho lô. Hướng dẫn chi phí giải thích quy luật này.
Nên ghi gì trên RFQ
- Nêu rõ chi tiết là mẫu thử cho đúc áp lực sau này, và nêu hợp kim sản xuất dự kiến.
- Cung cấp bản vẽ với chuẩn khớp với chi tiết đúc tương lai.
- Đánh dấu các chi tiết quan trọng với lắp ghép và chức năng.
- Nêu mức dung sai. Mẫu thử hiếm khi cần dữ liệu năng lực sản xuất, chỉ cần kích thước của các chi tiết quan trọng.
- Yêu cầu xưởng báo cáo giá trị đo được trên các chi tiết quan trọng, để nhóm thiết kế thấy biên.
- Ghi ngày giao, vì mẫu thử là về tốc độ.
- Nêu số lần sửa đổi dự kiến và liệu cùng xưởng có thể giữ chương trình không.
Danh sách kiểm tra trước khi gửi RFQ
- Nêu mục đích mẫu thử và quy trình sản xuất dự kiến.
- Áp dụng quy tắc thiết kế đúc cho bản vẽ phôi thanh.
- Chọn các chuẩn mà chi tiết đúc sản xuất sẽ cung cấp.
- Yêu cầu dữ liệu đo trên các chi tiết quan trọng.
- Yêu cầu giá cho một, năm và mười chiếc.
- Lập kế hoạch đúc thử trước khi đặt khuôn.
Khi bản vẽ đã sẵn sàng, hãy gửi RFQ và chúng tôi báo giá thành phẩm, giao việc cho xưởng đối tác gia công vỏ động cơ mẫu thử. Phản hồi trong vòng 24 giờ làm việc.
Tiêu chuẩn và tài liệu tham khảo
- Die casting, overview of the process, tooling and typical alloys. Vì sao khuôn là chi phí cố định lớn và cho phép những hình dạng nào.
- Prototype, overview of prototyping purposes and methods. Thông tin nền chung về mục đích của một mẫu thử.
- Machining, overview of subtractive processes. Lộ trình dùng cho mẫu thử từ phôi thanh.
- Thermal conductivity, overview with values for common materials. Các khoảng tham chiếu cho thấy vì sao nhôm biến dạng và nhôm đúc khác nhau trong thử nghiệm làm mát.
Các số liệu trên trang này là khoảng điển hình lấy từ các tiêu chuẩn nêu trên và từ thực tế xưởng thông thường. Chúng không phải là đặc tả cho chi tiết của quý khách. Xưởng đối tác định giá chi tiết sẽ xác nhận những gì họ giữ được trên hình dạng của quý khách.
Câu hỏi thường gặp
Tôi nên làm bao nhiêu mẫu thử từ phôi thanh trước khi đặt khuôn?
Đủ để chốt hình học mà khuôn sẽ đóng băng: thường là lô đầu để kiểm tra lắp ghép và lắp ráp, rồi lô thứ hai sau thay đổi. Với nhiều chương trình, đó là một nhúm chi tiết mỗi vòng và hai hoặc ba vòng. Khuôn rất khó thay đổi, nên tốt hơn là tìm ra vấn đề trên phôi thanh.
Kết quả thử trên vỏ phôi thanh có khớp với vỏ đúc áp lực không?
Với hình học và lắp ráp thì có, nếu các chuẩn giống nhau. Với các thử nghiệm về nhiệt, độ bền và độ xốp thì không hoàn toàn, vì nhôm biến dạng khác nhôm đúc. Hãy diễn giải kết quả với điều đó trong đầu và xác nhận trên một chi tiết đúc thử.
Thiết kế đúc áp lực có thể gia công từ phôi thanh mà không thay đổi không?
Phần lớn là được, vì dao cắt có thể đi theo gần như mọi hình dạng mà phôi đúc có. Chiều ngược lại thì không: thiết kế phôi thanh có góc trong nhọn, không có góc thoát khuôn và thành dày có thể không đúc được hoặc đúc rất tốn kém. Hãy thiết kế mẫu thử từ phôi thanh với quy tắc đúc trong đầu.
Cần báo giá cho chi tiết này?
Gửi bản vẽ. Chúng tôi báo giá thành phẩm, giao việc cho xưởng đối tác và phản hồi trong vòng 24 giờ làm việc.
Nhận báo giá chi tiết động cơ