指南 / 成本
6063 与 6082 挤压电机壳体:型材何时胜过棒料
作者 阅读您询价单的团队发布于 我们如何撰写这些文章
用实心铝棒切削圆形电机壳体,会把棒料的大部分变成切屑。以挤压管或带散热筋的型材为起点的壳体,到货时已接近最终形状,只需加工两端和孔。这一个差别改变了材料成本、加工周期和交期,所以圆柱形壳体的采购方常常问,型材是否会更便宜。
本文比较两种常用的挤压合金,说明型材何时胜过棒料,并说明挤压壳体的图纸和询价单应包含什么。
什么是挤压壳体
挤压时,把加热的铝坯推过带形状的模具,出来的是截面恒定的长型材。型材被切到所需长度,时效到所需状态,然后进行机加工。
电机常见的形状有:
- 普通圆管, 加工成两端镗孔、外圆精加工的壳体。
- 带散热筋的型材, 外侧有冷却筋,内部是圆孔,用于风冷电机。
- 方形或矩形型材, 常见于伺服和小型工业电机,内部是圆孔,安装面是平面。
- 带通道的空心型材, 用于在壁内通冷却液。
同一形状沿全长延续,所以型材适合在一个方向上较长、截面简单的壳体。法兰、端盖和安装特征需要机加工,或作为单独零件加上。
6063 与 6082 比较
两者都属于 6000 系,即可热处理、被广泛挤压的 Al-Mg-Si 合金。它们在使用中的表现不同。
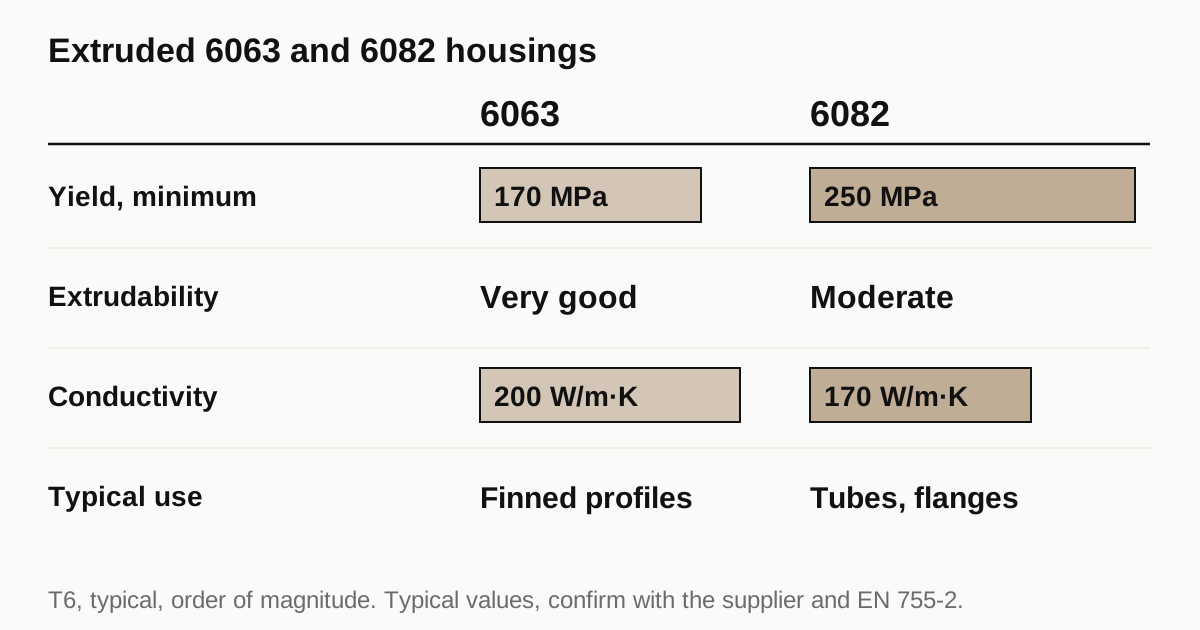
6063 是挤压的主力。它很容易流过模具,所以能做出带细密散热筋的复杂薄壁型材。表面质量好,阳极氧化效果也好。它是两者中较弱的一个。
6082 更强、更韧。它更难推过模具,所以非常细或复杂的形状成本更高,或不可行。适合结构性壳体、承载的安装法兰,以及需要刚度的截面。
| 性能 (T6 状态,典型值) | 6063 | 6082 |
|---|---|---|
| 最低屈服强度,数量级 | 约 170 MPa | 约 250 MPa |
| 挤压成复杂形状的能力 | 很好 | 中等 |
| 导热系数 | 约 200 W/m.K | 约 170 W/m.K |
| 阳极氧化外观 | 洁净、明亮 | 良好,略深 |
| 在电机壳体中的典型用途 | 带散热筋的冷却型材 | 结构管、安装段 |
数值是随壁厚、状态和所用标准而变化的典型数字。强度最低值来自 EN 755-2 等标准,具体截面应核对该标准。请不要把这个表当作规格。
型材节省什么
比较直径 120 mm、孔 90 mm 的壳体,分别用实心棒料切削和用管材切削。
- 材料。 棒料路线把整个中心变成切屑。管材路线保留壁,损失很少。
- 粗加工时间。 镗掉一个大芯需要时间。管材起始时孔已基本完成。
- 刀具磨损。 需要去除的金属越少,磨损越少。
- 交期。 标准管材可从库存获得。定制型材要等模具。
节省随孔的大小、零件的长度和订购数量而增加。
型材要付出什么
- 模具成本。 定制型材需要模具。模具是一次性费用,也是交期项目,第一个型材往往要几周。
- 最小订量。 挤压厂对每次压机运行规定最小重量或长度。小订单要么付装夹调试附加费,要么积压库存。
- 挤压态公差。 型材出来时在挤压标准的尺寸公差内,比机加工零件松。壳体需要在重要的面上留出加工余量。
- 直线度与扭曲。 长型材可能有轻微的弯曲或扭曲。加工厂要么校直,要么留足余量把它切出来。
- 空心形状的焊缝。 分流模在模具内把金属接合起来,留下纵向焊缝。对冷却液通道,请问挤压厂如何控制和检测焊缝。
棒料才是正确选择的时候
棒料和坯料在几种情况下胜出。
- 小批量。 几十件以下,模具成本无法收回。
- 不适合恒定截面的形状。 沿长度特征不同的壳体,很难挤压。
- 快速样件。 棒料当天就能拿到,而模具要几周。
- 最高的稳定性。 某些设计看重轧制或锻造棒料的均匀晶粒和应力状态。
关于棒料样件壳体的指南介绍了在开模前,用棒料验证设计的情形。
这个零件需要报价吗? 获取电机零件报价
机加工挤压壳体
挤压型材很容易加工,但有几点需要注意。
- 残余应力。 挤压和淬火在型材中留下应力。在一侧重切削,可能使零件弯曲。加工厂会平衡地加工两侧,并可能粗加工、静置、再精加工。
- 薄的筋尖。 散热筋可能颤振。夹具需要支撑它们,否则就让筋边保持挤压态。
- 壁厚变化。 孔的位置由加工确定,但其周围的壁厚随型材而定。如果壁一侧较薄,孔可能被切穿,所以请对照孔的大小检查截面。
- 端面。 在一次装夹中加工两个端面,可使它们彼此平行并与孔垂直。
相关指南薄壁壳体的机加工更详细地介绍了夹紧和应力释放。
状态及其对加工的意义
只靠合金牌号,说明不了金属的表现。状态才能说明。
T5 指型材在挤压后冷却,并经人工时效,没有单独的固溶热处理。它在 6063 上很常见,强度适中,表面和尺寸稳定性良好。
T6 指型材经过固溶热处理、淬火和时效,强度更高。它是 6082 的常用状态,在更高强度有益时也常用于 6063。
淬火与变形。 形成 T6 的淬火可能使细长的型材弯曲。淬火后校直的型材带有校直产生的应力。机加工厂知道,经拉伸校直并时效的型材平直稳定,而弯曲后压直的型材在去除材料时可能发生移动。
对采购方来说,实际的教训是在图纸上写明状态,而不只是合金,并询问加工厂所报价的型材是否经过拉伸校直。报价之后更改状态,会同时改变强度和加工表现。
挤压壳体的表面处理
挤压 6063 阳极氧化效果好,所以在外露壳体中占主导。表面洁净,整个长度上饰面均匀。6082 的阳极氧化可以接受,色调略深,只有当外观是要求时才有关系。
如果壳体改为喷漆或粉末喷涂,挤压表面需要先经清洗和转化处理。筋根处涂层堆积不均,所以筋根的涂层厚度可能与筋尖不同。如果热性能重要,请注意筋上的厚涂层会略微降低传热。铝电机壳体涂层指南比较了各种饰面。
阳极氧化壳体上的机加工面是另一个问题。孔和安装面通常在挤压之后、阳极氧化之前加工,如果不希望饰面覆盖它们,就加遮蔽。阳极氧化会给所覆盖的任何表面增加几微米的厚度,所以图纸应说明哪些表面做阳极氧化,哪些保持裸面。
向挤压厂或加工厂提出的问题
- 哪些合金和状态可以在短交期内获得?
- 有没有接近图纸、可以避免新模具的标准型材?
- 最小生产量是多少,剩余的库存怎么办?
- 在我需要的长度上,如何控制直线度和扭曲?
- 对于空心型材,焊缝如何形成和检验?
- 对于外圆加工,加工厂留多大的加工余量?
这些答案使两种路线具有可比性,而且比任何单一价格都更有用。经常做挤压壳体的加工厂,对每个问题都有标准答案。
成本比较方法
在同一份询价中索取两份报价:一份是挤压路线,一份是棒料。对每一份,请求以下内容。
- 材料和形式:管、型材或棒料,写明合金和状态。
- 模具成本,以及模具归谁所有。
- 型材的最小订购数量。
- 加工时间,以及任何应力消除步骤。
- 三个数量下的价格,例如 50、500 和 2,000。
交叉数量,就是型材路线总成本变得更低的地方。每种几何形状都不同,所以请依靠加工厂的报价,而不是经验法则。成本指南介绍了其他因素。
发送询价之前的检查清单
- 写明壳体的合金和状态,附标准。
- 提供型材图纸,或引用标准型材。
- 写明加工后孔和外圆的饰面要求。
- 标出最薄处的壁厚。
- 写明年用量和订单大小。
- 在同一份询价中,同时索取型材和棒料的价格。
图纸准备好后,请发送询价,我们为成品零件报价,并把生产下单给加工电机壳体的合作加工厂。我们会在 24 个工作小时内回复。
标准与参考资料
- Extrusion, overview of the process, dies and profile types. 实心、空心和分流模的背景。
- Aluminium alloy, overview of the 6xxx series and tempers. 6063 和 6082 在 Al-Mg-Si 系中的位置。
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. 按合金、状态和壁厚规定最低强度的标准。请核对现行版本。
- EN 755-9, Extruded profiles, tolerances on dimensions and form. 挤压态型材的尺寸极限,决定需要多少加工余量。
本页的数字是依据上述标准和常规车间实践得出的典型范围,不是您零件的规格。为您零件报价的合作加工厂会确认它能在您的几何形状上保证什么。
常见问题
挤压壳体一定比用棒料切削的便宜吗?
不一定。型材节省材料和加工时间,但模具是一次性费用,供应商还规定最小订量。对于小批量,模具成本可能超过节省的部分。交叉点取决于几何形状和数量,所以请在同一份询价中索取两种路线的价格。
型材可以内置水套吗?
空心型材可以包含通道,用的是分流模,让金属在模具内重新焊合。用于承压时,焊缝需要重视。许多设计改为加工出一道槽,再加盖板或套筒形成水套。
设计师为什么选 6082 而不是 6063?
因为 6082 更强。它适合承受结构载荷、承受安装载荷或需要刚度的薄壁壳体。6063 更容易挤压成复杂形状,导热也更好,有利于带散热筋的冷却型材。