Ratgeber / Kosten
Prototypen von Motorgehäusen aus Vollmaterial: Was sie beweisen, bevor Sie sich auf ein Druckgusswerkzeug festlegen
Verfasst von dem Team, das Ihre Anfrage liestVeröffentlicht So entstehen unsere Ratgeber
Eine Form für ein Motorgehäuse ist ein großer, schwer zu ändernder Fixkostenposten. Ist sie geschnitten, kostet ein fehlender Steg, eine dünne Wand oder eine falsch liegende Lagerposition Wochen und Geld, um korrigiert zu werden. Deshalb fertigen Teams frühe Gehäuse aus Vollmaterial, einem massiven Aluminiumblock, der auf Form zerspant wird. Vollmaterial braucht kein Werkzeug, beginnt in Tagen und lässt zwischen den Losen Änderungen zu.
Dieser Ratgeber erklärt, was ein Prototyp aus Vollmaterial beweisen kann, was nicht, wie Sie ihn so konstruieren, dass die Ergebnisse auf ein Gussteil übergehen, und wie Sie die Schritte vom ersten Teil bis zum Serienwerkzeug planen.
Was ein Prototyp aus Vollmaterial beweist
- Passung und Montage. Geht der Stator hinein, sitzen die Lager, passen Deckel und Getriebe, reichen die Kabel?
- Maßketten. Ergeben die Toleranzen der Zeichnung zusammen einen funktionierenden Motor?
- Fertigungsplan. Welche Merkmale lassen sich in einer Aufspannung fertigen, welche brauchen ein Umspannen, und wo sind Toleranzen schwer zu halten?
- Grundfunktion. Läuft der Motor, dreht er hoch, hält er in einem kurzen Test seine Temperatur?
- Verlauf der Dichtwege. Strömt der Mantel wie ausgelegt, auch wenn der Werkstoff abweicht?
Ein Prototyp in dieser Phase ist ein Lernwerkzeug. Er verdient seine Kosten, indem er Fehler findet, die sonst in einer Form eingefroren würden.
Was ein Prototyp aus Vollmaterial nicht beweist
Knet- und Gussaluminium sind verschiedene Werkstoffe, und die Unterschiede zeigen sich in Tests.
| Eigenschaft | Vollmaterial, Typ 6061-T6 | Druckguss, Typ ADC12 oder A380 | Wirkung auf die Prüfung |
|---|---|---|---|
| Wärmeleitfähigkeit | Etwa 167 W/m.K | Etwa 95 bis 100 W/m.K | Vollmaterial läuft kühler als ein Gussteil gleicher Form |
| Porosität | Sehr gering | Etwas, in dicken Querschnitten konzentriert | Dichtheitsprüfungen an Vollmaterial verbergen das Porositätsrisiko |
| Festigkeit | Hoch, gleichmäßig | Niedriger und streuender | Struktur- und Ermüdungstests unterscheiden sich |
| Zerspanbarkeit | Sehr gut | Gut, mit harter Gusshaut | Zykluszeit und Werkzeugverschleiß unterscheiden sich |
| Oberfläche und Optik | Zerspante Oberfläche | Gusshaut | Aussehen und Beschichtung unterscheiden sich |
| Eigenspannung | Mäßig | Anderes Muster | Verzug nach der Bearbeitung kann abweichen |
Die thermische Zeile führt Teams am häufigsten in die Irre. Ein Motor, der in einem Gehäuse aus Vollmaterial seine Temperatur hält, kann in einem gegossenen heißer laufen. Der Ratgeber zur Wärmeleitfähigkeit erklärt, wie viel die Legierung im gesamten Kühlweg ausmacht, oft weniger als befürchtet, aber dennoch an einem Pilotgussteil messenswert.
Die Porositätszeile zählt ebenso. Ein Mantel aus Vollmaterial besteht eine Dichtheitsprüfung leicht. Ein Gussteil gleicher Form kann an einem dicken Auge lecken. Testen Sie den Serienprozess vor dem Serienauftrag. Der Ratgeber zur Porosität zeigt die Risikobereiche.
Den Prototyp aus Vollmaterial für den Guss konstruieren
Ein Fräser kann Formen zerspanen, die eine Form nicht abbilden kann. Ignoriert die Konstruktion für Vollmaterial die Gussregeln, beweist der Prototyp eine Konstruktion, die sich nicht gießen lässt. Einige Regeln halten beide in Übereinstimmung.
- Schrägen vorsehen. Ein Druckgussteil braucht Konizität an Wänden, die in Öffnungsrichtung der Form verlaufen, damit das Teil herauskommt. Eine Schräge von einem bis zu einigen Grad ist normal, der genaue Wert kommt von der Gießerei. Zerspanen Sie den Prototyp mit derselben Konizität.
- Wanddicke gleichmäßig halten. Dicke Querschnitte verursachen Lunker und Porosität. Verrippen und aushöhlen Sie schwere Bereiche, statt massive Blöcke stehen zu lassen.
- Großzügige Radien verwenden. Scharfe Innenecken verursachen Spannungen und Füllprobleme. Verrundungen helfen dem Metallfluss.
- Die Teilungsebene planen und kritische Merkmale von ihr fernhalten.
- Bearbeitungsaufmaß planen an jeder Fläche, die in der Serie zerspant wird, und dasselbe Aufmaß am Prototyp halten, damit spätere Werkzeugwege übergehen.
- Die Serienbezüge verwenden. Die Flächen, die ein Gussteil als Aufnahmepunkte liefern wird, sollten die sein, auf denen der Prototyp gespannt wird. Dann gehen Messungen und Vorrichtungen über.
Eine Konstruktionsprüfung der Gießerei auf Fertigungsgerechtheit lohnt sich vor dem Schnitt des ersten Prototyps. Ein kurzes Gespräch kann ein neues Werkzeug ersparen.
Ein gestufter Weg vom Prototyp zur Serie
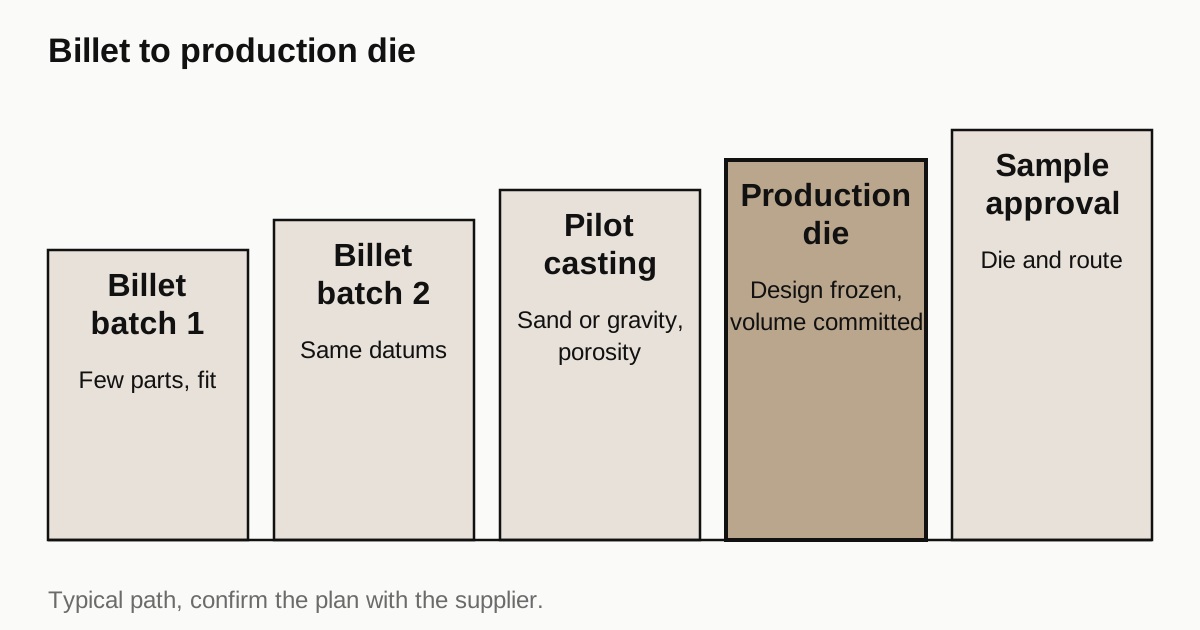
Wenige Programme gehen direkt vom Vollmaterial zu einer Form. Ein üblicher Ablauf ist:
- Los eins aus Vollmaterial. Einige Stück zur Prüfung von Passung und Montage.
- Los zwei aus Vollmaterial nach Konstruktionsänderungen, oft im selben Betrieb und im selben Programm.
- Pilotgussteil aus Weichwerkzeug. Sandguss mit gedruckten Formen, Schwerkraftguss mit einfachem Werkzeug oder eine günstige Form liefern Gussteile, die sich wie Serienteile verhalten, bei weit geringeren Werkzeugkosten.
- Serienform, sobald die Gusskonstruktion eingefroren und die Stückzahl zugesagt ist.
- Erstmuster und Hochlauf. Musterfreigabe an Teilen aus der Serienform und mit dem Serienfertigungsweg.
Schritt drei auszulassen ist der übliche Fehler. Das Pilotgussteil zeigt Porosität, Verzug und Zerspanverhalten an einem echten Gussteil. Der Ratgeber zu Stückzahlen bei EV-Gehäusen beschreibt, wie sich der Weg mit der Stückzahl ändert.
Andere Prototypwege
Vollmaterial ist nicht der einzige Weg zu einem frühen Gehäuse. Jede Alternative tauscht Tempo, Kosten und Realitätsnähe anders ein.
Sandguss aus gedruckten Formen. Die Form wird in Sand gedruckt und mit Aluminium vergossen. Sie liefert ein Gussteil mit rauer Haut und echtem Gussverhalten und braucht keine harten Werkzeuge. Sie eignet sich für komplexe Formen mit inneren Kanälen, die schwer zu zerspanen wären, etwa einen Wassermantel. Oberfläche und Genauigkeit sind gröber als beim Druckguss, das Teil braucht daher ein großzügiges Bearbeitungsaufmaß.
Schwerkraftguss in einer Weichform. Ein einfaches Werkzeug, oft aus Aluminium oder Stahl zerspant, fertigt ein kleines Los. Günstiger als eine Form, langsamer je Teil.
Metall-3D-Druck. Laser-Pulverbettschmelzen in einer Aluminium-Gusslegierung erzeugt komplexe Formen ohne Werkzeug. Es eignet sich für sehr kleine Lose und Formen, die kein anderer Weg herstellen kann. Der Werkstoff hat eigene Eigenschaften, näher an einer Gusslegierung als an Knetmaterial, und die Teile brauchen Bearbeitung an Passungen und Dichtflächen. Die Kosten je Teil sind hoch.
Aus einem Gussrohling anderer Form zerspant. Manchmal wird ein Standardgussteil oder ein Restrohling zu einem Prototyp bearbeitet, was günstig ist, wenn es funktioniert.
| Weg | Werkzeug | Realitätsnähe zum Gussverhalten | Typische Verwendung |
|---|---|---|---|
| Zerspanen aus Vollmaterial | Keines | Gering | Passung, Montage, erste Funktionstests |
| Gedruckter Sandguss | Keines | Mittel bis hoch | Mantelauslegung, Porositätsprüfungen |
| Schwerkraftguss, Weichwerkzeug | Gering | Hoch | Pilotlose |
| Metall-3D-Druck | Keines | Mittel | Komplexe Formen in winzigen Losen |
| Serienform | Hoch | Serie | Stückzahl |
Der beste Weg hängt von der Frage ab, die der Prototyp beantworten muss. Für die Passung nehmen Sie Vollmaterial. Für Dichtheit und Porositätsverhalten nehmen Sie einen Gussweg.
Angebot für dieses Teil nötig? Angebot für Ihr Motorteil anfordern
Toleranzerwartungen in der Prototypphase
Ein Prototyp muss nicht jede Serientoleranz halten, und der Versuch verschwendet Geld. Entscheiden Sie, welche Merkmale real sein müssen.
- Eng halten: Lagersitze, Statorbohrung, Anlageflächen und jedes Merkmal, das in den Tests über Passung oder Funktion entscheidet.
- Lockern: Optikflächen, nicht funktionale Radien und Allgemeinmaße, die die Montage nicht beeinflussen.
- Berichten, nicht nur bestehen: Verlangen Sie die gemessenen Werte an den kritischen Merkmalen. Sie zeigen dem Konstrukteur, wie nah ein Teil an seinen Grenzen liegt, was nützlicher ist als ein Ergebnis gut oder schlecht.
Prototypenbetriebe sollten auch klar sagen, wo sie eine Angabe ohne besondere Aufspannung nicht halten können, damit das Konstruktionsteam wählen kann, ob es die Angabe lockert oder die Aufspannung bezahlt. Ehrliche Antworten früh ersparen eine Runde Teile.
Wenn Vollmaterial der Serienweg ist
Für manche Produkte ist Vollmaterial kein Zwischenschritt, sondern der Endprozess. Beträgt die Jahresmenge einige hundert und ist das Gehäuse einfach, amortisieren sich die Kosten einer Form und eines Pilotgussprogramms vielleicht nie, und das Zerspanen aus Vollmaterial oder aus einem Strangpressprofil bleibt über die Lebensdauer des Produkts günstiger. Der Ratgeber zum Strangpressprofil vergleicht die beiden zerspanten Wege.
Der ehrliche Weg zur Entscheidung ist, schon zu Beginn, vor dem Bau des Prototyps, Serienpreise für beide Wege anzufragen. Ein Betrieb, der den vollen Mengenplan sieht, kann früh raten, ob eine Form sinnvoll ist, und falls nicht, helfen, die zerspante Konstruktion für die lange Strecke zu optimieren.
Kostenbetrachtung
Die Kosten je Teil eines Prototyps aus Vollmaterial sind hoch, denn der Betrieb trägt den größten Teil des Blocks ab und verbringt Stunden mit der Bearbeitung. Für eine Handvoll Teile sind diese Kosten vertretbar. Zu beachten ist, wie viele Runden das Programm braucht. Jede Runde hat Kosten, und eine schnelle, gut dokumentierte erste Runde verringert die Zahl der Runden.
| Posten | Was ihn bestimmt |
|---|---|
| Material aus Vollmaterial | Größe des Blocks, Legierung, Aluminiumpreis |
| Zerspanzeit | Zahl der Aufspannungen, Taschen, Zykluszeit je Merkmal |
| Vorrichtungen | Prototypenbetriebe nutzen flexible Vorrichtungen, die Rüstzeit hinzufügen |
| Prüfung | KMG-Bericht an kritischen Merkmalen |
| Oberflächenbehandlung | Eloxieren oder Beschichten, mit Abdeckung |
| Lieferzeit | Tage bis einige Wochen |
Bitten Sie um einen Preis für ein, fünf und zehn Stück, da sich die Rüstkosten auf das Los verteilen. Der Kostenratgeber erklärt das Muster.
Was in die Anfrage gehört
- Nennen Sie, dass das Teil ein Prototyp für einen späteren Druckguss ist, und benennen Sie die vorgesehene Serienlegierung.
- Geben Sie die Zeichnung mit Bezügen an, die zum künftigen Gussteil passen.
- Kennzeichnen Sie die Merkmale, die für Passung und Funktion kritisch sind.
- Nennen Sie das Toleranzniveau. Ein Prototyp braucht selten Fähigkeitsdaten für die Serie, nur das Maß der kritischen Merkmale.
- Bitten Sie den Betrieb, gemessene Werte an kritischen Merkmalen zu berichten, damit das Konstruktionsteam die Reserve sieht.
- Nennen Sie den Liefertermin, denn bei Prototypen geht es um Tempo.
- Erwähnen Sie, wie viele Revisionen erwartet werden und ob derselbe Betrieb das Programm behalten kann.
Checkliste vor dem Absenden der Anfrage
- Nennen Sie den Prototypzweck und den geplanten Serienprozess.
- Wenden Sie die Gusskonstruktionsregeln auf die Zeichnung für Vollmaterial an.
- Wählen Sie die Bezüge, die das Seriengussteil liefern wird.
- Verlangen Sie Messdaten an kritischen Merkmalen.
- Fragen Sie nach Preisen für ein, fünf und zehn Stück.
- Planen Sie ein Pilotgussteil vor der Formbestellung.
Wenn die Zeichnung fertig ist, senden Sie die Anfrage, und wir bieten Ihnen die fertigen Teile an und vergeben die Fertigung an einen Partnerbetrieb, der Prototypgehäuse für Motoren bearbeitet. Die Antwort kommt innerhalb von 24 Geschäftsstunden.
Normen und Quellen
- Die casting, overview of the process, tooling and typical alloys. Warum eine Form ein großer Fixkostenposten ist und welche Formen sie erlaubt.
- Prototype, overview of prototyping purposes and methods. Allgemeiner Hintergrund dazu, was ein Prototyp beweisen soll.
- Machining, overview of subtractive processes. Der Weg, der für Prototypen aus Vollmaterial genutzt wird.
- Thermal conductivity, overview with values for common materials. Richtwerte, die zeigen, warum sich Knet- und Gussaluminium bei Kühlversuchen unterscheiden.
Die Angaben auf dieser Seite sind typische Bereiche aus den oben genannten Normen und aus üblicher Werkstattpraxis. Sie sind keine Spezifikation für Ihr Teil. Der Partnerbetrieb, der Ihr Teil kalkuliert, bestätigt, was er an Ihrer Geometrie halten kann.
Häufig gestellte Fragen
Wie viele Prototypen aus Vollmaterial sollte ich fertigen, bevor ich eine Form bestelle?
So viele, dass die Geometrie, die die Form einfriert, feststeht: meist ein erstes Los zur Prüfung von Passung und Montage, dann ein zweites nach Änderungen. Bei vielen Programmen sind das eine Handvoll Teile je Runde und zwei oder drei Runden. Eine Form ist schwer zu ändern, deshalb ist es besser, Probleme am Vollmaterial zu finden.
Stimmen Testergebnisse an einem Gehäuse aus Vollmaterial mit einem Druckgussgehäuse überein?
Für Geometrie und Montagepassung ja, wenn die Bezüge dieselben sind. Für thermische, Festigkeits- und Porositätstests nicht genau, weil Knetaluminium sich von Gussaluminium unterscheidet. Interpretieren Sie die Ergebnisse mit diesem Wissen und bestätigen Sie sie an einem Pilotgussteil.
Kann eine Druckgusskonstruktion unverändert aus Vollmaterial zerspant werden?
Meist ja, da der Fräser fast jeder Form folgen kann, die ein Gussteil hat. Umgekehrt gilt das nicht: Eine Konstruktion für Vollmaterial mit scharfen Innenecken, ohne Schräge und mit dicken Wänden kann unmöglich oder teuer zu gießen sein. Konstruieren Sie den Prototyp für Vollmaterial mit Blick auf die Gussregeln.
Angebot für dieses Teil nötig?
Senden Sie die Zeichnung. Wir bieten die fertigen Teile an, vergeben die Fertigung an einen Partnerbetrieb und antworten innerhalb von 24 Geschäftsstunden.
Angebot für Ihr Motorteil anfordern