Guías / Costes
Carcasas de motor extruidas en 6063 y 6082: cuándo un perfil supera a la barra
Redactado por el equipo que lee su solicitud de cotizaciónPublicado Cómo redactamos estas guías
Una carcasa de motor redonda cortada de barra maciza de aluminio convierte la mayor parte de la barra en viruta. Una carcasa que parte de un tubo extruido o de un perfil con aletas llega cerca de la forma final y solo necesita mecanizar los extremos y los agujeros. Esa única diferencia cambia el coste de material, el tiempo de ciclo y el plazo, por lo que los compradores de carcasas cilíndricas suelen preguntar si un perfil sería más barato.
Esta guía compara las dos aleaciones de extrusión habituales, explica cuándo un perfil supera a la barra y muestra qué deben llevar el plano y la solicitud de cotización para una carcasa extruida.
Qué son las carcasas extruidas
En la extrusión, un tocho de aluminio calentado se empuja a través de una matriz con forma y sale como un perfil largo de sección constante. El perfil se corta a longitud, se envejece hasta su temple y luego se mecaniza.
Para motores, las formas comunes son:
- Tubo redondo liso, mecanizado hasta una carcasa con extremos mandrinados y exterior acabado.
- Perfil con aletas, con aletas de refrigeración en el exterior y un agujero redondo en el interior, usado en motores refrigerados por aire.
- Perfil cuadrado o rectangular, común en servomotores y motores industriales pequeños, con un agujero redondo en el interior y caras de montaje planas.
- Perfil hueco con canales, usado para llevar refrigerante dentro de la pared.
La misma forma recorre toda la longitud, así que el perfil encaja con carcasas largas en una dirección y de sección sencilla. Las bridas, tapas y elementos de montaje se mecanizan o se añaden como piezas aparte.
Comparación de la 6063 y la 6082
Ambas pertenecen a la serie 6000, las aleaciones Al-Mg-Si, que se pueden tratar térmicamente y se extruyen mucho. En uso se comportan de manera distinta.
La 6063 es el caballo de batalla de la extrusión. Fluye con facilidad por la matriz, así que permite perfiles complejos de pared delgada con aletas finas. Tiene buen acabado superficial y anodiza bien. Es la menos resistente de las dos.
La 6082 es más resistente y más tenaz. Es más difícil de empujar por una matriz, así que las formas muy finas o intrincadas cuestan más o no son prácticas. Encaja con carcasas estructurales, bridas de montaje que soportan carga y secciones que necesitan rigidez.
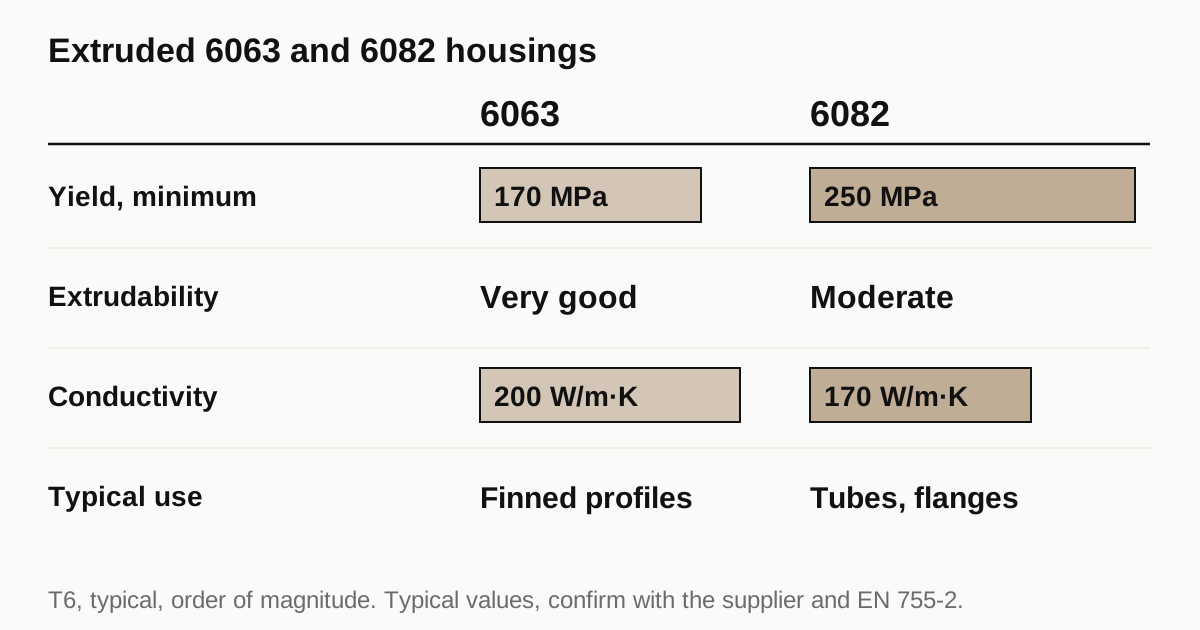
| Propiedad (temple T6, típica) | 6063 | 6082 |
|---|---|---|
| Límite elástico mínimo, orden de magnitud | Unos 170 MPa | Unos 250 MPa |
| Aptitud para extruir formas complejas | Muy buena | Moderada |
| Conductividad térmica | Unos 200 W/m.K | Unos 170 W/m.K |
| Aspecto anodizado | Limpio, brillante | Bueno, algo más oscuro |
| Uso típico en carcasas de motor | Perfiles de refrigeración con aletas | Tubos estructurales, secciones de montaje |
Los valores son cifras típicas que varían con el espesor de pared, el temple y la norma usada. Los mínimos de resistencia proceden de normas como la EN 755-2, que debe consultarse para la sección exacta. No trate la tabla como una especificación.
Qué ahorra un perfil
Compare una carcasa de 120 mm de diámetro con un agujero de 90 mm, cortada de barra maciza frente a cortada de un tubo.
- Material. La ruta de barra convierte todo el núcleo en viruta. La ruta de tubo conserva la pared y pierde poco.
- Tiempo de desbaste. Vaciar un núcleo grande lleva tiempo. Un tubo empieza con el agujero casi hecho.
- Desgaste de herramienta. Menos metal que retirar significa menos desgaste.
- Plazo. El tubo estándar está disponible en stock. Un perfil a medida espera la matriz.
El ahorro crece con el tamaño del agujero, la longitud de la pieza y la cantidad pedida.
Qué cuesta un perfil
- Coste de la matriz. Un perfil a medida necesita una matriz. La matriz es un coste único y una partida de plazo, a menudo varias semanas para el primer perfil.
- Pedido mínimo. Los extrusionistas fijan un peso o longitud mínimos por tirada de prensa. Los pedidos pequeños pagan un recargo de preparación o acumulan stock.
- Tolerancia en bruto de extrusión. El perfil sale dentro de las tolerancias dimensionales de la norma de extrusión, más holgadas que las de una pieza mecanizada. La carcasa tiene que dejar sobremetal de mecanizado en las superficies que importan.
- Rectitud y torsión. Un perfil largo puede combarse o torcerse ligeramente. El taller lo endereza o deja material suficiente para sacar la pieza.
- Cordones de soldadura en formas huecas. Una matriz de puente une el metal dentro de la matriz, dejando cordones longitudinales. Para un canal de refrigerante, pregunte al extrusionista cómo se controlan y ensayan los cordones.
La barra cuando es la opción correcta
La barra gana en varios casos.
- Volúmenes pequeños. Por debajo de unas docenas de piezas, el coste de la matriz no se recupera.
- Formas que no encajan con una sección constante. Una carcasa con elementos distintos a lo largo es incómoda de extruir.
- Prototipos rápidos. La barra está disponible el mismo día, y una matriz tarda semanas.
- Máxima estabilidad. Algunos diseños valoran el grano uniforme y el estado de tensiones de una barra laminada o forjada.
La guía sobre carcasas prototipo en barra trata el caso en que la barra se usa para validar un diseño antes de cortar el utillaje.
Mecanizar una carcasa extruida
Un perfil extruido es fácil de mecanizar, con algunos puntos a vigilar.
- Tensión residual. La extrusión y el temple dejan tensión en el perfil. Cortes pesados en un solo lado pueden curvar la pieza. Los talleres mecanizan ambos lados de forma equilibrada y pueden desbastar, dejar reposar y acabar.
- Puntas de aleta finas. Las aletas pueden vibrar. El utillaje debe sujetarlas o los bordes de las aletas se dejan en bruto de extrusión.
- Variación del espesor de pared. La posición del agujero se mecaniza, pero el espesor de pared a su alrededor sigue el perfil. Si la pared es delgada en un lado, el agujero puede romper; compruebe por tanto la sección frente al tamaño del agujero.
- Caras de extremo. Refrentar ambos extremos en una sola sujeción los mantiene paralelos y perpendiculares al agujero.
La guía relacionada sobre mecanizado de carcasas de pared delgada trata con más detalle la sujeción y la relajación.
¿Necesita una cotización para esta pieza? Pida cotización para su pieza de motor
Temples y qué significan para el mecanizado
El nombre de una aleación por sí solo no dice cómo se comporta el metal. El temple sí.
T5 significa que el perfil se enfrió tras la extrusión y se envejeció artificialmente, sin solubilización aparte. Es habitual en la 6063 y da una resistencia moderada con buena estabilidad superficial y dimensional.
T6 significa que el perfil se solubilizó, se templó y se envejeció, lo que da mayor resistencia. Es el temple habitual de la 6082 y a menudo se especifica para la 6063 cuando la mayor resistencia ayuda.
Temple y distorsión. El temple que produce el T6 puede curvar perfiles largos y delgados. Un perfil enderezado después del temple lleva la tensión del enderezado. Los talleres saben que un perfil estirado y envejecido es plano y estable, mientras que uno curvado y prensado puede moverse al retirar material.
Para un comprador, la lección práctica es indicar el temple en el plano, no solo la aleación, y preguntar al taller si el perfil que cotiza está estirado y enderezado. Un cambio de temple después de la cotización cambia tanto la resistencia como el comportamiento en mecanizado.
Acabado de una carcasa extruida
La 6063 extruida anodiza bien, por lo que domina en carcasas visibles. La superficie es limpia y el acabado uniforme a lo largo. La 6082 anodiza de forma aceptable, con un tono algo más oscuro, lo que solo importa si el aspecto es un requisito.
Cuando una carcasa se pinta o se recubre con polvo en su lugar, la superficie extruida necesita antes una limpieza y una conversión. Las raíces de las aletas retienen el recubrimiento de forma desigual, de modo que el espesor en la base de la aleta puede diferir del de la punta. Si el rendimiento térmico importa, tenga en cuenta que un recubrimiento grueso en las aletas reduce ligeramente la transferencia de calor. La guía de recubrimientos para carcasas de motor de aluminio compara los acabados.
Las superficies mecanizadas de una carcasa anodizada son otra cuestión. Los agujeros y las caras de montaje se mecanizan normalmente después de la extrusión y antes del anodizado, con enmascarado si el acabado no debe cubrirlos. El plano debe indicar qué superficies se anodizan y cuáles quedan desnudas, porque el anodizado añade unos micrómetros de espesor a todo lo que cubre.
Preguntas para el extrusionista o el taller
- ¿Qué aleación y temple están disponibles con plazo corto?
- ¿Hay un perfil estándar cercano al plano que evite una matriz nueva?
- ¿Cuál es la tirada mínima y qué pasa con el material sobrante?
- ¿Cómo se controlan la rectitud y la torsión en la longitud que necesito?
- En perfiles huecos, ¿cómo se hacen y se comprueban los cordones de soldadura?
- ¿Qué sobremetal deja el taller para mecanizar el exterior?
Las respuestas hacen comparables las dos rutas, y son más útiles que cualquier precio aislado. Un taller que trabaja con carcasas extruidas con regularidad tiene una respuesta estándar para cada una.
Método de comparación de costes
Pida dos cotizaciones en una misma solicitud de cotización: una para la ruta extruida y otra para la barra. Solicite lo siguiente en cada una.
- Material y forma: tubo, perfil o barra, con aleación y temple.
- Coste de utillaje y quién es el propietario de la matriz.
- Cantidad mínima de pedido del perfil.
- Tiempo de mecanizado y cualquier paso de alivio de tensiones.
- Precio a tres cantidades, por ejemplo 50, 500 y 2,000.
La cantidad de cruce es aquella en que la ruta del perfil resulta más barata en total. Es distinta para cada geometría, así que confíe en las cotizaciones de los talleres y no en una regla empírica. La guía de costes trata los demás factores.
Lista de comprobación antes de enviar la solicitud de cotización
- Indique aleación y temple de la carcasa, con la norma.
- Dé el plano del perfil o una referencia al perfil estándar.
- Indique los requisitos de agujero y de acabado exterior después del mecanizado.
- Muestre el espesor de pared en el punto más delgado.
- Indique el volumen anual y el tamaño del pedido.
- Pida precios de perfil y de barra en la misma solicitud de cotización.
Cuando el plano esté listo, envíe la solicitud de cotización y cotizamos las piezas terminadas y encargamos el trabajo a un taller asociado que mecaniza carcasas de motor. Las respuestas llegan en un plazo de 24 horas hábiles.
Normas y referencias
- Extrusion, overview of the process, dies and profile types. Contexto sobre matrices macizas, huecas y de puente.
- Aluminium alloy, overview of the 6xxx series and tempers. Cómo se sitúan la 6063 y la 6082 dentro de la familia Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. La norma que fija la resistencia mínima según aleación, temple y espesor de pared. Compruebe la edición vigente.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Límites dimensionales de un perfil en bruto de extrusión, que deciden cuánto sobremetal de mecanizado hace falta.
Las cifras de esta página son rangos típicos tomados de las normas anteriores y de la práctica habitual de taller. No son una especificación para su pieza. El taller asociado que cotiza su pieza confirma lo que puede mantener en su geometría.
Preguntas frecuentes
¿Una carcasa extruida es siempre más barata que una cortada de barra?
No siempre. Un perfil ahorra material y tiempo de mecanizado, pero la matriz es un coste único y el proveedor fija un pedido mínimo. En lotes pequeños el coste de la matriz puede superar el ahorro. El punto de cruce depende de la geometría y la cantidad, así que pida precios de ambas rutas en una misma solicitud de cotización.
¿Puede un perfil llevar una camisa de agua integrada?
Un perfil hueco puede incluir canales, hechos con una matriz de puente que vuelve a soldar el metal dentro de la matriz. Los cordones de soldadura requieren atención para uso a presión. Muchos diseños prefieren mecanizar una ranura y añadir una tapa o un manguito para formar la camisa.
¿Por qué elegiría un diseñador la 6082 en vez de la 6063?
La 6082 es más resistente. Encaja con carcasas que soportan carga estructural, esfuerzos de montaje o paredes delgadas que necesitan rigidez. La 6063 se extruye con más facilidad en formas complejas y tiene mejor conductividad térmica, lo que favorece los perfiles de refrigeración con aletas.
¿Necesita una cotización para esta pieza?
Envíe el plano. Cotizamos las piezas terminadas, encargamos el trabajo a un taller asociado y respondemos en un plazo de 24 horas hábiles.
Pida cotización para su pieza de motor