Guide / Costi
Carcasse di motori estruse in 6063 e 6082: quando un profilo batte la barra
A cura di il team che legge la sua richiesta di offertaPubblicato Come scriviamo queste guide
Una carcassa di motore tonda ricavata da barra piena di alluminio trasforma la maggior parte della barra in truciolo. Una carcassa che parte da un tubo estruso o da un profilo alettato arriva vicina alla forma finale e richiede solo la lavorazione di estremità e fori. Questa sola differenza cambia costo del materiale, tempo ciclo e tempi di consegna, motivo per cui gli acquirenti di carcasse cilindriche chiedono spesso se un profilo sarebbe più economico.
Questa guida confronta le due leghe di estrusione abituali, spiega quando un profilo batte la barra e mostra cosa devono riportare il disegno e la richiesta di offerta per una carcassa estrusa.
Cosa sono le carcasse estruse
Nell’estrusione, un tondino di alluminio riscaldato viene spinto attraverso una matrice sagomata ed esce come un lungo profilo a sezione costante. Il profilo viene tagliato a misura, invecchiato fino al suo stato e poi lavorato.
Per i motori le forme comuni sono:
- Tubo tondo semplice, lavorato in una carcassa con estremità alesate ed esterno finito.
- Profilo alettato, con alette di raffreddamento all’esterno e un foro tondo all’interno, usato su motori raffreddati ad aria.
- Profilo quadro o rettangolare, comune per servomotori e piccoli motori industriali, con un foro tondo all’interno e facce di montaggio piane.
- Profilo cavo con canali, usato per portare il refrigerante dentro la parete.
La stessa forma corre per tutta la lunghezza, quindi il profilo si adatta a carcasse lunghe in una direzione e di sezione semplice. Flange, scudi ed elementi di montaggio vengono lavorati o aggiunti come pezzi separati.
Confronto tra 6063 e 6082
Entrambe appartengono alla serie 6000, le leghe Al-Mg-Si, trattabili termicamente e molto estruse. In uso si comportano in modo diverso.
La 6063 è il cavallo di battaglia dell’estrusione. Scorre facilmente nella matrice, quindi permette profili complessi a parete sottile con alette fini. Ha una buona finitura superficiale e si anodizza bene. È la meno resistente delle due.
La 6082 è più resistente e più tenace. È più difficile da spingere in una matrice, quindi forme molto fini o intricate costano di più o non sono praticabili. Si adatta a carcasse strutturali, flange di montaggio sotto carico e sezioni che richiedono rigidità.
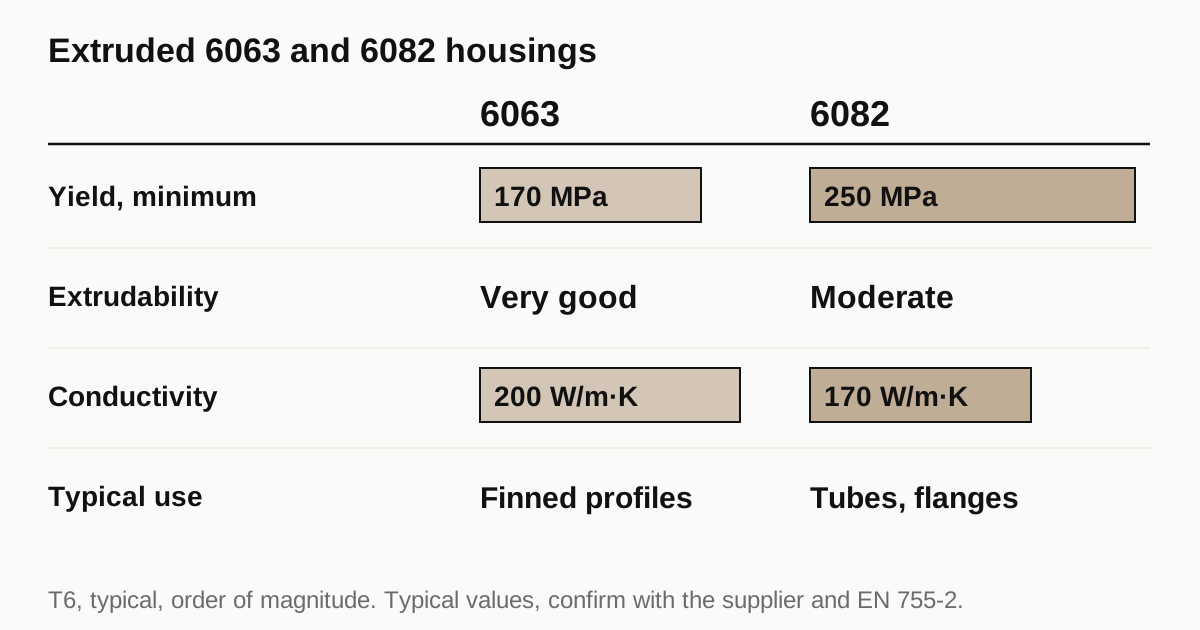
| Proprietà (stato T6, tipica) | 6063 | 6082 |
|---|---|---|
| Limite di snervamento minimo, ordine di grandezza | Circa 170 MPa | Circa 250 MPa |
| Estrudibilità in forme complesse | Molto buona | Moderata |
| Conducibilità termica | Circa 200 W/m.K | Circa 170 W/m.K |
| Aspetto anodizzato | Pulito, brillante | Buono, leggermente più scuro |
| Uso tipico nelle carcasse di motori | Profili di raffreddamento alettati | Tubi strutturali, sezioni di montaggio |
I valori sono cifre tipiche che variano con lo spessore di parete, lo stato e la norma usata. I minimi di resistenza provengono da norme come la EN 755-2, da consultare per la sezione esatta. Non tratti la tabella come una specifica.
Cosa fa risparmiare un profilo
Confronti una carcassa da 120 mm di diametro con un foro da 90 mm, ricavata da barra piena rispetto a un tubo.
- Materiale. La via della barra trasforma l’intero nucleo in truciolo. La via del tubo conserva la parete e perde poco.
- Tempo di sgrossatura. Asportare un grande nucleo richiede tempo. Un tubo parte con il foro quasi fatto.
- Usura utensile. Meno metallo da asportare significa meno usura.
- Tempi di consegna. Il tubo standard è disponibile a magazzino. Un profilo su misura attende la matrice.
Il risparmio cresce con la dimensione del foro, la lunghezza del pezzo e la quantità ordinata.
Cosa costa un profilo
- Costo della matrice. Un profilo su misura richiede una matrice. La matrice è un costo una tantum e una voce di tempi, spesso diverse settimane per il primo profilo.
- Ordine minimo. Gli estrusori fissano un peso o una lunghezza minimi per ciclo di pressa. Gli ordini piccoli pagano un sovrapprezzo di attrezzaggio o accumulano scorta.
- Tolleranza grezza di estrusione. Il profilo esce entro le tolleranze dimensionali della norma di estrusione, più larghe di quelle di un pezzo lavorato. La carcassa deve lasciare sovrametallo di lavorazione sulle superfici che contano.
- Rettilineità e torsione. Un profilo lungo può incurvarsi o torcersi leggermente. L’officina lo raddrizza o lascia materiale sufficiente per ricavarne il pezzo.
- Linee di saldatura nelle forme cave. Una matrice a ponte unisce il metallo dentro la matrice, lasciando linee longitudinali. Per un canale di raffreddamento, chieda all’estrusore come vengono controllate e collaudate le linee.
La barra quando è la scelta giusta
La barra vince in diversi casi.
- Piccoli volumi. Sotto qualche decina di pezzi il costo della matrice non si recupera.
- Forme non adatte a una sezione costante. Una carcassa con elementi diversi lungo la lunghezza è scomoda da estrudere.
- Prototipi rapidi. La barra è disponibile in giornata, e una matrice richiede settimane.
- Massima stabilità. Alcuni progetti apprezzano la grana uniforme e lo stato di tensione di una barra laminata o fucinata.
La guida sulle carcasse prototipo da barra tratta il caso in cui la barra serve a validare un progetto prima di tagliare l’attrezzatura.
Lavorare una carcassa estrusa
Un profilo estruso è facile da lavorare, con alcuni punti da sorvegliare.
- Tensione residua. Estrusione e tempra lasciano tensione nel profilo. Tagli pesanti su un solo lato possono incurvare il pezzo. Le officine lavorano i due lati in modo bilanciato e possono sgrossare, lasciar riposare e finire.
- Punte d’aletta sottili. Le alette possono vibrare. L’attrezzatura deve sostenerle, altrimenti i bordi delle alette restano grezzi di estrusione.
- Variazione dello spessore di parete. La posizione del foro viene lavorata, ma lo spessore di parete attorno segue il profilo. Se la parete è sottile da un lato il foro può sfondare; verifichi quindi la sezione rispetto alla dimensione del foro.
- Facce di estremità. Sfacciare entrambe le estremità in un solo serraggio le mantiene parallele e perpendicolari al foro.
La guida correlata sulla lavorazione di carcasse a parete sottile tratta più in dettaglio serraggio e rilassamento.
Ha bisogno di un’offerta per questo componente? Richieda un’offerta per il suo componente
Gli stati e cosa significano per la lavorazione
Il nome di una lega da solo non dice come si comporta il metallo. Lo stato sì.
T5 significa che il profilo è stato raffreddato dopo l’estrusione e invecchiato artificialmente, senza una solubilizzazione separata. È comune per la 6063 e dà una resistenza moderata con buona stabilità superficiale e dimensionale.
T6 significa che il profilo è stato solubilizzato, temprato e invecchiato, il che dà una resistenza maggiore. È lo stato abituale della 6082 e spesso specificato per la 6063 quando la resistenza superiore aiuta.
Tempra e distorsione. La tempra che produce il T6 può incurvare profili lunghi e sottili. Un profilo raddrizzato dopo la tempra porta la tensione del raddrizzamento. Le officine sanno che un profilo stirato e invecchiato è piano e stabile, mentre uno incurvato e pressato può muoversi quando si asporta materiale.
Per un acquirente la lezione pratica è indicare lo stato sul disegno, non solo la lega, e chiedere all’officina se il profilo che quota è stirato e raddrizzato. Un cambio di stato dopo l’offerta cambia sia la resistenza sia il comportamento in lavorazione.
Finitura di una carcassa estrusa
La 6063 estrusa si anodizza bene, motivo per cui domina le carcasse in vista. La superficie è pulita e la finitura uniforme sulla lunghezza. La 6082 si anodizza in modo accettabile, con un tono leggermente più scuro, il che conta solo se l’aspetto è un requisito.
Dove invece una carcassa viene verniciata o rivestita a polvere, la superficie estrusa richiede prima una fase di pulizia e conversione. Le radici delle alette trattengono il rivestimento in modo irregolare, per cui lo spessore alla base dell’aletta può differire da quello della punta. Se le prestazioni termiche contano, tenga presente che un rivestimento spesso sulle alette riduce leggermente lo scambio termico. La guida ai rivestimenti per carcasse di motori in alluminio confronta le finiture.
Le superfici lavorate su una carcassa anodizzata sono una questione a parte. Fori e facce di montaggio sono normalmente lavorati dopo l’estrusione e prima dell’anodizzazione, con mascheratura se la finitura non deve coprirli. Il disegno deve dire quali superfici sono anodizzate e quali restano nude, perché l’anodizzazione aggiunge alcuni micrometri di spessore a tutto ciò che copre.
Domande da fare all’estrusore o all’officina
- Quale lega e quale stato sono disponibili con tempi brevi?
- Esiste un profilo standard vicino al disegno che evita una nuova matrice?
- Qual è il ciclo minimo e che fine fa la scorta residua?
- Come si controllano rettilineità e torsione sulla lunghezza che mi serve?
- Per i profili cavi, come vengono realizzate e controllate le linee di saldatura?
- Quale sovrametallo lascia l’officina per lavorare l’esterno?
Le risposte rendono confrontabili le due vie, e sono più utili di qualsiasi prezzo isolato. Un’officina che lavora regolarmente carcasse estruse ha una risposta standard a ciascuna.
Metodo di confronto dei costi
Chieda due offerte in un’unica richiesta di offerta: una per la via estrusa e una per la barra. Richieda quanto segue per ciascuna.
- Materiale e forma: tubo, profilo o barra, con lega e stato.
- Costo dell’attrezzatura e a chi appartiene la matrice.
- Quantità minima d’ordine del profilo.
- Tempo di lavorazione ed eventuale fase di distensione.
- Prezzo a tre quantità, per esempio 50, 500 e 2,000.
La quantità di incrocio è quella in cui la via del profilo diventa più economica nel totale. È diversa per ogni geometria, quindi si affidi alle offerte delle officine e non a una regola empirica. La guida ai costi tratta gli altri fattori.
Lista di controllo prima di inviare la richiesta di offerta
- Indichi lega e stato della carcassa, con la norma.
- Fornisca il disegno del profilo o un riferimento al profilo standard.
- Indichi i requisiti di foro e di finitura esterna dopo la lavorazione.
- Mostri lo spessore di parete nel punto più sottile.
- Indichi il volume annuo e la dimensione dell’ordine.
- Chieda i prezzi di profilo e di barra nella stessa richiesta di offerta.
Quando il disegno è pronto, invii la richiesta di offerta e quotiamo i pezzi finiti e affidiamo la produzione a un’officina partner che lavora carcasse di motori. Le risposte arrivano entro 24 ore lavorative.
Norme e riferimenti
- Extrusion, overview of the process, dies and profile types. Contesto su matrici piene, cave e a ponte.
- Aluminium alloy, overview of the 6xxx series and tempers. Come la 6063 e la 6082 si collocano nella famiglia Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. La norma che fissa la resistenza minima per lega, stato e spessore di parete. Verifichi l’edizione in vigore.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Limiti dimensionali di un profilo grezzo di estrusione, che decidono quanto sovrametallo di lavorazione serve.
Le cifre di questa pagina sono intervalli tipici ricavati dalle norme sopra e dalla normale pratica di officina. Non sono una specifica per il suo componente. L’officina partner che quota il suo pezzo conferma ciò che può mantenere sulla sua geometria.
Domande frequenti
Una carcassa estrusa è sempre più economica di una ricavata da barra?
Non sempre. Un profilo fa risparmiare materiale e tempo di lavorazione, ma la matrice è un costo una tantum e il fornitore fissa un ordine minimo. Per piccoli lotti il costo della matrice può superare il risparmio. Il punto di incrocio dipende da geometria e quantità, quindi chieda i prezzi di entrambe le vie in un’unica richiesta di offerta.
Un profilo può avere una camicia d’acqua integrata?
Un profilo cavo può includere canali, realizzati con una matrice a ponte che risalda il metallo dentro la matrice. Le linee di saldatura richiedono attenzione per l’uso in pressione. Molti progetti preferiscono lavorare una gola e aggiungere un coperchio o una bussola per formare la camicia.
Perché un progettista dovrebbe scegliere la 6082 invece della 6063?
La 6082 è più resistente. Si adatta a carcasse che portano carico strutturale, sollecitazioni di montaggio o pareti sottili che richiedono rigidità. La 6063 si estrude più facilmente in forme complesse e ha migliore conducibilità termica, il che favorisce i profili di raffreddamento alettati.
Ha bisogno di un’offerta per questo componente?
Invii il disegno. Quotiamo i pezzi finiti, affidiamo il lavoro a un’officina partner e rispondiamo entro 24 ore lavorative.
Richieda un’offerta per il suo componente