Hướng dẫn / Chi phí
Vỏ Động Cơ Nhôm Đùn 6063 và 6082: Khi Nào Biên Dạng Đùn Thắng Phôi Thanh
Biên soạn đội ngũ đọc yêu cầu báo giá của quý kháchĐăng ngày Cách chúng tôi biên soạn
Vỏ động cơ tròn cắt từ thanh nhôm đặc biến phần lớn thanh thành phoi. Vỏ bắt đầu từ ống đùn hoặc biên dạng có cánh đến nơi đã gần hình dạng cuối và chỉ cần gia công các đầu và lỗ. Riêng sự khác biệt đó làm thay đổi chi phí vật liệu, thời gian chu kỳ và thời gian chờ, và đó là lý do người mua vỏ hình trụ thường hỏi liệu biên dạng đùn có rẻ hơn không.
Hướng dẫn này so sánh hai hợp kim đùn thông dụng, giải thích khi nào biên dạng đùn thắng phôi thanh và chỉ ra bản vẽ cùng RFQ nên ghi gì cho vỏ đùn.
Vỏ đùn là gì
Trong đùn, một phôi nhôm được nung nóng bị đẩy qua khuôn định hình và ra thành biên dạng dài có tiết diện không đổi. Biên dạng được cắt theo chiều dài, ủ già đến trạng thái nhiệt luyện rồi gia công.
Với động cơ, các hình dạng phổ biến là:
- Ống tròn trơn, được gia công thành vỏ với đầu khoan và mặt ngoài hoàn thiện.
- Biên dạng có cánh, có cánh làm mát ở mặt ngoài và lỗ tròn bên trong, dùng cho động cơ làm mát bằng không khí.
- Biên dạng vuông hoặc chữ nhật, phổ biến cho servo và động cơ công nghiệp nhỏ, có lỗ tròn bên trong và mặt lắp phẳng.
- Biên dạng rỗng có kênh, dùng để dẫn chất làm mát trong thành.
Cùng một hình dạng chạy suốt chiều dài, nên biên dạng phù hợp với vỏ dài theo một hướng và tiết diện đơn giản. Mặt bích, nắp đầu và các chi tiết lắp được gia công hoặc thêm như chi tiết riêng.
So sánh 6063 và 6082
Cả hai thuộc dòng 6000, các hợp kim Al-Mg-Si có thể nhiệt luyện và được đùn rộng rãi. Chúng cư xử khác nhau khi sử dụng.
6063 là hợp kim chủ lực của đùn. Nó chảy qua khuôn dễ dàng, nên tạo được biên dạng thành mỏng phức tạp với cánh mảnh. Nó có bề mặt đẹp và anod hóa tốt. Nó là hợp kim yếu hơn trong hai loại.
6082 bền và dai hơn. Nó khó đẩy qua khuôn hơn, nên các hình dạng rất mảnh hoặc tinh vi tốn kém hơn hoặc không khả thi. Nó phù hợp với vỏ kết cấu, mặt bích lắp chịu tải và các tiết diện cần độ cứng.
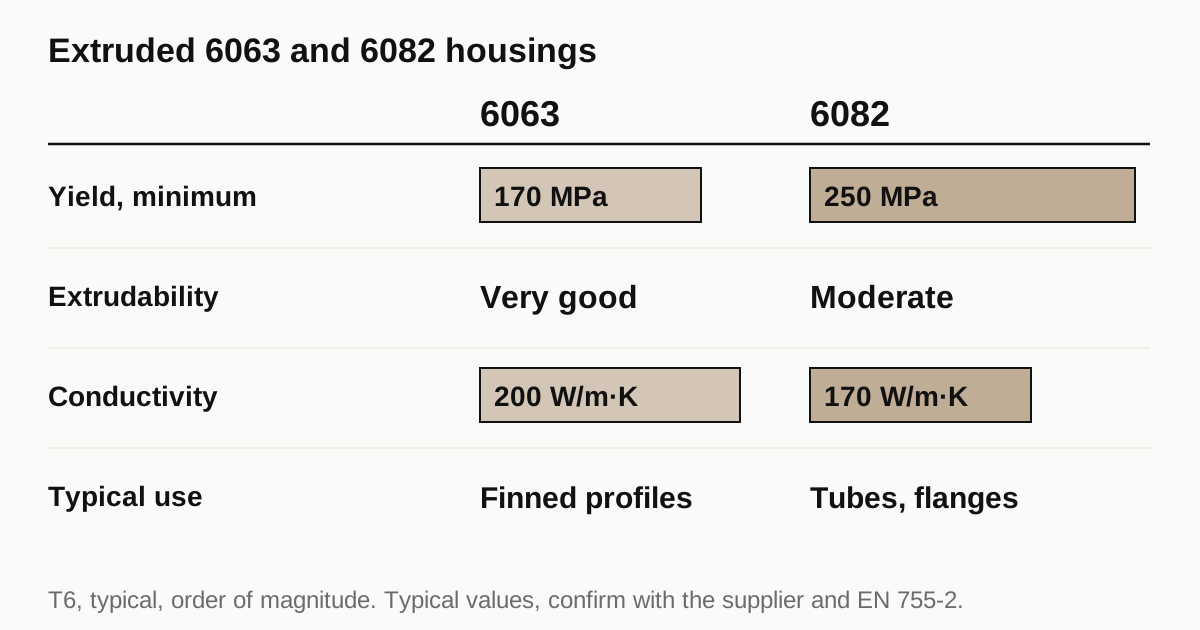
| Tính chất (trạng thái T6, điển hình) | 6063 | 6082 |
|---|---|---|
| Giới hạn chảy tối thiểu, bậc độ lớn | Khoảng 170 MPa | Khoảng 250 MPa |
| Khả năng đùn thành hình dạng phức tạp | Rất tốt | Trung bình |
| Độ dẫn nhiệt | Khoảng 200 W/m.K | Khoảng 170 W/m.K |
| Vẻ ngoài khi anod hóa | Sạch, sáng | Tốt, hơi tối hơn |
| Ứng dụng điển hình trong vỏ động cơ | Biên dạng có cánh làm mát | Ống kết cấu, tiết diện lắp |
Các giá trị là số liệu điển hình thay đổi theo độ dày thành, trạng thái nhiệt luyện và tiêu chuẩn sử dụng. Các giá trị tối thiểu về độ bền đến từ các tiêu chuẩn như EN 755-2, cần được kiểm tra cho tiết diện cụ thể. Đừng coi bảng này là một đặc tả.
Biên dạng đùn tiết kiệm được gì
So sánh vỏ đường kính 120 mm với lỗ 90 mm, cắt từ thanh đặc với cắt từ ống.
- Vật liệu. Lộ trình thanh biến cả lõi thành phoi. Lộ trình ống giữ lại thành và mất rất ít.
- Thời gian khoan thô. Khoan hết một lõi lớn tốn thời gian. Ống bắt đầu với lỗ gần như đã xong.
- Mòn dụng cụ. Ít kim loại cần lấy đi hơn nghĩa là ít mòn hơn.
- Thời gian chờ. Ống tiêu chuẩn có sẵn trong kho. Biên dạng riêng phải chờ khuôn.
Khoản tiết kiệm tăng theo kích thước lỗ và chiều dài chi tiết, và theo số lượng đặt.
Biên dạng đùn tốn gì
- Chi phí khuôn. Biên dạng riêng cần một khuôn. Khuôn là chi phí một lần và là mục thời gian chờ, thường vài tuần cho biên dạng đầu tiên.
- Đặt hàng tối thiểu. Xưởng đùn chạy mức trọng lượng hoặc chiều dài tối thiểu cho mỗi lần ép. Đơn nhỏ hoặc phải trả phụ phí gá đặt hoặc dồn thành tồn kho.
- Dung sai nguyên trạng. Biên dạng ra khỏi khuôn trong dung sai kích thước của tiêu chuẩn đùn, lỏng hơn chi tiết gia công. Vỏ phải để lượng dư gia công ở những bề mặt quan trọng.
- Độ thẳng và độ xoắn. Biên dạng dài có thể cong hoặc xoắn nhẹ. Xưởng hoặc nắn thẳng hoặc để đủ lượng dư để cắt ra.
- Đường hàn trong hình dạng rỗng. Khuôn porthole nối kim loại bên trong khuôn, để lại các đường hàn dọc. Với kênh làm mát, hãy hỏi nhà đùn cách kiểm soát và thử các đường hàn.
Phôi thanh khi nó là lựa chọn đúng
Phôi thanh thắng trong một số trường hợp.
- Sản lượng nhỏ. Dưới vài chục chiếc, chi phí khuôn không thể thu hồi.
- Hình dạng không phù hợp với tiết diện không đổi. Vỏ có các chi tiết khác nhau dọc chiều dài khó đùn.
- Mẫu thử nhanh. Phôi thanh có sẵn trong ngày, còn khuôn mất vài tuần.
- Độ ổn định cao nhất. Một số thiết kế coi trọng thớ đồng đều và trạng thái ứng suất của thanh cán hoặc rèn.
Hướng dẫn về vỏ mẫu thử từ phôi thanh bàn về trường hợp phôi thanh được dùng để chứng minh thiết kế trước khi cắt khuôn.
Gia công vỏ đùn
Biên dạng đùn dễ gia công, với một vài điểm cần lưu ý.
- Ứng suất dư. Đùn và tôi để lại ứng suất trong biên dạng. Cắt nặng một bên có thể làm cong chi tiết. Xưởng gia công cân bằng hai bên và có thể cắt thô, để nghỉ rồi cắt tinh.
- Đầu cánh mỏng. Cánh có thể bị rung. Đồ gá cần đỡ chúng, hoặc mép cánh được để nguyên trạng đùn.
- Thay đổi độ dày thành. Vị trí lỗ được gia công, nhưng độ dày thành xung quanh theo biên dạng. Nếu thành mỏng ở một bên, lỗ có thể bị thủng, nên hãy kiểm tra tiết diện so với kích thước lỗ.
- Mặt đầu. Tiện cả hai mặt đầu trong một lần gá giữ chúng song song và vuông góc với lỗ.
Hướng dẫn liên quan về gia công vỏ thành mỏng bàn chi tiết hơn về kẹp và giải phóng ứng suất.
Cần báo giá cho chi tiết này? Nhận báo giá chi tiết động cơ
Trạng thái nhiệt luyện và ý nghĩa đối với gia công
Tên hợp kim một mình không cho biết kim loại cư xử thế nào. Trạng thái nhiệt luyện mới cho biết.
T5 nghĩa là biên dạng được làm nguội sau khi đùn và ủ già nhân tạo, không có nhiệt luyện hòa tan riêng. Phổ biến với 6063 và cho độ bền vừa phải với bề mặt và độ ổn định kích thước tốt.
T6 nghĩa là biên dạng được nhiệt luyện hòa tan, tôi và ủ già, cho độ bền cao hơn. Đó là trạng thái thông thường của 6082 và thường được chỉ định cho 6063 khi độ bền cao hơn có ích.
Tôi và biến dạng. Việc tôi tạo ra T6 có thể làm cong biên dạng dài và mỏng. Biên dạng được nắn thẳng sau khi tôi mang ứng suất từ việc nắn. Xưởng gia công biết rằng biên dạng được kéo căng và ủ già thì phẳng và ổn định, còn biên dạng bị uốn rồi ép có thể xê dịch khi lấy vật liệu đi.
Với người mua, bài học thực tế là ghi trạng thái nhiệt luyện trên bản vẽ, không chỉ hợp kim, và hỏi xưởng biên dạng họ báo giá có được kéo căng và nắn thẳng không. Thay đổi trạng thái nhiệt luyện sau khi báo giá làm thay đổi cả độ bền lẫn tính gia công.
Xử lý bề mặt vỏ đùn
6063 đùn anod hóa tốt, đó là lý do nó chiếm ưu thế ở các vỏ nhìn thấy. Bề mặt sạch và lớp hoàn thiện đồng đều dọc chiều dài. 6082 anod hóa chấp nhận được, với tông màu hơi tối hơn, chỉ quan trọng khi ngoại hình là yêu cầu.
Khi vỏ được sơn hoặc sơn tĩnh điện thay vì anod hóa, bề mặt đùn cần bước làm sạch và chuyển hóa trước. Chân cánh giữ lớp phủ không đều, nên độ dày lớp phủ ở chân cánh có thể khác ở đầu cánh. Nếu hiệu suất nhiệt quan trọng, lưu ý rằng lớp phủ dày trên cánh làm giảm truyền nhiệt một chút. Hướng dẫn về lớp phủ cho vỏ động cơ nhôm so sánh các lớp hoàn thiện.
Bề mặt gia công trên vỏ anod hóa là một câu hỏi riêng. Lỗ và mặt lắp thường được gia công sau khi đùn và trước khi anod hóa, kèm che nếu lớp hoàn thiện không nên phủ chúng. Bản vẽ nên nói bề mặt nào được anod hóa và bề mặt nào để trần, vì anod hóa thêm vài micromet độ dày lên mọi thứ nó phủ.
Câu hỏi nên hỏi nhà đùn hoặc xưởng
- Hợp kim và trạng thái nhiệt luyện nào có sẵn với thời gian chờ ngắn?
- Có biên dạng tiêu chuẩn nào gần với bản vẽ để tránh làm khuôn mới không?
- Lượng chạy tối thiểu là bao nhiêu, và phần tồn dư được xử lý thế nào?
- Độ thẳng và độ xoắn được kiểm soát thế nào trên chiều dài tôi cần?
- Với biên dạng rỗng, các đường hàn được tạo và kiểm tra thế nào?
- Xưởng để lượng dư gia công bao nhiêu cho mặt ngoài?
Các câu trả lời làm cho hai lộ trình so sánh được, và chúng hữu ích hơn bất kỳ mức giá đơn lẻ nào. Xưởng thường xuyên làm vỏ đùn có sẵn một câu trả lời chuẩn cho từng câu.
Cách so sánh chi phí
Hãy yêu cầu hai báo giá trong một RFQ: một cho lộ trình đùn và một cho phôi thanh. Yêu cầu những điều sau cho mỗi loại.
- Vật liệu và dạng: ống, biên dạng hoặc thanh, kèm hợp kim và trạng thái nhiệt luyện.
- Chi phí khuôn và ai sở hữu khuôn.
- Số lượng đặt hàng tối thiểu của biên dạng.
- Thời gian gia công và mọi bước giải phóng ứng suất.
- Giá ở ba số lượng, ví dụ 50, 500 và 2,000.
Số lượng giao nhau là điểm mà lộ trình biên dạng trở nên rẻ hơn tổng thể. Nó khác nhau với từng hình học, nên hãy dựa vào báo giá của xưởng chứ không dùng quy tắc kinh nghiệm. Hướng dẫn chi phí bàn về các yếu tố còn lại.
Danh sách kiểm tra trước khi gửi RFQ
- Ghi hợp kim và trạng thái nhiệt luyện của vỏ, kèm tiêu chuẩn.
- Cung cấp bản vẽ biên dạng hoặc tham chiếu đến biên dạng tiêu chuẩn.
- Ghi yêu cầu về lỗ và bề mặt ngoài sau gia công.
- Chỉ ra độ dày thành tại điểm mỏng nhất.
- Ghi sản lượng hằng năm và cỡ đơn hàng.
- Yêu cầu giá biên dạng và phôi thanh trong cùng một RFQ.
Khi bản vẽ đã sẵn sàng, hãy gửi RFQ và chúng tôi báo giá thành phẩm, giao việc cho xưởng đối tác gia công vỏ động cơ. Phản hồi trong vòng 24 giờ làm việc.
Tiêu chuẩn và tài liệu tham khảo
- Extrusion, overview of the process, dies and profile types. Thông tin nền về khuôn đặc, khuôn rỗng và khuôn porthole.
- Aluminium alloy, overview of the 6xxx series and tempers. 6063 và 6082 nằm ở đâu trong họ Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. Tiêu chuẩn quy định độ bền tối thiểu theo hợp kim, trạng thái nhiệt luyện và độ dày thành. Hãy kiểm tra ấn bản hiện hành.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Giới hạn kích thước của biên dạng đùn nguyên trạng, quyết định cần bao nhiêu lượng dư gia công.
Các số liệu trên trang này là khoảng điển hình lấy từ các tiêu chuẩn nêu trên và từ thực tế xưởng thông thường. Chúng không phải là đặc tả cho chi tiết của quý khách. Xưởng đối tác định giá chi tiết sẽ xác nhận những gì họ giữ được trên hình dạng của quý khách.
Câu hỏi thường gặp
Vỏ đùn có luôn rẻ hơn vỏ cắt từ phôi thanh không?
Không phải lúc nào. Biên dạng đùn tiết kiệm vật liệu và thời gian gia công, nhưng khuôn là chi phí một lần và nhà cung cấp đặt mức đặt hàng tối thiểu. Với lô nhỏ, chi phí khuôn có thể lớn hơn khoản tiết kiệm. Điểm giao nhau phụ thuộc vào hình học và số lượng, nên hãy yêu cầu giá của cả hai lộ trình trong một RFQ.
Biên dạng đùn có thể tích hợp sẵn áo nước không?
Biên dạng rỗng có thể có các kênh, được tạo bằng khuôn porthole hàn kim loại lại với nhau bên trong khuôn. Các đường hàn cần được chú ý khi dùng chịu áp. Nhiều thiết kế thay vào đó gia công một rãnh và thêm nắp hoặc ống lót để tạo áo nước.
Vì sao nhà thiết kế chọn 6082 thay vì 6063?
6082 bền hơn. Nó phù hợp với vỏ chịu tải kết cấu, chịu tải lắp hoặc có thành mỏng cần độ cứng. 6063 đùn dễ hơn thành hình dạng phức tạp và có độ dẫn nhiệt tốt hơn, có lợi cho biên dạng có cánh làm mát.
Cần báo giá cho chi tiết này?
Gửi bản vẽ. Chúng tôi báo giá thành phẩm, giao việc cho xưởng đối tác và phản hồi trong vòng 24 giờ làm việc.
Nhận báo giá chi tiết động cơ