Poradniki / Koszty
Wyciskane Obudowy Silników 6063 i 6082: Kiedy Profil Wygrywa z Kęsem
Autor zespół, który czyta Państwa zapytanie ofertoweOpublikowano Jak piszemy te poradniki
Okrągła obudowa silnika wycięta z pełnego pręta aluminiowego zamienia większość pręta w wióry. Obudowa, która zaczyna jako wyciskana rura lub profil z żebrami, przychodzi blisko kształtu końcowego i wymaga tylko obróbki końców i otworów. Ta jedna różnica zmienia koszt materiału, czas cyklu i czas realizacji, dlatego kupujący obudów cylindrycznych często pytają, czy profil nie byłby tańszy.
Ten poradnik porównuje dwa zwykłe stopy do wyciskania, wyjaśnia, kiedy profil wygrywa z kęsem, i pokazuje, co powinny zawierać rysunek i zapytanie RFQ dla wyciskanej obudowy.
Czym są wyciskane obudowy
W wyciskaniu podgrzany kęs aluminiowy jest przepychany przez kształtującą matrycę i wychodzi jako długi profil o stałym przekroju. Profil jest cięty na długość, starzony do stanu i następnie obrabiany.
Dla silników zwykłe kształty to:
- Zwykła rura okrągła, obrabiana na obudowę z wytoczonymi końcami i wykończoną stroną zewnętrzną.
- Profil z żebrami, z żebrami chłodzącymi na zewnątrz i okrągłym otworem wewnątrz, używany w silnikach chłodzonych powietrzem.
- Profil kwadratowy lub prostokątny, popularny dla serwo i małych silników przemysłowych, z okrągłym otworem wewnątrz i płaskimi powierzchniami montażowymi.
- Profil drążony z kanałami, używany do prowadzenia chłodziwa w ściance.
Ten sam kształt biegnie na całej długości, więc profil pasuje do obudów długich w jednym kierunku i o prostym przekroju. Kołnierze, pokrywy końcowe i elementy montażowe są obrabiane lub dodawane jako osobne części.
6063 i 6082 w porównaniu
Oba należą do serii 6000, stopów Al-Mg-Si, które można obrabiać cieplnie i powszechnie wyciska się. W użyciu zachowują się inaczej.
6063 to koń roboczy wyciskania. Płynie przez matrycę łatwo, więc tworzy złożone cienkościenne profile z delikatnymi żebrami. Ma dobre wykończenie powierzchni i dobrze się anoduje. Jest słabszy z dwóch.
6082 jest mocniejszy i bardziej wytrzymały. Trudniej go przepchnąć przez matrycę, więc bardzo delikatne lub skomplikowane kształty kosztują więcej lub są niepraktyczne. Pasuje do obudów konstrukcyjnych, kołnierzy montażowych niosących obciążenie i przekrojów wymagających sztywności.
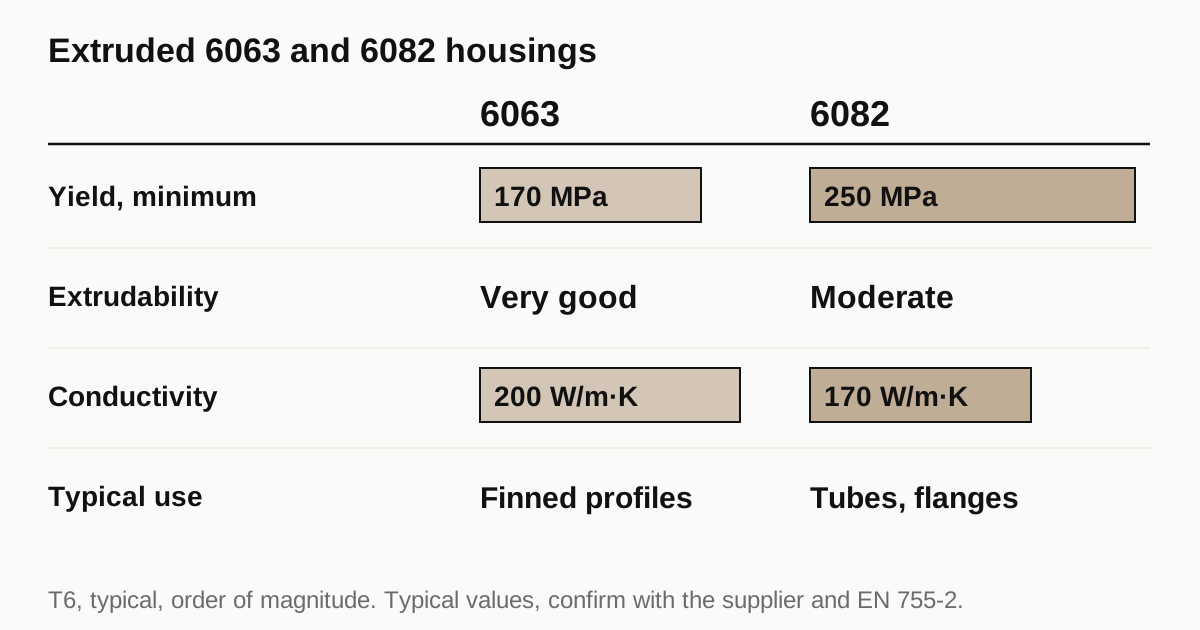
| Właściwość (stan T6, typowa) | 6063 | 6082 |
|---|---|---|
| Minimalna granica plastyczności, rząd wielkości | Około 170 MPa | Około 250 MPa |
| Wyciskalność w złożone kształty | Bardzo dobra | Umiarkowana |
| Przewodność cieplna | Około 200 W/m.K | Około 170 W/m.K |
| Wygląd po anodowaniu | Czysty, jasny | Dobry, nieco ciemniejszy |
| Typowe zastosowanie w obudowach silników | Profile chłodzące z żebrami | Rury konstrukcyjne, przekroje montażowe |
Wartości to typowe liczby, które zmieniają się z grubością ścianki, stanem i użytą normą. Minimalne wytrzymałości pochodzą z norm takich jak EN 755-2, którą należy sprawdzić dla konkretnego przekroju. Proszę nie traktować tabeli jako specyfikacji.
Co oszczędza profil
Proszę porównać obudowę o średnicy 120 mm z otworem 90 mm, wyciętą z pełnego pręta i z rury.
- Materiał. Droga z pręta zamienia cały rdzeń w wióry. Droga z rury zachowuje ściankę i traci niewiele.
- Czas obróbki zgrubnej. Wytaczanie dużego rdzenia zajmuje czas. Rura zaczyna z otworem prawie gotowym.
- Zużycie narzędzi. Mniej metalu do usunięcia oznacza mniejsze zużycie.
- Czas realizacji. Rura standardowa jest dostępna z magazynu. Profil niestandardowy czeka na matrycę.
Oszczędność rośnie z rozmiarem otworu i długością części oraz z zamówioną ilością.
Ile kosztuje profil
- Koszt matrycy. Profil niestandardowy wymaga matrycy. Matryca to koszt jednorazowy i pozycja czasu realizacji, często kilka tygodni dla pierwszego profilu.
- Minimalne zamówienie. Wyciskarnie prowadzą minimalną masę lub długość na jedno wyciskanie. Małe zamówienia albo płacą dopłatę za przezbrojenie, albo tworzą zapas.
- Tolerancja po wyciskaniu. Profil wychodzi w granicach tolerancji wymiarowych normy wyciskania, luźniejszych niż dla części obrabianej. Obudowa musi zostawić naddatek obróbkowy na istotnych powierzchniach.
- Prostoliniowość i skręcenie. Długi profil może się lekko wyginać lub skręcać. Zakład albo go prostuje, albo zostawia dość naddatku, by go wyciąć.
- Szwy spoin w kształtach drążonych. Matryca porthole łączy metal wewnątrz matrycy, zostawiając wzdłużne szwy. Dla kanału chłodziwa proszę zapytać wyciskarnię, jak szwy są kontrolowane i badane.
Kęs, gdy jest właściwym wyborem
Kęs i pręt wygrywają w kilku przypadkach.
- Małe serie. Poniżej kilkudziesięciu sztuk koszt matrycy nie zwróci się.
- Kształty nieodpowiednie dla stałego przekroju. Obudowa z różnymi elementami na długości jest kłopotliwa do wyciskania.
- Szybkie prototypy. Kęs jest dostępny tego samego dnia, a matryca zajmuje tygodnie.
- Najwyższa stabilność. Niektóre konstrukcje cenią jednorodne ziarno i stan naprężeń pręta walcowanego lub kutego.
Poradnik o prototypowych obudowach z kęsa opisuje przypadek, w którym kęs służy do sprawdzenia konstrukcji przed wykonaniem oprzyrządowania.
Obróbka wyciskanej obudowy
Wyciskany profil łatwo się obrabia, z kilkoma punktami, na które trzeba uważać.
- Naprężenia własne. Wyciskanie i hartowanie zostawiają naprężenia w profilu. Silne cięcia z jednej strony mogą wygiąć część. Zakłady obrabiają obie strony symetrycznie i mogą skrawać zgrubnie, odczekać i wykończyć.
- Cienkie końcówki żeber. Żebra mogą drgać. Mocowanie musi je podpierać, albo krawędzie żeber zostają w stanie po wyciskaniu.
- Zmienność grubości ścianki. Położenie otworu jest obrabiane, ale grubość ścianki wokół niego wynika z profilu. Jeśli ścianka jest cienka z jednej strony, otwór może się przebić, więc proszę sprawdzić przekrój względem rozmiaru otworu.
- Powierzchnie czołowe. Planowanie obu końców w jednym zamocowaniu utrzymuje je równoległe i prostopadłe do otworu.
Powiązany poradnik o obróbce obudów cienkościennych szerzej opisuje mocowanie i relaksację.
Potrzebują Państwo wyceny tej części? Zapytaj o wycenę części silnika
Stany i ich znaczenie dla obróbki
Sama nazwa stopu nie mówi, jak zachowuje się metal. Mówi o tym stan.
T5 oznacza, że profil został schłodzony po wyciskaniu i sztucznie postarzony, bez osobnej obróbki przesycania. Powszechny dla 6063 i daje umiarkowaną wytrzymałość z dobrą powierzchnią i stabilnością wymiarową.
T6 oznacza, że profil został przesycony, zahartowany i postarzony, co daje wyższą wytrzymałość. To zwykły stan dla 6082 i często określany dla 6063, gdy pomaga wyższa wytrzymałość.
Hartowanie i odkształcenia. Hartowanie dające T6 może wyginać długie cienkie profile. Profil prostowany po hartowaniu niesie naprężenia z prostowania. Zakłady obróbkowe wiedzą, że profil rozciągany i postarzony jest płaski i stabilny, a wygięty i prasowany może się ruszać przy usuwaniu materiału.
Dla kupującego praktyczna lekcja to wpisanie stanu na rysunku, a nie tylko stopu, i zapytanie zakładu, czy wyceniany profil jest rozciągany i prostowany. Zmiana stanu po wycenie zmienia zarówno wytrzymałość, jak i zachowanie w obróbce.
Wykończenie wyciskanej obudowy
Wyciskany 6063 dobrze się anoduje, dlatego dominuje w widocznych obudowach. Powierzchnia jest czysta, a wykończenie jednolite na długości. 6082 anoduje się akceptowalnie, z nieco ciemniejszym tonem, co ma znaczenie tylko wtedy, gdy wygląd jest wymaganiem.
Gdy obudowa jest zamiast tego malowana lub malowana proszkowo, powierzchnia po wyciskaniu wymaga najpierw kroku czyszczenia i konwersji. Podstawy żeber trzymają powłokę nierównomiernie, więc grubość powłoki u podstawy żebra może różnić się od tej na końcówce. Jeśli liczy się wydajność cieplna, proszę pamiętać, że gruba powłoka na żebrach nieznacznie zmniejsza wymianę ciepła. Poradnik o powłokach na aluminiowych obudowach silników porównuje wykończenia.
Powierzchnie obrabiane na anodowanej obudowie to osobne pytanie. Otwory i powierzchnie montażowe są zwykle obrabiane po wyciskaniu i przed anodowaniem, z maskowaniem, jeśli wykończenie nie ma ich pokrywać. Rysunek powinien mówić, które powierzchnie są anodowane, a które gołe, bo anodowanie dodaje kilka mikrometrów grubości na wszystkim, co pokrywa.
Pytania do wyciskarni lub zakładu
- Jakie stopy i stany są dostępne w krótkim terminie?
- Czy istnieje profil standardowy bliski rysunkowi, który pozwoli uniknąć nowej matrycy?
- Jaka jest minimalna seria i co dzieje się z nadwyżką materiału?
- Jak kontrolowana jest prostoliniowość i skręcenie na potrzebnej mi długości?
- Dla profili drążonych, jak wykonywane i sprawdzane są szwy spoin?
- Jaki naddatek na obróbkę zewnętrzną zostawia zakład?
Odpowiedzi czynią obie drogi porównywalnymi i są użyteczniejsze niż jakakolwiek pojedyncza cena. Zakład, który regularnie pracuje z wyciskanymi obudowami, ma standardową odpowiedź na każde z nich.
Podejście do porównania kosztów
Proszę poprosić o dwie oferty w jednym zapytaniu RFQ: jedną dla drogi z wyciskania i jedną dla kęsa. Dla każdej proszę zażądać:
- Materiału i postaci: rura, profil lub pręt, ze stopem i stanem.
- Kosztu oprzyrządowania i tego, kto jest właścicielem matrycy.
- Minimalnej ilości zamówienia profilu.
- Czasu obróbki i ewentualnego kroku odprężania.
- Ceny przy trzech ilościach, takich jak 50, 500 i 2,000.
Ilość przecięcia to punkt, w którym droga z profilu staje się łącznie tańsza. Jest inna dla każdej geometrii, więc proszę polegać na ofertach zakładów, a nie na regule kciuka. Poradnik o kosztach omawia pozostałe czynniki.
Lista kontrolna przed wysłaniem zapytania RFQ
- Podać stop i stan obudowy, z normą.
- Przesłać rysunek profilu lub odniesienie do profilu standardowego.
- Podać wymagania dotyczące otworu i wykończenia zewnętrznego po obróbce.
- Pokazać grubość ścianki w najcieńszym miejscu.
- Podać roczną ilość i wielkość zamówienia.
- Poprosić o ceny profilu i kęsa w tym samym zapytaniu RFQ.
Gdy rysunek jest gotowy, proszę wysłać zapytanie RFQ, a my wyceniamy gotowe części i zlecamy produkcję zakładowi partnerskiemu, który obrabia obudowy silników. Odpowiedź przychodzi w ciągu 24 godzin roboczych.
Normy i odniesienia
- Extrusion, overview of the process, dies and profile types. Tło dotyczące matryc pełnych, drążonych i porthole.
- Aluminium alloy, overview of the 6xxx series and tempers. Jak 6063 i 6082 mieszczą się w rodzinie Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. Norma określająca minimalną wytrzymałość według stopu, stanu i grubości ścianki. Proszę sprawdzić aktualne wydanie.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Granice wymiarowe profilu w stanie po wyciskaniu, które decydują o potrzebnym naddatku obróbkowym.
Liczby na tej stronie to typowe zakresy oparte na wymienionych normach i zwykłej praktyce zakładów. Nie stanowią specyfikacji dla Państwa części. Zakład partnerski, który wycenia Państwa część, potwierdza, co może utrzymać na Państwa geometrii.
Najczęstsze pytania
Czy wyciskana obudowa jest zawsze tańsza niż wycięta z kęsa?
Nie zawsze. Profil oszczędza materiał i czas obróbki, ale matryca to jednorazowy koszt, a dostawca ustala minimalne zamówienie. Przy małych partiach koszt matrycy może przewyższyć oszczędność. Punkt przecięcia zależy od geometrii i ilości, więc proszę poprosić o ceny obu dróg w jednym zapytaniu RFQ.
Czy profil może mieć wbudowany płaszcz wodny?
Profil drążony może zawierać kanały, wykonane matrycą porthole, która zgrzewa metal z powrotem wewnątrz matrycy. Szwy spoin wymagają uwagi przy pracy pod ciśnieniem. Wiele konstrukcji zamiast tego obrabia rowek i dodaje pokrywę lub tuleję, aby utworzyć płaszcz.
Dlaczego konstruktor wybiera 6082 zamiast 6063?
6082 jest mocniejszy. Pasuje do obudów niosących obciążenia konstrukcyjne, przenoszących obciążenia montażowe lub mających cienkie ścianki wymagające sztywności. 6063 łatwiej wyciska się w złożone kształty i ma lepszą przewodność cieplną, co sprzyja profilom z żebrami chłodzącymi.
Potrzebują Państwo wyceny tej części?
Proszę wysłać rysunek. Wyceniamy gotowe części, zlecamy pracę zakładowi partnerskiemu i odpowiadamy w ciągu 24 godzin roboczych.
Zapytaj o wycenę części silnika