Руководства / Стоимость
Экструдированные корпуса двигателей из 6063 и 6082: когда профиль лучше прутка
Автор команда, которая читает Ваш запросОпубликовано Как мы пишем эти руководства
Круглый корпус двигателя, вырезанный из цельного алюминиевого прутка, превращает большую часть прутка в стружку. Корпус, который начинается как экструдированная труба или ребристый профиль, приходит близким к конечной форме и требует обработки только торцов и отверстий. Это одно различие меняет стоимость материала, время цикла и срок поставки, поэтому покупатели цилиндрических корпусов часто спрашивают, не будет ли профиль дешевле.
Это руководство сравнивает два обычных экструзионных сплава, объясняет, когда профиль выигрывает у прутка, и показывает, что должны содержать чертеж и запрос на экструдированный корпус.
Что такое экструдированные корпуса
При экструзии нагретая алюминиевая заготовка продавливается через фасонную матрицу и выходит длинным профилем постоянного сечения. Профиль режут на длину, доводят старением до нужного состояния и затем обрабатывают.
Для двигателей обычные формы такие:
- Простая круглая труба, из которой обрабатывается корпус с расточенными торцами и обработанной наружной поверхностью.
- Ребристый профиль, с ребрами охлаждения снаружи и круглым отверстием внутри, для двигателей с воздушным охлаждением.
- Квадратный или прямоугольный профиль, обычный для серво- и малых промышленных двигателей, с круглым отверстием внутри и плоскими монтажными поверхностями.
- Полый профиль с каналами, для подачи охлаждающей жидкости внутри стенки.
Одна и та же форма идет по всей длине, поэтому профиль подходит для корпусов, длинных в одном направлении и простых в сечении. Фланцы, торцевые крышки и монтажные элементы обрабатываются или добавляются отдельными деталями.
Сравнение 6063 и 6082
Оба относятся к серии 6000, сплавам Al-Mg-Si, которые поддаются термообработке и широко экструдируются. В работе они ведут себя по-разному.
6063 рабочая лошадка экструзии. Он легко течет через матрицу, поэтому позволяет делать сложные тонкостенные профили с тонкими ребрами. У него хорошая поверхность, и он хорошо анодируется. Из двух он слабее.
6082 прочнее и вязче. Его труднее продавливать через матрицу, поэтому очень тонкие или замысловатые формы стоят дороже или нецелесообразны. Он подходит для конструкционных корпусов, монтажных фланцев, несущих нагрузку, и сечений, которым нужна жесткость.
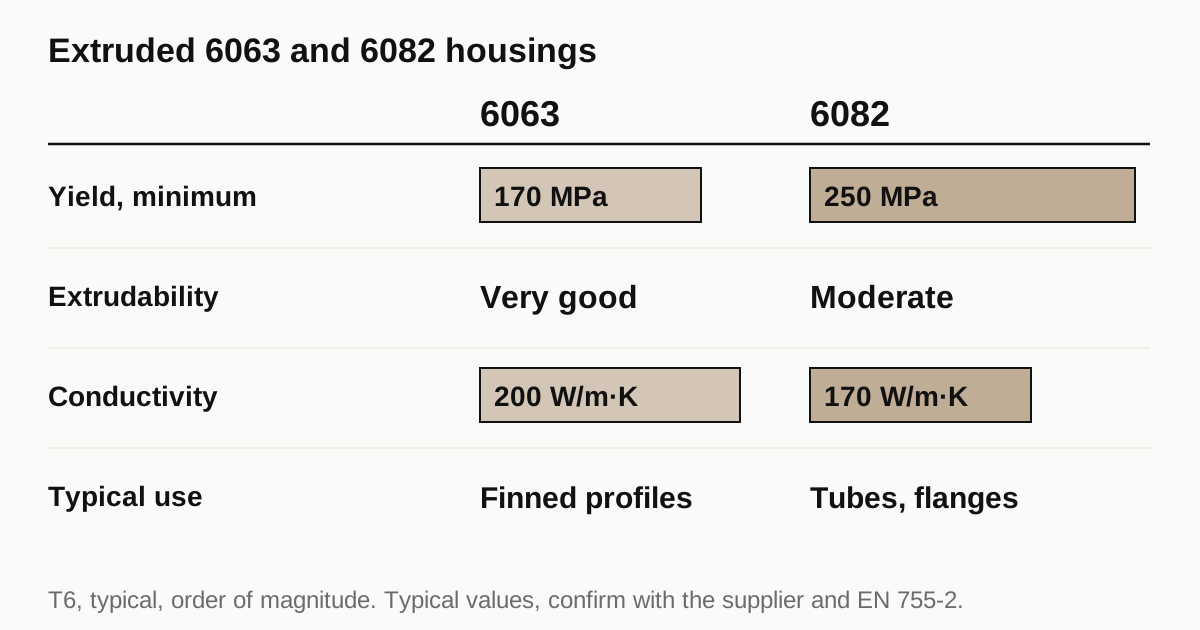
| Свойство (состояние T6, типично) | 6063 | 6082 |
|---|---|---|
| Минимальный предел текучести, порядок величины | Около 170 MPa | Около 250 MPa |
| Способность экструдироваться в сложные формы | Очень хорошая | Умеренная |
| Теплопроводность | Около 200 W/m.K | Около 170 W/m.K |
| Вид после анодирования | Чистый, яркий | Хороший, чуть темнее |
| Типичное применение в корпусах двигателей | Ребристые охлаждающие профили | Конструкционные трубы, монтажные участки |
Значения типичные и зависят от толщины стенки, состояния и применяемого стандарта. Минимальные значения прочности берутся из стандартов вроде EN 755-2, который следует проверять для конкретного сечения. Не принимайте таблицу за спецификацию.
Что экономит профиль
Сравните корпус диаметром 120 mm с отверстием 90 mm, вырезанный из цельного прутка, и вырезанный из трубы.
- Материал. Маршрут из прутка превращает всю сердцевину в стружку. Маршрут из трубы сохраняет стенку и теряет мало.
- Время черновой обработки. Выбор большой сердцевины занимает время. Труба начинается с почти готовым отверстием.
- Износ инструмента. Меньше снимаемого металла означает меньше износа.
- Срок поставки. Стандартная труба есть на складе. Профиль по чертежу ждет матрицу.
Экономия растет с размером отверстия и длиной детали, а также с заказанным количеством.
Сколько стоит профиль
- Стоимость матрицы. Профилю по чертежу нужна матрица. Матрица это единовременные затраты и позиция срока, часто несколько недель для первого профиля.
- Минимальный заказ. Экструдеры работают с минимальным весом или длиной на пресс-партию. Малые заказы либо платят надбавку за наладку, либо накапливают остатки.
- Допуск после экструзии. Профиль выходит в пределах размерных допусков стандарта на экструзию, которые свободнее допусков обработанной детали. У корпуса нужно оставить припуск на обработку на важных поверхностях.
- Прямолинейность и скручивание. Длинный профиль может слегка изгибаться или скручиваться. Цех либо правит его, либо оставляет достаточный припуск, чтобы вырезать деталь.
- Сварные швы в полых формах. Мостовая матрица соединяет металл внутри матрицы, оставляя продольные швы. Для канала охлаждения спросите у экструдера, как швы контролируются и испытываются.
Пруток, когда он правильный выбор
Пруток выигрывает в нескольких случаях.
- Малые объемы. Меньше нескольких десятков штук стоимость матрицы не окупается.
- Формы, не подходящие для постоянного сечения. Корпус с разными элементами по длине трудно экструдировать.
- Быстрые прототипы. Пруток доступен в тот же день, а матрица делается неделями.
- Наивысшая стабильность. Некоторые конструкции ценят однородное зерно и напряженное состояние катаного или кованого прутка.
Руководство по прототипам корпусов из прутка рассматривает случай, когда пруток используется для проверки конструкции до изготовления оснастки.
Обработка экструдированного корпуса
Экструдированный профиль легко обрабатывать, но есть несколько моментов, на которые нужно смотреть.
- Остаточное напряжение. Экструзия и закалка оставляют в профиле напряжение. Тяжелые резы с одной стороны могут изогнуть деталь. Цеха обрабатывают обе стороны в равновесии и могут делать черновой проход, выдержку и чистовой.
- Тонкие кончики ребер. Ребра могут вибрировать. Оснастка должна их поддерживать, иначе кромки ребер остаются как после экструзии.
- Разброс толщины стенки. Положение отверстия обрабатывается, но толщина стенки вокруг него повторяет профиль. Если стенка с одной стороны тонкая, отверстие может прорезать ее, поэтому проверьте сечение относительно размера отверстия.
- Торцы. Подрезка обоих торцов за одну установку сохраняет их параллельность и перпендикулярность отверстию.
Родственное руководство по обработке тонкостенных корпусов подробнее рассматривает зажим и релаксацию.
Нужна цена на эту деталь? Запросить цену на деталь двигателя
Состояния и что они значат для обработки
Название сплава само по себе не говорит, как ведет себя металл. Говорит состояние.
T5 означает, что профиль охлажден после экструзии и искусственно состарен, без отдельной закалки на твердый раствор. Оно обычно для 6063 и дает умеренную прочность с хорошей поверхностью и стабильностью размеров.
T6 означает, что профиль закален на твердый раствор, охлажден и состарен, что дает более высокую прочность. Это обычное состояние для 6082, и его часто задают для 6063, когда помогает более высокая прочность.
Закалка и деформация. Закалка, дающая T6, может изогнуть длинные тонкие профили. Профиль, который правили после закалки, несет напряжение от правки. Цеха знают, что растянутый и состаренный профиль плоский и стабильный, а изогнутый и прессованный может двигаться при снятии материала.
Практический урок для покупателя: указывайте на чертеже состояние, а не только сплав, и спрашивайте цех, растянут ли и выправлен ли профиль, на который он называет цену. Смена состояния после предложения меняет и прочность, и поведение при обработке.
Отделка экструдированного корпуса
Экструдированный 6063 хорошо анодируется, поэтому он доминирует среди видимых корпусов. Поверхность чистая, а отделка равномерна по длине. 6082 анодируется приемлемо, с чуть более темным тоном, что важно, только если внешний вид это требование.
Когда корпус вместо этого красят или покрывают порошковой краской, экструдированная поверхность сначала требует очистки и конверсионной обработки. В корнях ребер покрытие держится неравномерно, поэтому толщина покрытия у основания ребра может отличаться от вершины. Если важны тепловые характеристики, учтите, что толстое покрытие на ребрах немного снижает теплопередачу. Руководство по покрытиям алюминиевых корпусов двигателей сравнивает виды отделки.
Обработанные поверхности на анодированном корпусе это отдельный вопрос. Отверстия и монтажные поверхности обычно обрабатывают после экструзии и до анодирования, с маскированием, если покрытие не должно их закрывать. Чертеж должен указывать, какие поверхности анодированы, а какие нет, поскольку анодирование добавляет несколько микрометров толщины всему, что покрывает.
Вопросы к экструдеру или цеху
- Какие сплавы и состояния доступны в короткий срок?
- Есть ли стандартный профиль, близкий к чертежу, который позволяет избежать новой матрицы?
- Каков минимальный заказ и что происходит с остатком?
- Как контролируются прямолинейность и скручивание на нужной мне длине?
- Как для полых профилей делают и проверяют сварные швы?
- Какой припуск на обработку наружной поверхности оставляет цех?
Ответы делают оба маршрута сопоставимыми и полезнее любой одной цены. У цеха, который регулярно работает с экструдированными корпусами, на каждый вопрос есть стандартный ответ.
Подход к сравнению стоимости
Запросите две цены в одном запросе: одну для экструзионного маршрута, одну для прутка. Запросите по каждой следующее.
- Материал и форма: труба, профиль или пруток, со сплавом и состоянием.
- Стоимость оснастки и кому принадлежит матрица.
- Минимальный заказ профиля.
- Время обработки и любой шаг снятия напряжений.
- Цена при трех количествах, например 50, 500 и 2,000.
Количество пересечения это то, при котором профильный маршрут в сумме становится дешевле. Оно разное для каждой геометрии, поэтому полагайтесь на цены цехов, а не на практическое правило. Руководство по стоимости рассматривает остальные факторы.
Чек-лист перед отправкой запроса
- Укажите сплав и состояние корпуса со стандартом.
- Приложите чертеж профиля или ссылку на стандартный профиль.
- Укажите требования к отверстию и наружной отделке после обработки.
- Покажите толщину стенки в самом тонком месте.
- Укажите годовой объем и размер заказа.
- Запросите цены на профиль и на пруток в одном запросе.
Когда чертеж готов, отправьте запрос, и мы даем цену на готовые детали и размещаем работу в цехе-партнере, который обрабатывает корпуса двигателей. Ответы приходят в течение 24 рабочих часов.
Стандарты и источники
- Extrusion, overview of the process, dies and profile types. Справка о сплошных, полых и мостовых (porthole) матрицах.
- Aluminium alloy, overview of the 6xxx series and tempers. Как 6063 и 6082 располагаются в семействе Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. Стандарт, задающий минимальную прочность по сплаву, состоянию и толщине стенки. Проверьте действующую редакцию.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Предельные размеры профиля в состоянии после экструзии, определяющие необходимый припуск на обработку.
Значения на этой странице это типичные диапазоны, взятые из перечисленных стандартов и из обычной практики цехов. Они не являются спецификацией на Вашу деталь. Цех-партнер, который рассчитывает Вашу деталь, подтвердит, что может выдержать на Вашей геометрии.
Частые вопросы
Всегда ли экструдированный корпус дешевле вырезанного из прутка?
Не всегда. Профиль экономит материал и время обработки, но матрица это единовременные затраты, а поставщик задает минимальный заказ. На малых партиях стоимость матрицы может перевесить экономию. Точка пересечения зависит от геометрии и количества, поэтому запросите цены на оба маршрута в одном запросе.
Может ли профиль иметь встроенную водяную рубашку?
Полый профиль может включать каналы, выполненные мостовой матрицей, которая сваривает металл внутри матрицы. Для работы под давлением сварные швы требуют внимания. Многие конструкции вместо этого фрезеруют канавку и добавляют крышку или втулку, образующую рубашку.
Почему конструктор может выбрать 6082 вместо 6063?
6082 прочнее. Он подходит для корпусов, несущих конструкционную нагрузку, воспринимающих монтажные нагрузки или имеющих тонкие стенки, которым нужна жесткость. 6063 легче экструдируется в сложные формы и имеет лучшую теплопроводность, что выгодно для ребристых охлаждающих профилей.
Нужна цена на эту деталь?
Отправьте чертеж. Мы дадим цену на готовые детали, разместим работу в цехе-партнере и ответим в течение 24 рабочих часов.
Запросить цену на деталь двигателя