Gidsen / Kosten
Geëxtrudeerde motorbehuizingen van 6063 en 6082: wanneer een profiel wint van staaf
Geschreven door het team dat uw offerteaanvraag leestGepubliceerd Hoe wij deze gidsen schrijven
Een ronde motorbehuizing uit massieve aluminium staaf snijden maakt van het grootste deel van de staaf spanen. Een behuizing die begint als geëxtrudeerde buis of geribd profiel komt dicht bij de eindvorm en vraagt alleen om bewerking van de uiteinden en de boringen. Dat ene verschil verandert materiaalkosten, cyclustijd en levertijd, en daarom vragen kopers van cilindrische behuizingen vaak of een profiel goedkoper zou zijn.
Deze gids vergelijkt de twee gebruikelijke extrusielegeringen, legt uit wanneer een profiel van staaf wint en laat zien wat de tekening en de offerteaanvraag voor een geëxtrudeerde behuizing moeten bevatten.
Wat geëxtrudeerde behuizingen zijn
Bij extrusie wordt een verwarmd aluminium blok door een gevormde matrijs geduwd en komt eruit als een lang profiel met constante doorsnede. Het profiel wordt op lengte gesneden, op toestand gebracht door veroudering en daarna bewerkt.
Voor motoren zijn de gebruikelijke vormen:
- Gewone ronde buis, bewerkt tot een behuizing met uitgeboorde uiteinden en een afgewerkte buitenkant.
- Geribd profiel, met koelribben aan de buitenkant en een ronde boring binnenin, gebruikt bij luchtgekoelde motoren.
- Vierkant of rechthoekig profiel, gebruikelijk bij servo- en kleine industriële motoren, met een ronde boring binnenin en vlakke montagevlakken.
- Hol profiel met kanalen, gebruikt om koelmiddel in de wand te voeren.
Dezelfde vorm loopt over de hele lengte, dus het profiel past bij behuizingen die in één richting lang zijn en een eenvoudige doorsnede hebben. Flenzen, einddeksels en montagekenmerken worden bewerkt of als aparte onderdelen toegevoegd.
6063 en 6082 vergeleken
Beide behoren tot de 6000-serie, de Al-Mg-Si-legeringen die warmtebehandelbaar zijn en veel worden geëxtrudeerd. Ze gedragen zich in gebruik verschillend.
6063 is het werkpaard van de extrusie. Het stroomt gemakkelijk door de matrijs, dus het maakt complexe dunwandige profielen met fijne ribben. Het heeft een goede oppervlakte-afwerking en anodiseert goed. Het is de zwakkere van de twee.
6082 is sterker en taaier. Het is moeilijker door een matrijs te duwen, dus zeer fijne of ingewikkelde vormen kosten meer of zijn niet praktisch. Het past bij constructieve behuizingen, montageflenzen die belasting dragen en doorsneden die stijfheid nodig hebben.
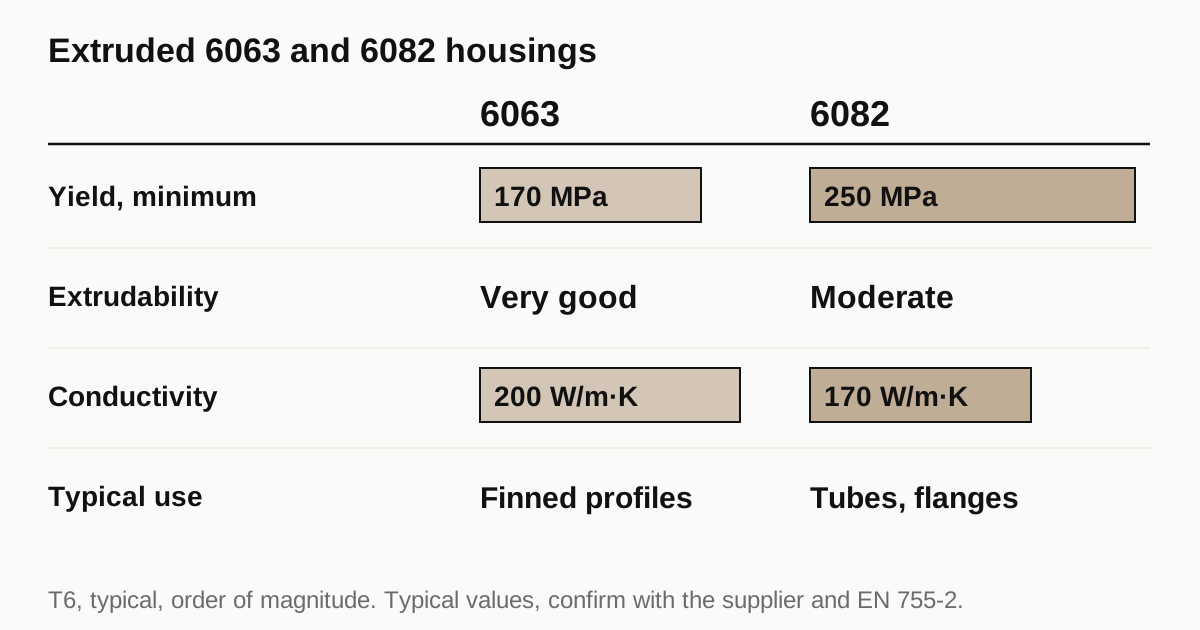
| Eigenschap (toestand T6, typisch) | 6063 | 6082 |
|---|---|---|
| Minimale vloeigrens, orde van grootte | Ongeveer 170 MPa | Ongeveer 250 MPa |
| Extrudeerbaarheid in complexe vormen | Zeer goed | Matig |
| Warmtegeleiding | Ongeveer 200 W/m.K | Ongeveer 170 W/m.K |
| Anodiseeruiterlijk | Zuiver, helder | Goed, iets donkerder |
| Typisch gebruik in motorbehuizingen | Geribde koelprofielen | Constructieve buizen, montagedelen |
De waarden zijn typische cijfers die variëren met wanddikte, toestand en gebruikte norm. De minimale sterktes komen uit normen zoals EN 755-2, die voor de exacte doorsnede moet worden geraadpleegd. Beschouw de tabel niet als specificatie.
Wat een profiel bespaart
Vergelijk een behuizing van 120 mm diameter met een boring van 90 mm, gesneden uit massieve staaf tegenover gesneden uit een buis.
- Materiaal. De staafroute maakt van de hele kern spanen. De buisroute houdt de wand en verliest weinig.
- Voorbewerkingstijd. Een grote kern uitboren kost tijd. Een buis begint met de boring al bijna klaar.
- Gereedschapsslijtage. Minder metaal om te verwijderen betekent minder slijtage.
- Levertijd. Standaardbuis is uit voorraad leverbaar. Een profiel op maat wacht op de matrijs.
De besparing groeit met de grootte van de boring en de lengte van het onderdeel, en met het bestelde aantal.
Wat een profiel kost
- Matrijskosten. Een profiel op maat heeft een matrijs nodig. De matrijs is een eenmalige kostenpost en een levertijdfactor, vaak enkele weken voor het eerste profiel.
- Minimale afname. Extrudeurs hanteren een minimaal gewicht of lengte per persrun. Kleine orders betalen een instelopslag of laten voorraad ontstaan.
- Tolerantie zoals geëxtrudeerd. Het profiel komt uit de pers binnen de maattoleranties van de extrusienorm, die ruimer zijn dan die van een bewerkt onderdeel. De behuizing moet bewerkingsovermaat laten op de oppervlakken die ertoe doen.
- Rechtheid en wringing. Een lang profiel kan licht doorbuigen of wringen. De werkplaats richt het recht of laat genoeg overmaat om het eruit te snijden.
- Lasnaden in holle vormen. Een porthole-matrijs voegt het metaal in de matrijs samen en laat lengtenaden achter. Vraag bij een koelkanaal de extrudeur hoe naden worden beheerst en beproefd.
Staaf als het de juiste keuze is
Staaf en rondstaal winnen in verschillende gevallen.
- Kleine volumes. Onder enkele tientallen stuks is de matrijs niet terug te verdienen.
- Vormen die niet bij een constante doorsnede passen. Een behuizing met verschillende kenmerken over de lengte is lastig te extruderen.
- Snelle prototypes. Staaf is dezelfde dag beschikbaar, en een matrijs duurt weken.
- Hoogste stabiliteit. Sommige ontwerpen waarderen de uniforme korrel en spanningstoestand van gewalste of gesmede staaf.
De gids over prototypebehuizingen uit staaf behandelt het geval waarin staaf wordt gebruikt om een ontwerp te bewijzen voordat gereedschap wordt gesneden.
Een geëxtrudeerde behuizing bewerken
Een geëxtrudeerd profiel is gemakkelijk te bewerken, met een paar aandachtspunten.
- Restspanning. Extrusie en afschrikken laten spanning in het profiel achter. Zware sneden aan één kant kunnen het onderdeel krommen. Werkplaatsen bewerken beide kanten in evenwicht en kunnen voorbewerken, laten rusten en afwerken.
- Dunne ribtoppen. Ribben kunnen trillen. De opspanning moet ze ondersteunen, of de ribranden blijven zoals geëxtrudeerd.
- Variatie in wanddikte. De positie van de boring wordt bewerkt, maar de wanddikte eromheen volgt het profiel. Als de wand aan één kant dun is, kan de boring doorbreken, dus controleer de doorsnede tegen de boringsmaat.
- Eindvlakken. Beide uiteinden in één opspanning vlakdraaien houdt ze evenwijdig en haaks op de boring.
De verwante gids over bewerking van dunwandige behuizingen behandelt spannen en relaxatie in meer detail.
Een offerte nodig voor dit onderdeel? Vraag een offerte aan voor uw motoronderdeel
Toestanden en wat ze betekenen voor het bewerken
Een legeringsnaam alleen zegt niet hoe het metaal zich gedraagt. De toestand wel.
T5 betekent dat het profiel na de extrusie is gekoeld en kunstmatig verouderd, zonder aparte oplosgloeibehandeling. Het is gebruikelijk bij 6063 en geeft matige sterkte met een goed oppervlak en maatstabiliteit.
T6 betekent dat het profiel oplosgegloeid, afgeschrikt en verouderd is, wat een hogere sterkte geeft. Het is de gebruikelijke toestand voor 6082 en wordt vaak voorgeschreven bij 6063 waar de hogere sterkte helpt.
Afschrikken en vervorming. Het afschrikken dat T6 oplevert, kan lange dunne profielen krommen. Een profiel dat na het afschrikken wordt gericht, draagt de spanning van het richten. Werkplaatsen weten dat een gestrekt en verouderd profiel vlak en stabiel is, terwijl een gebogen en geperst profiel kan bewegen als materiaal wordt verwijderd.
De praktische les voor een koper is de toestand op de tekening te vermelden, niet alleen de legering, en de werkplaats te vragen of het profiel dat zij offreert gestrekt en gericht is. Een wijziging van toestand na de offerte verandert zowel de sterkte als het bewerkingsgedrag.
Afwerking van een geëxtrudeerde behuizing
Geëxtrudeerd 6063 neemt anodiseren goed aan, en daarom domineert het bij zichtbare behuizingen. Het oppervlak is zuiver en de afwerking is over de lengte gelijkmatig. 6082 anodiseert acceptabel, met een iets donkerder toon, wat alleen telt als uiterlijk een eis is.
Wordt een behuizing in plaats daarvan gelakt of poedergecoat, dan heeft het geëxtrudeerde oppervlak eerst een reinigings- en conversiestap nodig. Ribwortels houden coating ongelijkmatig vast, dus de laagdikte aan de ribbasis kan van die aan de top afwijken. Als thermische prestaties ertoe doen, let er dan op dat een dikke coating op de ribben de warmteoverdracht licht verlaagt. De gids over coatings voor aluminium motorbehuizingen vergelijkt de afwerkingen.
Bewerkte oppervlakken op een geanodiseerde behuizing zijn een aparte kwestie. Boringen en montagevlakken worden normaal na de extrusie en vóór het anodiseren bewerkt, met afdekking als de afwerking ze niet mag bedekken. De tekening moet zeggen welke oppervlakken geanodiseerd en welke blank zijn, aangezien anodiseren enkele micrometers dikte toevoegt aan alles wat het bedekt.
Vragen aan de extrudeur of de werkplaats
- Welke legering en toestand zijn op korte levertijd beschikbaar?
- Is er een standaardprofiel dichtbij de tekening dat een nieuwe matrijs vermijdt?
- Wat is de minimale run en wat gebeurt er met de overgebleven voorraad?
- Hoe worden rechtheid en wringing beheerst op de lengte die ik nodig heb?
- Hoe worden bij holle profielen de lasnaden gemaakt en gecontroleerd?
- Welke bewerkingsovermaat laat de werkplaats voor het bewerken van de buitenkant?
De antwoorden maken de twee routes vergelijkbaar, en ze zijn nuttiger dan een enkele prijs. Een werkplaats die regelmatig met geëxtrudeerde behuizingen werkt, heeft op elke vraag een standaardantwoord.
Aanpak voor de kostenvergelijking
Vraag in één offerteaanvraag om twee offertes: één voor de geëxtrudeerde route en één voor staaf. Vraag bij elk om het volgende.
- Materiaal en vorm: buis, profiel of staaf, met legering en toestand.
- Gereedschapskosten en wie eigenaar van de matrijs is.
- Minimale afname van het profiel.
- Bewerkingstijd en eventuele spanningsarmgloeistap.
- Prijs bij drie aantallen, zoals 50, 500 en 2,000.
Het kruispuntaantal is het aantal waarbij de profielroute in totaal goedkoper wordt. Het verschilt voor elke geometrie, dus vertrouw op de offertes van de werkplaatsen en niet op een vuistregel. De kostengids behandelt de andere factoren.
Checklist voordat u de offerteaanvraag verstuurt
- Geef legering en toestand van de behuizing, met de norm.
- Geef de profieltekening of een verwijzing naar het standaardprofiel.
- Geef de eisen voor boring en buitenafwerking na het bewerken.
- Toon de wanddikte op het dunste punt.
- Geef het jaarvolume en de ordergrootte.
- Vraag in dezelfde offerteaanvraag om prijzen voor profiel en staaf.
Als de tekening klaar is, verstuur dan de offerteaanvraag en wij offreren de afgewerkte onderdelen en plaatsen het werk bij een partnerwerkplaats die motorbehuizingen bewerkt. Antwoorden komen binnen 24 werkuren.
Normen en referenties
- Extrusion, overview of the process, dies and profile types. Achtergrond over massieve, holle en porthole-matrijzen.
- Aluminium alloy, overview of the 6xxx series and tempers. Hoe 6063 en 6082 passen in de Al-Mg-Si-familie.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. De norm die de minimale sterkte vastlegt per legering, toestand en wanddikte. Controleer de actuele editie.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. De maatgrenzen van een profiel zoals geëxtrudeerd, die bepalen hoeveel bewerkingsovermaat nodig is.
De cijfers op deze pagina zijn typische bereiken uit de bovenstaande normen en uit gewone werkplaatspraktijk. Ze zijn geen specificatie voor uw onderdeel. De partnerwerkplaats die uw onderdeel prijst, bevestigt wat zij op uw geometrie kan houden.
Veelgestelde vragen
Is een geëxtrudeerde behuizing altijd goedkoper dan een uit staaf gesneden behuizing?
Niet altijd. Een profiel bespaart materiaal en bewerkingstijd, maar de matrijs heeft eenmalige kosten en de leverancier stelt een minimale afname. Bij kleine series kunnen de matrijskosten zwaarder wegen dan de besparing. Het kruispunt hangt af van de geometrie en het aantal, dus vraag in één offerteaanvraag om prijzen voor beide routes.
Kan een profiel een ingebouwde watermantel hebben?
Een hol profiel kan kanalen bevatten, gemaakt met een porthole-matrijs die het metaal in de matrijs weer aan elkaar last. Voor gebruik onder druk vragen de lasnaden aandacht. Veel ontwerpen frezen in plaats daarvan een groef en voegen een deksel of een huls toe om de mantel te vormen.
Waarom zou een ontwerper 6082 boven 6063 kiezen?
6082 is sterker. Het past bij behuizingen die constructieve belasting dragen, montagebelasting opnemen of dunne wanden hebben die stijfheid nodig hebben. 6063 extrudeert makkelijker tot complexe vormen en heeft een betere warmtegeleiding, wat geribde koelprofielen bevoordeelt.
Een offerte nodig voor dit onderdeel?
Stuur de tekening. Wij offreren de afgewerkte onderdelen, plaatsen het werk bij een partnerwerkplaats en antwoorden binnen 24 werkuren.
Vraag een offerte aan voor uw motoronderdeel