Guias / Custo
Carcaças de motor extrudadas em 6063 e 6082: quando um perfil vence a barra
Escrito por a equipe que lê o seu RFQPublicado Como escrevemos estes guias
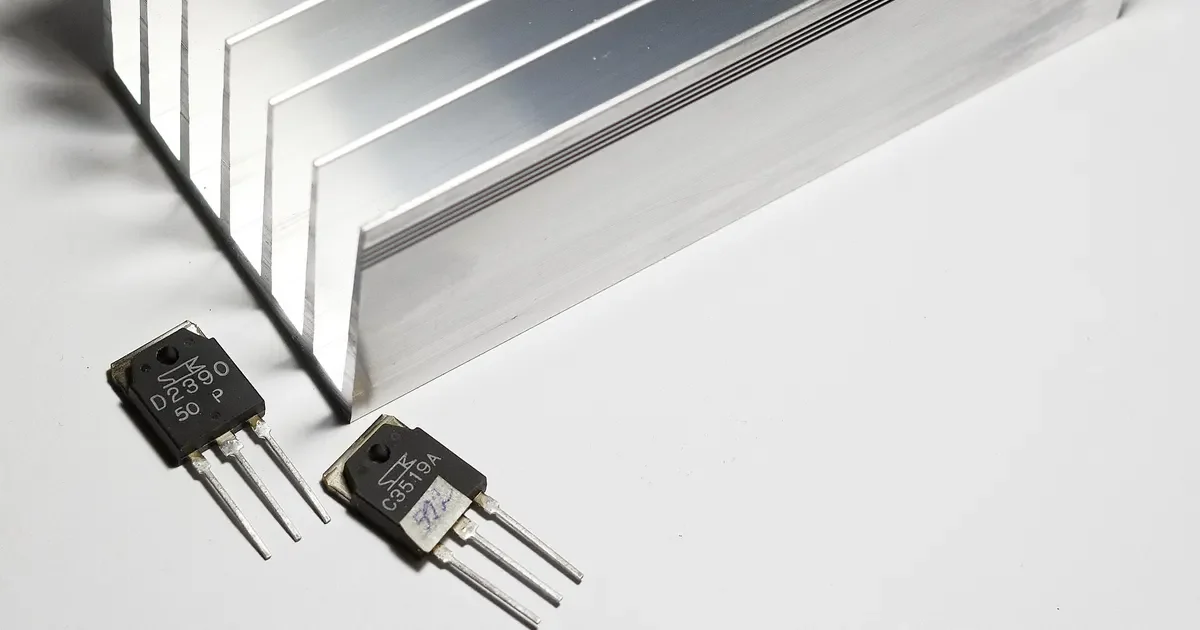
Uma carcaça redonda de motor usinada de barra maciça de alumínio transforma a maior parte da barra em cavaco. Uma carcaça que parte de um tubo extrudado ou de um perfil aletado chega perto da forma final e precisa apenas que as extremidades e os furos sejam usinados. Essa única diferença muda o custo de material, o tempo de ciclo e o prazo, e é por isso que compradores de carcaças cilíndricas perguntam com frequência se um perfil seria mais barato.
Este guia compara as duas ligas de extrusão usuais, explica quando um perfil vence a barra e mostra o que o desenho e o RFQ devem conter para uma carcaça extrudada.
O que são carcaças extrudadas
Na extrusão, um tarugo aquecido de alumínio é empurrado por uma matriz com forma e sai como um perfil longo de seção constante. O perfil é cortado no comprimento, envelhecido até o revenimento e depois usinado.
Para motores, as formas comuns são:
- Tubo redondo liso, usinado em uma carcaça com extremidades mandriladas e exterior acabado.
- Perfil aletado, com aletas de resfriamento no exterior e um furo redondo no interior, usado em motores resfriados a ar.
- Perfil quadrado ou retangular, comum em servomotores e pequenos motores industriais, com furo redondo no interior e faces planas de fixação.
- Perfil oco com canais, usado para conduzir o fluido de arrefecimento dentro da parede.
A mesma forma corre por todo o comprimento, então o perfil serve a carcaças longas em uma direção e de seção simples. Flanges, tampas e características de fixação são usinados ou acrescentados como peças separadas.
6063 e 6082 comparadas
Ambas pertencem à série 6000, as ligas Al-Mg-Si que são tratáveis termicamente e muito extrudadas. Comportam-se de modo diferente no uso.
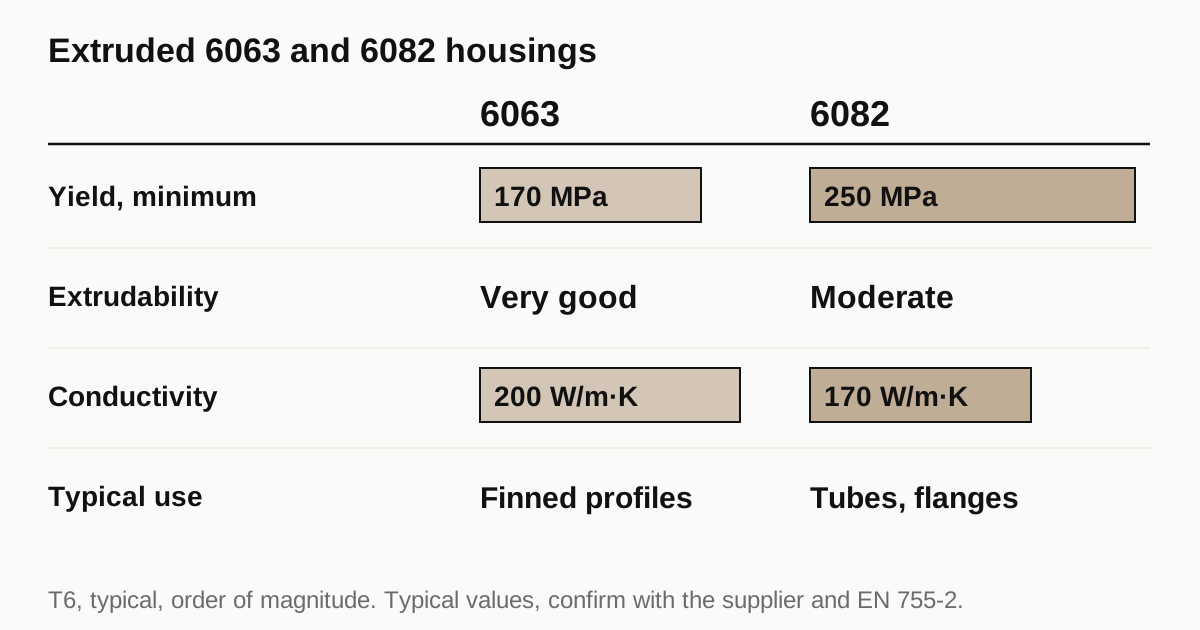
6063 é a liga de trabalho da extrusão. Flui facilmente pela matriz, então faz perfis complexos de parede fina com aletas finas. Tem bom acabamento superficial e anodiza bem. É a mais fraca das duas.
6082 é mais resistente e tenaz. É mais difícil de empurrar por uma matriz, então formas muito finas ou intrincadas custam mais ou não são práticas. Serve a carcaças estruturais, flanges de fixação que levam carga e seções que precisam de rigidez.
| Propriedade (revenimento T6, típico) | 6063 | 6082 |
|---|---|---|
| Limite de escoamento mínimo, ordem de grandeza | Cerca de 170 MPa | Cerca de 250 MPa |
| Capacidade de extrusão em formas complexas | Muito boa | Moderada |
| Condutividade térmica | Cerca de 200 W/m.K | Cerca de 170 W/m.K |
| Aspecto anodizado | Limpo, brilhante | Bom, ligeiramente mais escuro |
| Uso típico em carcaças de motor | Perfis aletados de resfriamento | Tubos estruturais, seções de fixação |
Os valores são típicos e variam com a espessura da parede, o revenimento e a norma usada. Os mínimos de resistência vêm de normas como a EN 755-2, que deve ser consultada para a seção exata. Não trate a tabela como uma especificação.
O que um perfil economiza
Compare uma carcaça de 120 mm de diâmetro com furo de 90 mm, usinada de barra maciça contra usinada de um tubo.
- Material. A rota de barra transforma todo o miolo em cavaco. A rota de tubo mantém a parede e perde pouco.
- Tempo de desbaste. Mandrilar um miolo grande leva tempo. O tubo já começa com o furo quase pronto.
- Desgaste de ferramenta. Menos metal a remover significa menos desgaste.
- Prazo. O tubo padrão está disponível em estoque. Um perfil sob medida espera pela matriz.
A economia cresce com o tamanho do furo e o comprimento da peça, e com a quantidade pedida.
O que um perfil custa
- Custo da matriz. Um perfil sob medida precisa de uma matriz. A matriz é um custo único e um item de prazo, muitas vezes de várias semanas para o primeiro perfil.
- Pedido mínimo. Os extrusores trabalham com um peso ou comprimento mínimo por corrida de prensa. Pedidos pequenos pagam uma taxa de preparação ou acumulam estoque.
- Tolerância bruta de extrusão. O perfil sai dentro das tolerâncias dimensionais da norma de extrusão, que são mais folgadas do que as de uma peça usinada. A carcaça precisa deixar sobremetal de usinagem nas superfícies que importam.
- Retilineidade e torção. Um perfil longo pode arquear ou torcer ligeiramente. A oficina o endireita ou deixa sobremetal suficiente para cortar a peça.
- Linhas de solda em formas ocas. Uma matriz de ponte une o metal dentro da matriz, deixando costuras longitudinais. Para um canal de refrigeração, pergunte ao extrusor como as costuras são controladas e testadas.
A barra quando é a escolha certa
A barra vence em vários casos.
- Volumes pequenos. Abaixo de algumas dezenas de peças, o custo da matriz não se recupera.
- Formas que não combinam com uma seção constante. Uma carcaça com características diferentes ao longo do comprimento é difícil de extrudar.
- Protótipos rápidos. A barra está disponível no mesmo dia, e uma matriz leva semanas.
- Máxima estabilidade. Alguns projetos valorizam a estrutura de grão e o estado de tensão uniformes de uma barra laminada ou forjada.
O guia sobre carcaças protótipo em barra trata do caso em que a barra é usada para validar um projeto antes de cortar o ferramental.
Usinar uma carcaça extrudada
Um perfil extrudado é fácil de usinar, com alguns pontos de atenção.
- Tensão residual. A extrusão e a têmpera deixam tensão no perfil. Cortes pesados em um só lado podem empenar a peça. As oficinas usinam os dois lados de forma equilibrada e podem desbastar, deixar repousar e acabar.
- Pontas finas de aleta. As aletas podem vibrar. A fixação precisa apoiá-las, ou as bordas das aletas são deixadas como extrudadas.
- Variação da espessura de parede. A posição do furo é usinada, mas a espessura da parede ao redor segue o perfil. Se a parede for fina de um lado, o furo pode vazar, então confira a seção contra o tamanho do furo.
- Faces das extremidades. Facear as duas extremidades em uma única fixação as mantém paralelas e esquadrejadas em relação ao furo.
O guia relacionado sobre usinagem de carcaças de parede fina trata da fixação e do relaxamento com mais detalhe.
Precisa de um orçamento para esta peça? Peça um orçamento para a sua peça de motor
Revenimentos e o que significam para a usinagem
O nome da liga sozinho não diz como o metal se comporta. O revenimento diz.
T5 significa que o perfil foi resfriado após a extrusão e envelhecido artificialmente, sem tratamento térmico de solubilização separado. É comum na 6063 e dá resistência moderada com bom acabamento superficial e estabilidade dimensional.
T6 significa que o perfil foi solubilizado, temperado e envelhecido, o que dá resistência maior. É o revenimento usual da 6082 e muitas vezes especificado na 6063 quando a maior resistência ajuda.
Têmpera e distorção. A têmpera que produz o T6 pode empenar perfis longos e finos. Um perfil endireitado depois da têmpera carrega a tensão do endireitamento. As oficinas sabem que um perfil esticado e envelhecido é plano e estável, enquanto um perfil dobrado e prensado pode se mover quando se remove material.
Para um comprador, a lição prática é indicar o revenimento no desenho, não só a liga, e perguntar à oficina se o perfil que ela orça é esticado e endireitado. Uma mudança de revenimento depois do orçamento muda tanto a resistência quanto o comportamento de usinagem.
Acabamento de uma carcaça extrudada
A 6063 extrudada aceita bem a anodização, e é por isso que domina as carcaças visíveis. A superfície é limpa e o acabamento é uniforme ao longo do comprimento. A 6082 anodiza de forma aceitável, com um tom ligeiramente mais escuro, o que só importa se a aparência for um requisito.
Quando uma carcaça é pintada ou recebe pintura em pó, a superfície extrudada precisa antes de uma etapa de limpeza e conversão. As raízes das aletas retêm o revestimento de forma irregular, então a espessura do revestimento na base da aleta pode diferir da ponta. Se o desempenho térmico importa, note que um revestimento espesso nas aletas reduz levemente a transferência de calor. O guia de revestimentos para carcaças de motor de alumínio compara os acabamentos.
Superfícies usinadas em uma carcaça anodizada são outra questão. Furos e faces de fixação normalmente são usinados depois da extrusão e antes da anodização, com máscara se o acabamento não deve cobri-los. O desenho deve dizer quais superfícies são anodizadas e quais ficam nuas, já que a anodização acrescenta alguns micrômetros de espessura a tudo o que cobre.
Perguntas para o extrusor ou a oficina
- Quais ligas e revenimentos estão disponíveis em prazo curto?
- Existe um perfil padrão próximo do desenho que evite uma matriz nova?
- Qual é a corrida mínima e o que acontece com o estoque excedente?
- Como a retilineidade e a torção são controladas no comprimento de que preciso?
- Para perfis ocos, como as costuras de solda são feitas e conferidas?
- Que sobremetal a oficina deixa para usinar o exterior?
As respostas tornam as duas rotas comparáveis, e são mais úteis do que qualquer preço isolado. Uma oficina que trabalha regularmente com carcaças extrudadas tem uma resposta padrão para cada uma.
Como abordar a comparação de custo
Peça dois orçamentos em um único RFQ: um para a rota extrudada e outro para a barra. Solicite o seguinte em cada um.
- Material e forma: tubo, perfil ou barra, com liga e revenimento.
- Custo de ferramental e quem é o dono da matriz.
- Quantidade mínima de pedido do perfil.
- Tempo de usinagem e qualquer etapa de alívio de tensões.
- Preço em três quantidades, como 50, 500 e 2,000.
A quantidade de cruzamento é aquela em que a rota do perfil passa a ser mais barata no total. É diferente para cada geometria, então confie nos orçamentos das oficinas e não em uma regra prática. O guia de custo trata dos outros fatores.
Lista de verificação antes de enviar o RFQ
- Informe liga e revenimento da carcaça, com a norma.
- Forneça o desenho do perfil ou uma referência ao perfil padrão.
- Informe os requisitos de furo e de acabamento externo depois da usinagem.
- Mostre a espessura da parede no ponto mais fino.
- Informe o volume anual e o tamanho do pedido.
- Peça os preços de perfil e de barra no mesmo RFQ.
Quando o desenho estiver pronto, envie o RFQ e orçamos as peças prontas e colocamos a produção com uma oficina parceira que usina carcaças de motor. As respostas chegam em até 24 horas úteis.
Normas e referências
- Extrusion, overview of the process, dies and profile types. Contexto sobre matrizes maciças, ocas e de ponte (porthole).
- Aluminium alloy, overview of the 6xxx series and tempers. Como a 6063 e a 6082 se situam na família Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. A norma que define a resistência mínima por liga, revenimento e espessura de parede. Verifique a edição vigente.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Os limites dimensionais de um perfil bruto de extrusão, que decidem quanto sobremetal de usinagem é necessário.
Os valores desta página são faixas típicas extraídas das normas acima e da prática comum de oficina. Não são uma especificação para a sua peça. A oficina parceira que orça a sua peça confirma o que consegue manter na sua geometria.
Perguntas frequentes
Uma carcaça extrudada é sempre mais barata do que uma usinada de barra?
Nem sempre. Um perfil economiza material e tempo de usinagem, mas a matriz tem um custo único e o fornecedor define um pedido mínimo. Em lotes pequenos, o custo da matriz pode superar a economia. O ponto de cruzamento depende da geometria e da quantidade, então peça preços das duas rotas em um único RFQ.
Um perfil pode ter uma camisa de água integrada?
Um perfil oco pode incluir canais, feitos com uma matriz de ponte que solda o metal de volta dentro da matriz. As linhas de solda exigem atenção em uso sob pressão. Muitos projetos preferem usinar um canal e acrescentar uma tampa ou uma luva para formar a camisa.
Por que um projetista escolheria 6082 em vez de 6063?
A 6082 é mais resistente. Serve a carcaças que levam carga estrutural, suportam cargas de fixação ou têm paredes finas que precisam de rigidez. A 6063 extruda mais facilmente em formas complexas e tem melhor condutividade térmica, o que favorece perfis aletados de resfriamento.
Precisa de um orçamento para esta peça?
Envie o desenho. Orçamos as peças prontas, colocamos a produção com uma oficina parceira e respondemos em até 24 horas úteis.
Peça um orçamento para a sua peça de motor