Ratgeber / Kosten
Stranggepresste Motorgehäuse aus 6063 und 6082: Wann ein Profil das Vollmaterial schlägt
Verfasst von dem Team, das Ihre Anfrage liestVeröffentlicht So entstehen unsere Ratgeber
Ein rundes Motorgehäuse aus vollem Aluminiumstab zu zerspanen macht aus dem größten Teil des Stabs Späne. Ein Gehäuse, das als gezogenes Rohr oder Rippenprofil beginnt, kommt nahe an der Endform an und braucht nur noch die Enden und Bohrungen bearbeitet. Dieser eine Unterschied verändert Materialkosten, Zykluszeit und Lieferzeit, weshalb Einkäufer zylindrischer Gehäuse oft fragen, ob ein Profil günstiger wäre.
Dieser Ratgeber vergleicht die beiden üblichen Strangpresslegierungen, erklärt, wann ein Profil das Vollmaterial schlägt, und zeigt, was Zeichnung und Anfrage für ein stranggepresstes Gehäuse enthalten sollten.
Was stranggepresste Gehäuse sind
Beim Strangpressen wird ein erwärmter Aluminiumbolzen durch eine geformte Matrize gedrückt und kommt als langes Profil mit konstantem Querschnitt heraus. Das Profil wird abgelängt, auf seinen Zustand ausgelagert und dann zerspant.
Für Motoren sind die gängigen Formen:
- Einfaches Rundrohr, zu einem Gehäuse mit gebohrten Enden und fertiger Außenseite bearbeitet.
- Rippenprofil, mit Kühlrippen außen und einer runden Bohrung innen, verwendet bei luftgekühlten Motoren.
- Quadrat- oder Rechteckprofil, üblich bei Servo- und kleinen Industriemotoren, mit runder Bohrung innen und ebenen Anlageflächen.
- Hohlprofil mit Kanälen, das Kühlmittel in der Wand führt.
Dieselbe Form läuft über die ganze Länge, deshalb eignet sich das Profil für Gehäuse, die in einer Richtung lang und im Querschnitt einfach sind. Flansche, Endabdeckungen und Befestigungsmerkmale werden zerspant oder als eigene Teile angefügt.
6063 und 6082 im Vergleich
Beide gehören zur 6000er-Reihe, den aushärtbaren und weit verbreiteten Strangpresslegierungen aus Al-Mg-Si. Im Einsatz verhalten sie sich verschieden.
6063 ist das Arbeitspferd des Strangpressens. Es fließt leicht durch die Matrize und eignet sich daher für komplexe dünnwandige Profile mit feinen Rippen. Es hat eine gute Oberfläche und lässt sich gut eloxieren. Es ist die schwächere der beiden.
6082 ist fester und zäher. Es lässt sich schwerer durch eine Matrize drücken, sehr feine oder verwickelte Formen kosten daher mehr oder sind nicht praktikabel. Es eignet sich für tragende Gehäuse, Befestigungsflansche, die Last aufnehmen, und Querschnitte, die Steifigkeit brauchen.
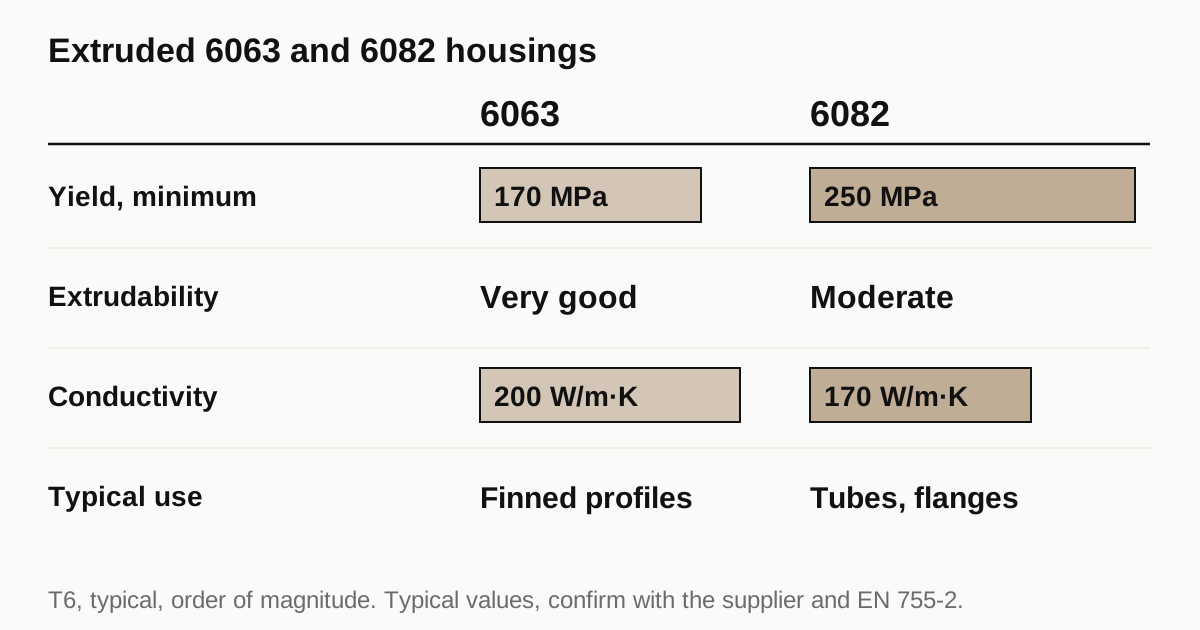
| Eigenschaft (Zustand T6, typisch) | 6063 | 6082 |
|---|---|---|
| Mindeststreckgrenze, Größenordnung | Etwa 170 MPa | Etwa 250 MPa |
| Pressbarkeit in komplexe Formen | Sehr gut | Mäßig |
| Wärmeleitfähigkeit | Etwa 200 W/m.K | Etwa 170 W/m.K |
| Eloxieroptik | Sauber, hell | Gut, etwas dunkler |
| Typische Verwendung bei Motorgehäusen | Rippenprofile zur Kühlung | Tragende Rohre, Befestigungsbereiche |
Die Werte sind typische Zahlen, die mit Wanddicke, Zustand und verwendeter Norm variieren. Die Mindestfestigkeiten stammen aus Normen wie EN 755-2, die für den genauen Querschnitt zu prüfen ist. Behandeln Sie die Tabelle nicht als Spezifikation.
Was ein Profil spart
Vergleichen Sie ein Gehäuse mit 120 mm Durchmesser und 90 mm Bohrung, aus vollem Stab zerspant gegen aus einem Rohr zerspant.
- Material. Beim Stab wird der ganze Kern zu Spänen. Beim Rohr bleibt die Wand erhalten und es geht wenig verloren.
- Schruppzeit. Einen großen Kern auszubohren dauert. Ein Rohr beginnt mit nahezu fertiger Bohrung.
- Werkzeugverschleiß. Weniger abzutragendes Metall bedeutet weniger Verschleiß.
- Lieferzeit. Standardrohr ist ab Lager lieferbar. Ein individuelles Profil wartet auf die Matrize.
Die Ersparnis wächst mit der Größe der Bohrung, der Länge des Teils und der bestellten Menge.
Was ein Profil kostet
- Matrizenkosten. Ein individuelles Profil braucht eine Matrize. Sie ist eine einmalige Ausgabe und ein Lieferzeitposten, beim ersten Profil oft mehrere Wochen.
- Mindestmenge. Strangpresser fahren ein Mindestgewicht oder eine Mindestlänge je Pressgang. Kleine Aufträge zahlen entweder einen Rüstzuschlag oder erzeugen Lagerbestand.
- Toleranz im Strangpresszustand. Das Profil kommt innerhalb der Maßtoleranzen der Strangpressnorm heraus, die gröber ist als bei einem zerspanten Teil. Das Gehäuse muss an den wichtigen Flächen Bearbeitungsaufmaß lassen.
- Geradheit und Verdrehung. Ein langes Profil kann sich leicht biegen oder verdrehen. Der Betrieb richtet es entweder oder lässt genug Aufmaß, um es auszuschneiden.
- Schweißnähte bei Hohlformen. Eine Brückenmatrize verbindet das Metall in der Matrize und hinterlässt Längsnähte. Bei einem Kühlkanal fragen Sie den Strangpresser, wie die Nähte kontrolliert und geprüft werden.
Vollmaterial, wenn es die richtige Wahl ist
Vollmaterial und Stangenware gewinnen in mehreren Fällen.
- Kleine Stückzahlen. Unter einigen Dutzend Stück lassen sich die Matrizenkosten nicht hereinholen.
- Formen, die nicht zu einem konstanten Querschnitt passen. Ein Gehäuse mit unterschiedlichen Merkmalen über die Länge ist schwer zu pressen.
- Schnelle Prototypen. Vollmaterial ist am selben Tag verfügbar, eine Matrize braucht Wochen.
- Höchste Stabilität. Manche Konstruktionen schätzen das gleichmäßige Gefüge und den Spannungszustand von gewalztem oder geschmiedetem Stab.
Der Ratgeber zu Prototypgehäusen aus Vollmaterial behandelt den Fall, dass Vollmaterial genutzt wird, um eine Konstruktion zu beweisen, bevor Werkzeuge geschnitten werden.
Ein stranggepresstes Gehäuse zerspanen
Ein Strangpressprofil lässt sich leicht zerspanen, mit einigen Punkten, auf die man achten sollte.
- Eigenspannung. Strangpressen und Abschrecken hinterlassen Spannung im Profil. Starke Schnitte auf einer Seite können das Teil verbiegen. Betriebe bearbeiten beide Seiten im Gleichgewicht und schruppen, lassen ruhen und schlichten.
- Dünne Rippenspitzen. Rippen können rattern. Die Spannmittel müssen sie stützen, oder die Rippenkanten bleiben im Strangpresszustand.
- Schwankende Wanddicke. Die Lage der Bohrung wird zerspant, aber die Wanddicke darum folgt dem Profil. Ist die Wand an einer Seite dünn, kann die Bohrung durchbrechen, prüfen Sie daher den Querschnitt gegen die Bohrungsgröße.
- Stirnflächen. Beide Enden in einer Aufspannung zu planen hält sie parallel und rechtwinklig zur Bohrung.
Der verwandte Ratgeber zur Bearbeitung dünnwandiger Gehäuse behandelt Spannen und Entspannen ausführlicher.
Angebot für dieses Teil nötig? Angebot für Ihr Motorteil anfordern
Zustände und was sie für die Bearbeitung bedeuten
Ein Legierungsname allein sagt nicht, wie sich das Metall verhält. Der Zustand tut es.
T5 bedeutet, dass das Profil nach dem Strangpressen abgekühlt und künstlich ausgelagert wurde, ohne gesondertes Lösungsglühen. Es ist bei 6063 üblich und gibt mäßige Festigkeit bei guter Oberfläche und Maßstabilität.
T6 bedeutet, dass das Profil lösungsgeglüht, abgeschreckt und ausgelagert wurde, was höhere Festigkeit ergibt. Es ist der übliche Zustand für 6082 und wird oft auch für 6063 gefordert, wo die höhere Festigkeit hilft.
Abschrecken und Verzug. Das Abschrecken, das T6 erzeugt, kann lange dünne Profile verbiegen. Ein Profil, das nach dem Abschrecken gerichtet wird, trägt die Spannung vom Richten. Zerspanungsbetriebe wissen, dass ein gerecktes und ausgelagertes Profil eben und stabil ist, ein gebogenes und gepresstes sich dagegen beim Materialabtrag bewegen kann.
Für einen Einkäufer lautet die praktische Lehre: den Zustand auf der Zeichnung angeben, nicht nur die Legierung, und den Betrieb fragen, ob das angebotene Profil gereckt und gerichtet ist. Ein Zustandswechsel nach dem Angebot verändert sowohl Festigkeit als auch Zerspanverhalten.
Ein stranggepresstes Gehäuse oberflächenbehandeln
Strangpress-6063 lässt sich gut eloxieren, weshalb es sichtbare Gehäuse dominiert. Die Oberfläche ist sauber und die Behandlung über die Länge gleichmäßig. 6082 lässt sich akzeptabel eloxieren, mit etwas dunklerem Ton, was nur zählt, wenn die Optik eine Anforderung ist.
Wird ein Gehäuse stattdessen lackiert oder pulverbeschichtet, braucht die Strangpressoberfläche zuerst einen Reinigungs- und Konversionsschritt. Rippenfüße halten die Beschichtung ungleichmäßig, die Schichtdicke am Rippenfuß kann sich daher von der an der Spitze unterscheiden. Wenn die thermische Leistung zählt, beachten Sie, dass eine dicke Beschichtung auf den Rippen den Wärmeübergang leicht verringert. Der Ratgeber zu Beschichtungen für Aluminium-Motorgehäuse vergleicht die Oberflächen.
Bearbeitete Flächen an einem eloxierten Gehäuse sind eine eigene Frage. Bohrungen und Anlageflächen werden normalerweise nach dem Strangpressen und vor dem Eloxieren bearbeitet, mit Abdeckung, wenn die Behandlung sie nicht überziehen soll. Die Zeichnung sollte angeben, welche Flächen eloxiert und welche blank sind, denn Eloxal fügt allem, was es bedeckt, einige Mikrometer Dicke hinzu.
Fragen an den Strangpresser oder den Betrieb
- Welche Legierung und welcher Zustand sind mit kurzer Lieferzeit verfügbar?
- Gibt es ein Standardprofil nahe an der Zeichnung, das eine neue Matrize vermeidet?
- Wie hoch ist die Mindestmenge, und was geschieht mit dem Restmaterial?
- Wie werden Geradheit und Verdrehung über die benötigte Länge kontrolliert?
- Wie werden bei Hohlprofilen die Schweißnähte hergestellt und geprüft?
- Welches Bearbeitungsaufmaß lässt der Betrieb für die Außenseite?
Die Antworten machen die beiden Wege vergleichbar, und sie sind nützlicher als jeder einzelne Preis. Ein Betrieb, der regelmäßig mit stranggepressten Gehäusen arbeitet, hat auf jede eine Standardantwort.
Vorgehen beim Kostenvergleich
Bitten Sie in einer Anfrage um zwei Angebote: eines für den stranggepressten Weg und eines für Vollmaterial. Verlangen Sie bei beiden Folgendes.
- Material und Form: Rohr, Profil oder Stab, mit Legierung und Zustand.
- Werkzeugkosten und wem die Matrize gehört.
- Mindestbestellmenge des Profils.
- Zerspanzeit und gegebenenfalls einen Spannungsarmglühschritt.
- Preis bei drei Mengen, etwa 50, 500 und 2,000.
Der Kreuzungspunkt ist die Menge, ab der der Profilweg insgesamt günstiger wird. Er ist für jede Geometrie anders, verlassen Sie sich daher auf die Angebote der Betriebe und nicht auf eine Faustregel. Der Kostenratgeber behandelt die übrigen Treiber.
Checkliste vor dem Absenden der Anfrage
- Nennen Sie Legierung und Zustand des Gehäuses mit Norm.
- Geben Sie die Profilzeichnung oder einen Verweis auf das Standardprofil an.
- Nennen Sie die Anforderungen an Bohrung und Außenfläche nach der Bearbeitung.
- Zeigen Sie die Wanddicke an der dünnsten Stelle.
- Nennen Sie Jahresmenge und Auftragsgröße.
- Bitten Sie in derselben Anfrage um Profil- und Vollmaterialpreise.
Wenn die Zeichnung fertig ist, senden Sie die Anfrage, und wir bieten Ihnen die fertigen Teile an und vergeben die Fertigung an einen Partnerbetrieb, der Motorgehäuse bearbeitet. Die Antwort kommt innerhalb von 24 Geschäftsstunden.
Normen und Quellen
- Extrusion, overview of the process, dies and profile types. Hintergrund zu Voll-, Hohl- und Brückenmatrizen.
- Aluminium alloy, overview of the 6xxx series and tempers. Wie 6063 und 6082 in der Familie Al-Mg-Si einzuordnen sind.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. Die Norm, die die Mindestfestigkeit je Legierung, Zustand und Wanddicke festlegt. Aktuelle Ausgabe prüfen.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Maßgrenzen eines Profils im Strangpresszustand, die bestimmen, wie viel Bearbeitungsaufmaß nötig ist.
Die Angaben auf dieser Seite sind typische Bereiche aus den oben genannten Normen und aus üblicher Werkstattpraxis. Sie sind keine Spezifikation für Ihr Teil. Der Partnerbetrieb, der Ihr Teil kalkuliert, bestätigt, was er an Ihrer Geometrie halten kann.
Häufig gestellte Fragen
Ist ein stranggepresstes Gehäuse immer günstiger als eines aus Vollmaterial?
Nicht immer. Ein Profil spart Material und Zerspanzeit, aber die Matrize ist eine einmalige Ausgabe, und der Lieferant legt eine Mindestmenge fest. Bei kleinen Losen können die Matrizenkosten die Ersparnis übersteigen. Der Kreuzungspunkt hängt von Geometrie und Menge ab, fragen Sie daher in einer Anfrage nach Preisen für beide Wege.
Kann ein Profil einen Wassermantel enthalten?
Ein Hohlprofil kann Kanäle enthalten, hergestellt mit einer Brückenmatrize, die das Metall in der Matrize wieder verschweißt. Die Schweißnähte brauchen bei Druckeinsatz Aufmerksamkeit. Viele Konstruktionen fräsen stattdessen eine Nut und setzen einen Deckel oder eine Hülse ein, um den Mantel zu bilden.
Warum sollte ein Konstrukteur 6082 statt 6063 wählen?
6082 ist fester. Es eignet sich für Gehäuse, die Strukturlasten tragen, Befestigungslasten aufnehmen oder dünne Wände haben, die Steifigkeit brauchen. 6063 lässt sich leichter in komplexe Formen pressen und hat die bessere Wärmeleitfähigkeit, was Rippenprofile für die Kühlung begünstigt.
Angebot für dieses Teil nötig?
Senden Sie die Zeichnung. Wir bieten die fertigen Teile an, vergeben die Fertigung an einen Partnerbetrieb und antworten innerhalb von 24 Geschäftsstunden.
Angebot für Ihr Motorteil anfordern