ガイド / コスト
6063と6082の押出モーターハウジング: 押出形材が削り出しに勝つとき
執筆 見積依頼を読むチーム公開日 記事の書き方
丸いモーターハウジングを無垢のアルミニウム丸棒から削り出すと、棒材の大半が切りくずになります。押出パイプやフィン付き形材から始めるハウジングは、完成形に近い状態で届き、端面とボアだけを加工すれば済みます。この1つの違いが、材料費、サイクルタイム、リードタイムを変えます。円筒形ハウジングの発注者が、形材のほうが安くならないかとよく尋ねる理由です。
このガイドは、一般的な2つの押出合金を比べ、形材が削り出しに勝つ場面を説明し、押出ハウジングについて図面と見積依頼に何を書くべきかを示します。
押出ハウジングとは
押出では、加熱したアルミニウムのビレットを、形のついたダイに押し通し、一定の断面を持つ長い形材として出します。形材は長さに切断し、調質まで時効処理し、その後加工します。
モーターでよく使われる形状は次のとおりです。
- 単純な丸パイプ。 両端をボーリングし外側を仕上げて、ハウジングに加工します。
- フィン付き形材。 外側に冷却フィンがあり、内側が丸いボアで、空冷モーターに使われます。
- 角形または長方形の形材。 サーボモーターや小型の産業用モーターに多く、内側が丸いボアで、取付面は平らです。
- 流路を持つ中空形材。 壁の中に冷却液を通すために使われます。
同じ形状が全長にわたって続くため、形材は、一方向に長く、断面が単純なハウジングに向いています。フランジ、エンドカバー、取付部は、加工するか、別部品として付けます。
6063と6082の比較
どちらも6000系、熱処理が可能で広く押し出されるAl-Mg-Si合金に属します。使用時の振る舞いは異なります。
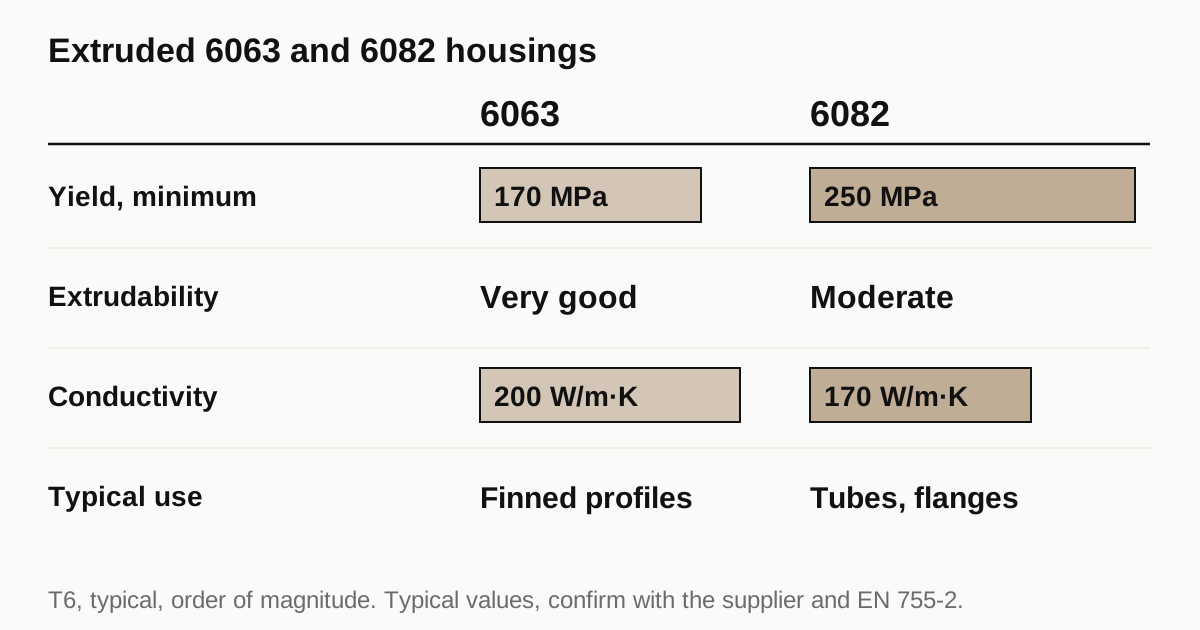
6063は押出の主力です。ダイを通りやすいため、細かいフィンを持つ複雑な薄肉形材を作れます。表面仕上げがよく、アルマイトもきれいにのります。2つのうち、強度は低いほうです。
6082は、より強く、より靭性があります。ダイに押し込みにくいため、非常に細かい、または複雑な形状は、費用がかかるか、現実的ではありません。構造用のハウジング、荷重を受ける取付フランジ、剛性が必要な断面に向いています。
| 特性 (T6調質、典型値) | 6063 | 6082 |
|---|---|---|
| 最小耐力、桁数の目安 | 約170 MPa | 約250 MPa |
| 複雑な形状への押出しやすさ | 非常に良い | 中程度 |
| 熱伝導率 | 約200 W/m.K | 約170 W/m.K |
| アルマイトの見た目 | きれいで明るい | 良好、やや暗め |
| モーターハウジングでの典型的な用途 | フィン付き冷却形材 | 構造用パイプ、取付部 |
値は、肉厚、調質、使用する規格によって変わる典型値です。強度の最小値は、EN 755-2などの規格から来ており、正確な断面については確認が必要です。この表を仕様として扱わないでください。
形材が節約するもの
直径120 mm、ボア90 mmのハウジングを、無垢の棒材から削る場合と、パイプから削る場合で比べます。
- 材料。 棒材のルートでは、芯全体が切りくずになります。パイプのルートでは、壁が残り、失う分はわずかです。
- 荒加工の時間。 大きな芯をくり抜くには時間がかかります。パイプは、ボアがほぼ出来上がった状態から始まります。
- 工具の摩耗。 除去する金属が少ないほど、摩耗も少なくなります。
- リードタイム。 標準のパイプは在庫から入手できます。特注の形材は、ダイを待つことになります。
節約はボアの大きさと部品の長さ、そして発注数量とともに大きくなります。
形材にかかる費用
- ダイ費用。 特注の形材にはダイが必要です。ダイは一度きりの費用であり、リードタイムの項目でもあり、最初の形材は数週間かかることがよくあります。
- 最小注文量。 押出会社は、1回のプレス単位で最小の重量や長さを決めています。少量の注文は、段取りの追加料金を払うか、在庫が積み上がります。
- 押出しのままの公差。 形材は、押出規格の寸法公差内で出てきますが、加工した部品よりも緩いものです。ハウジングは、重要な面に取り代を残す必要があります。
- 真直度とねじれ。 長い形材は、わずかに反ったりねじれたりすることがあります。加工会社は、矯正するか、切り出せるだけの取り代を残します。
- 中空形状の溶着の継ぎ目。 ポートホールダイは、ダイの中で金属を接合し、長手方向に継ぎ目を残します。冷却液の流路では、継ぎ目がどう管理され、試験されるかを押出会社に尋ねてください。
削り出しが適切な選択であるとき
棒材とビレットが勝つ場面がいくつかあります。
- 少量。 数十個以下では、ダイ費用を回収できません。
- 一定の断面に向かない形状。 長さ方向で特徴が変わるハウジングは、押出に向きません。
- 急ぎの試作。 棒材は当日入手でき、ダイは数週間かかります。
- 最高の安定性。 設計によっては、圧延材や鍛造棒材の均一な結晶粒と応力状態を重視します。
削り出し試作ハウジングのガイドは、金型を切る前に設計を確認するために削り出しを使う場合を扱っています。
押出ハウジングの加工
押出形材は加工しやすい材料ですが、注意する点がいくつかあります。
- 残留応力。 押出しと焼入れは、形材に応力を残します。片側に重い切削を行うと、部品が曲がることがあります。加工会社は両側をバランスよく加工し、荒加工、放置、仕上げと進めることがあります。
- 細いフィン先端。 フィンはびびります。治具で支えるか、フィンの縁を押出しのままにします。
- 肉厚のばらつき。 ボアの位置は加工で決まりますが、その周りの肉厚は形材に従います。壁が片側で薄いと、ボアが突き抜けることがあるため、断面をボアのサイズと照らして確認してください。
- 端面。 両端面を1回の段取りで加工すると、互いに平行になり、ボアに対して直角になります。
関連ガイドの薄肉ハウジングの加工は、クランプと緩和について、より詳しく扱っています。
この部品の見積が必要ですか。 モーター部品の見積を依頼する
調質と、加工にとっての意味
合金名だけでは、金属がどう振る舞うかは分かりません。調質が決めます。
T5は、押出し後に冷却し、別の溶体化処理なしで人工時効したものです。6063に一般的で、中程度の強度に、良好な表面と寸法安定性が得られます。
T6は、溶体化処理、焼入れ、時効をしたもので、より高い強度が得られます。6082の通常の調質で、強度が役立つ場面の6063にもよく指定されます。
焼入れと変形。 T6を作る焼入れは、長く薄い形材を曲げることがあります。焼入れ後に矯正した形材は、矯正による応力を持っています。加工会社は、引張矯正して時効した形材は平らで安定しており、曲げてプレスした形材は、材料を取り除くと動くことがあると知っています。
発注者にとっての実用的な教訓は、図面に合金だけでなく調質も書くこと、そして加工会社に、見積に使う形材が引張矯正されているかどうかを尋ねることです。見積の後に調質を変えると、強度と加工の振る舞いの両方が変わります。
押出ハウジングの表面処理
押出6063はアルマイトによくなじむため、目に見えるハウジングで主流です。表面がきれいで、仕上がりが長さ方向に均一です。6082もアルマイトは許容範囲で、やや暗い色になりますが、外観が要件である場合にだけ問題です。
ハウジングを塗装や粉体塗装にする場合は、押出しの表面に、最初に洗浄と化成処理の工程が必要です。フィンの根元は塗膜をムラに保持するため、フィン根元の塗膜厚さは、先端と異なることがあります。熱性能が重要なら、フィンの厚い塗膜は伝熱をわずかに減らすことに注意してください。アルミニウム製モーターハウジングのコーティングガイドが、各仕上げを比べています。
アルマイトしたハウジングの加工面は、別の問題です。ボアと取付面は、通常、押出しの後、アルマイトの前に加工し、仕上げをのせたくない場合はマスキングします。アルマイトは、覆ったものすべてに数マイクロメートルの厚さを加えるため、図面には、どの面がアルマイトで、どの面が素地かを書いてください。
押出会社や加工会社への質問
- 短いリードタイムで入手できる合金と調質はどれですか。
- 新しいダイを避けられる、図面に近い標準形材はありますか。
- 最小のロットはいくつで、残った材料はどうなりますか。
- 必要な長さで、真直度とねじれはどう管理されていますか。
- 中空形材では、溶着の継ぎ目はどう作られ、どう検査されますか。
- 外側の加工のために、加工会社はどれだけの取り代を残しますか。
答えを聞けば、2つのルートを比較できるようになり、それは1つの価格よりも役に立ちます。押出ハウジングを日常的に扱う加工会社には、それぞれに標準的な答えがあります。
コスト比較の進め方
1つの見積依頼で、2つの見積を求めてください。押出ルートと、削り出しルートです。それぞれに、次の項目を求めます。
- 材料と形状: パイプ、形材、棒材、合金と調質。
- 金型費用と、ダイの所有者。
- 形材の最小注文数量。
- 加工時間と、応力除去の工程の有無。
- 3つの数量での価格。たとえば50、500、2,000。
分岐点とは、形材ルートが総額で安くなる数量です。形状ごとに異なるため、経験則ではなく、加工会社の見積に頼ってください。コストのガイドが、そのほかの要因を扱っています。
見積依頼を送る前のチェックリスト
- ハウジングの合金と調質を、規格とともに記載する。
- 形材の図面、または標準形材への参照を示す。
- 加工後のボアと外側の仕上げの要件を記載する。
- 最も薄い箇所の肉厚を示す。
- 年間数量と注文サイズを記載する。
- 同じ見積依頼で、形材と削り出しの価格を求める。
図面の準備ができたら、見積依頼を送ってください。完成部品の見積を出し、モーターハウジングを加工する協力加工会社に製作を発注します。ご返信は24営業時間以内です。
規格と参考文献
- Extrusion, overview of the process, dies and profile types. 中実、中空、ポートホールダイの背景。
- Aluminium alloy, overview of the 6xxx series and tempers. 6063と6082がAl-Mg-Si系の中でどこに位置するか。
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. 合金、調質、肉厚ごとの最小強度を定める規格。最新版を確認してください。
- EN 755-9, Extruded profiles, tolerances on dimensions and form. 押出しのままの形材の寸法限界。必要な取り代を決めます。
このページの数値は、上記の規格と一般的な加工現場の実務から取った典型的な範囲です。お客様の部品の仕様ではありません。部品の価格を出す協力加工会社が、お客様の形状で何を保てるかを確認します。
よくあるご質問
押出ハウジングは、常に削り出しより安いのですか。
常にではありません。形材は材料と加工時間を節約しますが、ダイは一度きりの費用で、供給元は最小注文量を決めています。少量では、ダイ費用が節約分を上回ることがあります。分岐点は形状と数量で変わるため、1つの見積依頼で両方のルートの価格を求めてください。
形材に水ジャケットを組み込めますか。
中空形材には、ダイの中で金属を再び溶着させるポートホールダイによって、流路を持たせることができます。圧力用途では、溶着の継ぎ目に注意が必要です。多くの設計では、代わりに溝を加工し、カバーやスリーブを付けてジャケットを形成します。
設計者はなぜ6063ではなく6082を選ぶのですか。
6082のほうが強いからです。構造荷重を負うハウジング、取付荷重を受けるハウジング、剛性が必要な薄肉のハウジングに向いています。6063は複雑な形状に押し出しやすく、熱伝導率も良いため、フィン付き冷却形材に向いています。