Guides / Coûts
Carters de moteur filés en 6063 et 6082 : quand un profilé l’emporte sur la barre
Rédigé par l’équipe qui lit votre demande de prixPublié le Comment nous rédigeons ces guides
Un carter de moteur rond taillé dans de la barre d’aluminium pleine transforme la majeure partie de la barre en copeaux. Un carter qui part d’un tube filé ou d’un profilé à ailettes arrive proche de sa forme finale et n’exige que l’usinage des extrémités et des alésages. Cette seule différence change le coût matière, le temps de cycle et le délai, ce qui explique pourquoi les acheteurs de carters cylindriques demandent souvent si un profilé serait moins cher.
Ce guide compare les deux alliages de filage habituels, explique quand un profilé l’emporte sur la barre et montre ce que le plan et la demande de prix doivent porter pour un carter filé.
Ce que sont les carters filés
En filage, une billette d’aluminium chauffée est poussée à travers une filière profilée et ressort sous forme de long profilé à section constante. Le profilé est coupé à longueur, vieilli jusqu’à son état puis usiné.
Pour les moteurs, les formes courantes sont :
- Le tube rond simple, usiné en carter avec extrémités alésées et extérieur fini.
- Le profilé à ailettes, avec des ailettes de refroidissement à l’extérieur et un alésage rond à l’intérieur, utilisé sur les moteurs refroidis par air.
- Le profilé carré ou rectangulaire, courant pour les servomoteurs et les petits moteurs industriels, avec un alésage rond à l’intérieur et des faces de fixation planes.
- Le profilé creux à canaux, utilisé pour faire circuler un fluide de refroidissement dans la paroi.
La même forme court sur toute la longueur, le profilé convient donc aux carters longs dans une direction et de section simple. Les brides, flasques et éléments de fixation sont usinés ou ajoutés en pièces séparées.
Comparaison du 6063 et du 6082
Les deux appartiennent à la série 6000, les alliages Al-Mg-Si, traitables thermiquement et très filés. Ils se comportent différemment à l’usage.
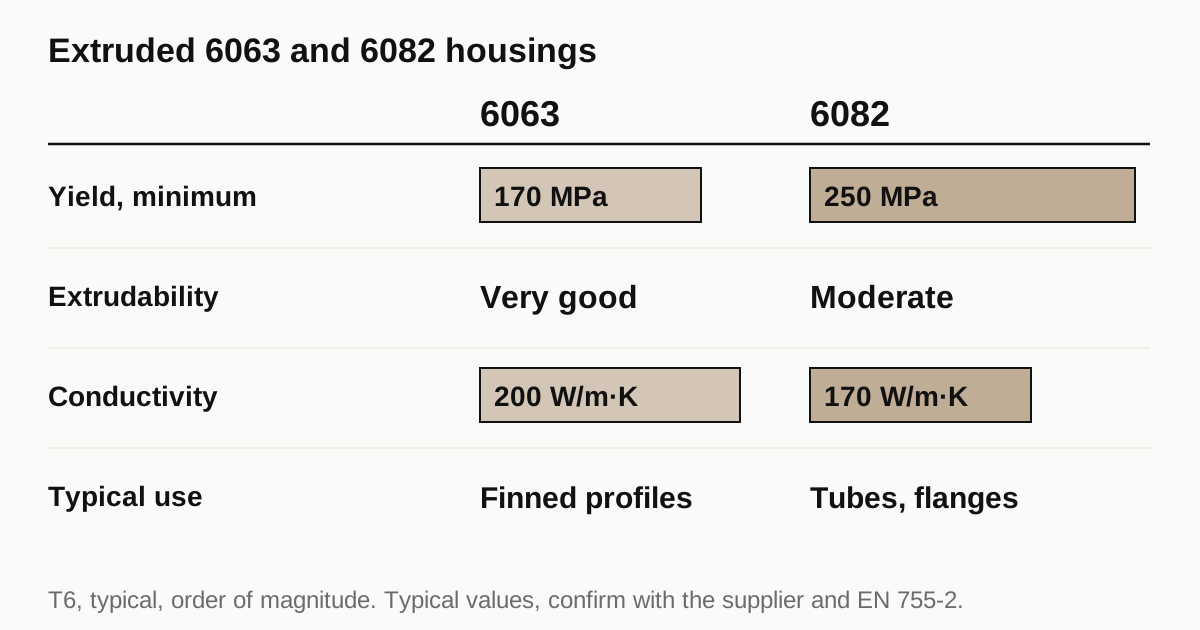
Le 6063 est le cheval de bataille du filage. Il s’écoule facilement dans la filière, donc il permet des profilés complexes à parois minces avec des ailettes fines. Il a un bon état de surface et s’anodise bien. C’est le moins résistant des deux.
Le 6082 est plus résistant et plus tenace. Il est plus difficile à pousser dans une filière, donc les formes très fines ou complexes coûtent plus cher ou ne sont pas réalisables. Il convient aux carters structurels, aux brides de fixation sous charge et aux sections qui demandent de la rigidité.
| Propriété (état T6, typique) | 6063 | 6082 |
|---|---|---|
| Limite d’élasticité minimale, ordre de grandeur | Environ 170 MPa | Environ 250 MPa |
| Aptitude au filage en formes complexes | Très bonne | Moyenne |
| Conductivité thermique | Environ 200 W/m.K | Environ 170 W/m.K |
| Aspect après anodisation | Net, brillant | Bon, légèrement plus sombre |
| Usage typique dans les carters de moteur | Profilés de refroidissement à ailettes | Tubes structurels, sections de fixation |
Les valeurs sont des chiffres typiques qui varient avec l’épaisseur de paroi, l’état et la norme utilisée. Les minimums de résistance viennent de normes comme l’EN 755-2, à consulter pour la section exacte. Ne traitez pas ce tableau comme une spécification.
Ce qu’un profilé économise
Comparons un carter de 120 mm de diamètre avec un alésage de 90 mm, taillé dans de la barre pleine ou dans un tube.
- La matière. La voie barre transforme tout le cœur en copeaux. La voie tube conserve la paroi et perd peu.
- Le temps d’ébauche. Évider un gros cœur prend du temps. Un tube démarre avec l’alésage presque fait.
- L’usure d’outil. Moins de métal à enlever, c’est moins d’usure.
- Le délai. Le tube standard est disponible en stock. Un profilé sur mesure attend la filière.
L’économie augmente avec la taille de l’alésage, la longueur de la pièce et la quantité commandée.
Ce qu’un profilé coûte
- Le coût de la filière. Un profilé sur mesure exige une filière. La filière est un coût unique et un poste de délai, souvent plusieurs semaines pour le premier profilé.
- La commande minimale. Les fileurs imposent un poids ou une longueur minimum par passe de presse. Les petites commandes paient un supplément de réglage ou font du stock.
- La tolérance brute de filage. Le profilé sort dans les tolérances dimensionnelles de la norme de filage, plus larges que celles d’une pièce usinée. Le carter doit laisser de la surépaisseur d’usinage sur les surfaces importantes.
- Rectitude et vrillage. Un long profilé peut se courber ou se vriller légèrement. L’atelier le redresse ou laisse assez de matière pour le détourer.
- Cordons de soudure dans les formes creuses. Une filière à pont joint le métal à l’intérieur de la filière, laissant des cordons longitudinaux. Pour un canal de refroidissement, demandez au fileur comment les cordons sont maîtrisés et contrôlés.
La barre quand elle est le bon choix
La barre gagne dans plusieurs cas.
- Petits volumes. Sous quelques dizaines de pièces, le coût de la filière ne s’amortit pas.
- Formes qui ne conviennent pas à une section constante. Un carter aux éléments différents sur sa longueur est peu pratique à filer.
- Prototypes rapides. La barre est disponible le jour même, et une filière demande des semaines.
- Stabilité maximale. Certaines conceptions valorisent la structure de grain uniforme et l’état de contraintes d’une barre laminée ou forgée.
Le guide sur les carters prototypes dans de la barre traite du cas où la barre sert à valider une conception avant la réalisation de l’outillage.
Usiner un carter filé
Un profilé filé est facile à usiner, avec quelques points de vigilance.
- Contraintes résiduelles. Le filage et la trempe laissent des contraintes dans le profilé. Des coupes importantes d’un seul côté peuvent courber la pièce. Les ateliers usinent les deux côtés de façon équilibrée et peuvent ébaucher, laisser reposer puis finir.
- Sommets d’ailettes fins. Les ailettes peuvent vibrer. Le montage doit les soutenir, sinon les bords d’ailettes restent bruts de filage.
- Variation d’épaisseur de paroi. La position de l’alésage est usinée, mais l’épaisseur de paroi autour suit le profilé. Si la paroi est mince d’un côté, l’alésage peut déboucher ; vérifiez donc la section par rapport à la taille de l’alésage.
- Faces d’extrémité. Dresser les deux extrémités dans la même prise de pièce les garde parallèles et perpendiculaires à l’alésage.
Le guide associé sur l’usinage des carters à parois minces traite plus en détail du serrage et de la relaxation.
Besoin d’un devis pour cette pièce ? Demander un devis pour votre pièce de moteur
Les états et leurs conséquences pour l’usinage
Le nom d’un alliage seul ne dit pas comment le métal se comporte. L’état, si.
T5 signifie que le profilé a été refroidi après filage et vieilli artificiellement, sans mise en solution séparée. Il est courant pour le 6063 et donne une résistance modérée avec une bonne stabilité de surface et dimensionnelle.
T6 signifie que le profilé a subi une mise en solution, une trempe et un vieillissement, ce qui donne une résistance plus élevée. C’est l’état habituel du 6082 et souvent spécifié pour le 6063 lorsque la résistance supérieure aide.
Trempe et déformation. La trempe qui produit le T6 peut courber les profilés longs et minces. Un profilé redressé après la trempe garde les contraintes du redressage. Les ateliers savent qu’un profilé étiré et vieilli est plat et stable, alors qu’un profilé courbé et pressé peut bouger quand on enlève de la matière.
Pour un acheteur, la leçon pratique est d’indiquer l’état sur le plan, pas seulement l’alliage, et de demander à l’atelier si le profilé qu’il chiffre est étiré et redressé. Un changement d’état après l’offre modifie à la fois la résistance et le comportement à l’usinage.
Finition d’un carter filé
Le 6063 filé s’anodise bien, ce qui explique qu’il domine les carters visibles. La surface est nette et la finition uniforme sur la longueur. Le 6082 s’anodise de façon acceptable, avec une teinte légèrement plus sombre, ce qui ne compte que si l’aspect est une exigence.
Lorsqu’un carter est peint ou laqué en poudre à la place, la surface filée demande d’abord une étape de nettoyage et de conversion. Les pieds d’ailettes retiennent le revêtement de façon inégale, si bien que l’épaisseur de revêtement à la base de l’ailette peut différer de celle du sommet. Si la performance thermique compte, notez qu’un revêtement épais sur les ailettes réduit légèrement le transfert de chaleur. Le guide des revêtements pour carters de moteur en aluminium compare les finitions.
Les surfaces usinées d’un carter anodisé sont une question à part. Les alésages et les faces de fixation sont normalement usinés après le filage et avant l’anodisation, avec masquage si la finition ne doit pas les recouvrir. Le plan doit dire quelles surfaces sont anodisées et lesquelles restent nues, car l’anodisation ajoute quelques micromètres d’épaisseur à tout ce qu’elle recouvre.
Questions à poser au fileur ou à l’atelier
- Quel alliage et quel état sont disponibles avec un délai court ?
- Existe-t-il un profilé standard proche du plan qui évite une nouvelle filière ?
- Quel est le minimum de passe, et que devient le stock restant ?
- Comment la rectitude et le vrillage sont-ils maîtrisés sur la longueur dont j’ai besoin ?
- Pour les profilés creux, comment les cordons de soudure sont-ils réalisés et contrôlés ?
- Quelle surépaisseur l’atelier laisse-t-il pour l’usinage de l’extérieur ?
Les réponses rendent les deux voies comparables, et elles sont plus utiles que n’importe quel prix isolé. Un atelier qui travaille régulièrement avec des carters filés a une réponse standard à chacune.
Méthode de comparaison des coûts
Demandez deux offres dans une même demande de prix : une pour la voie filée et une pour la barre. Demandez pour chacune :
- Matière et forme : tube, profilé ou barre, avec alliage et état.
- Coût d’outillage et propriétaire de la filière.
- Quantité minimale de commande du profilé.
- Temps d’usinage et éventuelle étape de détensionnement.
- Prix à trois quantités, par exemple 50, 500 et 2,000.
La quantité de croisement est celle où la voie profilé devient moins chère au total. Elle est différente pour chaque géométrie, appuyez-vous donc sur les offres des ateliers et non sur une règle empirique. Le guide des coûts traite des autres facteurs.
Liste de vérification avant d’envoyer la demande de prix
- Indiquez l’alliage et l’état du carter, avec la norme.
- Fournissez le plan du profilé ou une référence au profilé standard.
- Indiquez les exigences d’alésage et de finition extérieure après usinage.
- Montrez l’épaisseur de paroi au point le plus mince.
- Indiquez le volume annuel et la taille de commande.
- Demandez les prix profilé et barre dans la même demande de prix.
Quand le plan est prêt, envoyez la demande de prix et nous chiffrons les pièces finies et confions la fabrication à un atelier partenaire qui usine des carters de moteur. Les réponses arrivent sous 24 heures ouvrées.
Normes et références
- Extrusion, overview of the process, dies and profile types. Contexte sur les filières pleines, creuses et à pont.
- Aluminium alloy, overview of the 6xxx series and tempers. Comment le 6063 et le 6082 se situent dans la famille Al-Mg-Si.
- EN 755-2, Aluminium and aluminium alloys, extruded rod/bar, tube and profiles, mechanical properties. La norme qui fixe la résistance minimale selon l’alliage, l’état et l’épaisseur de paroi. Vérifiez l’édition en vigueur.
- EN 755-9, Extruded profiles, tolerances on dimensions and form. Limites dimensionnelles d’un profilé brut de filage, qui déterminent la surépaisseur d’usinage nécessaire.
Les chiffres de cette page sont des plages typiques tirées des normes ci-dessus et de la pratique ordinaire des ateliers. Ils ne constituent pas une spécification pour votre pièce. L’atelier partenaire qui chiffre votre pièce confirme ce qu’il peut tenir sur votre géométrie.
Questions fréquentes
Un carter filé est-il toujours moins cher qu’un carter taillé dans de la barre ?
Pas toujours. Un profilé économise de la matière et du temps d’usinage, mais la filière représente un coût unique et le fournisseur impose une commande minimale. Pour de petites séries, le coût de la filière peut dépasser l’économie. Le point de croisement dépend de la géométrie et de la quantité, donc demandez les prix des deux voies dans une même demande de prix.
Un profilé peut-il intégrer une chemise d’eau ?
Un profilé creux peut comporter des canaux, réalisés avec une filière à pont qui ressoude le métal à l’intérieur de la filière. Les cordons de soudure demandent de l’attention pour un usage sous pression. Beaucoup de conceptions usinent plutôt une gorge et ajoutent un couvercle ou un manchon pour former la chemise.
Pourquoi un concepteur choisirait-il le 6082 plutôt que le 6063 ?
Le 6082 est plus résistant. Il convient aux carters qui supportent une charge structurelle, des efforts de fixation ou qui ont des parois minces nécessitant de la rigidité. Le 6063 se file plus facilement en formes complexes et a une meilleure conductivité thermique, ce qui favorise les profilés de refroidissement à ailettes.
Besoin d’un devis pour cette pièce ?
Envoyez le plan. Nous chiffrons les pièces finies, confions le travail à un atelier partenaire et répondons sous 24 heures ouvrées.
Demander un devis pour votre pièce de moteur