Poradniki / Poradnik dla kupujących
Przewodność Cieplna Stopów Aluminium i Jej Znaczenie dla Chłodzenia Obudowy Silnika
Autor zespół, który czyta Państwa zapytanie ofertoweOpublikowano Jak piszemy te poradniki
Silnik zamienia część mocy wejściowej w ciepło, głównie w uzwojeniach i rdzeniu stojana. To ciepło musi dotrzeć do powietrza zewnętrznego lub chłodziwa, a w wielu silnikach aluminiowa obudowa niesie je na ostatnim odcinku. Aluminium wybiera się częściowo właśnie z tego powodu. Stopy nie przewodzą jednakowo, więc kupujący proszony o wybór lub akceptację stopu może zastanawiać się, jak wiele ten wybór znaczy.
Ten poradnik podaje typowe wartości przewodności, pokazuje prostym rachunkiem, gdzie stop ma znaczenie, a gdzie nie, i opisuje, co zapisać na rysunku.
Typowe wartości według stopu
Przewodność cieplna, oznaczana k, to ciepło przepływające przez jednostkę materiału na każdy stopień różnicy temperatur. Im wyższa, tym lepiej odprowadza ciepło.
| Materiał | Typowa przewodność cieplna w pobliżu temperatury pokojowej |
|---|---|
| Czyste aluminium, 1050 | Około 230 W/m.K |
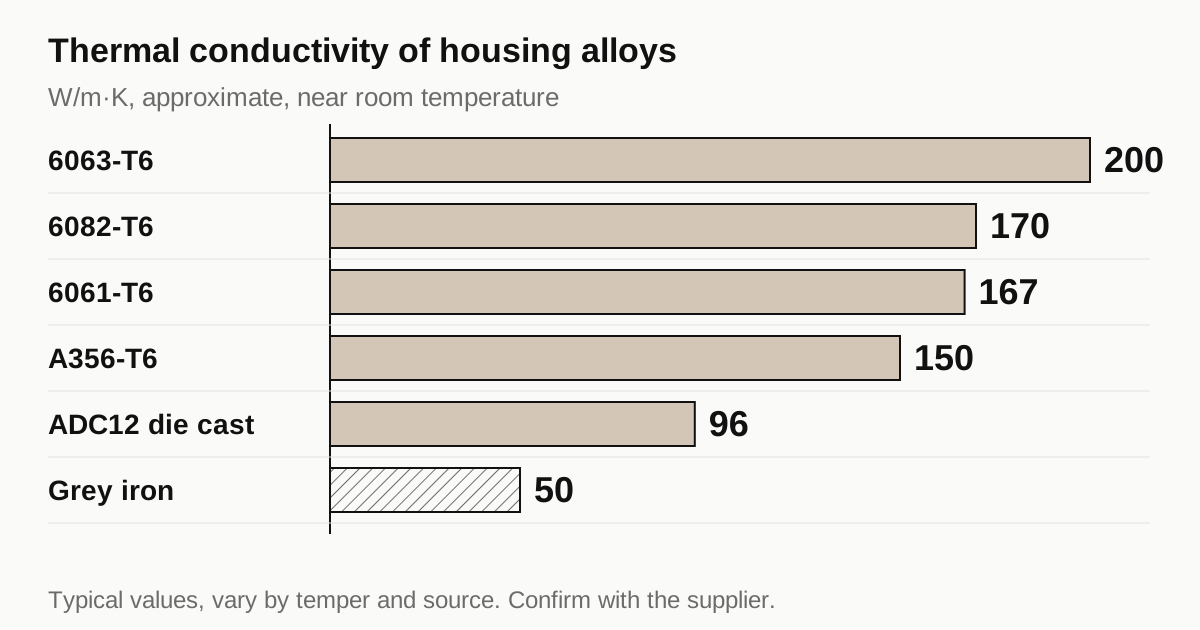
| Wyciskany 6063-T6 | Około 200 W/m.K |
| 6082-T6 | Około 170 W/m.K |
| 6061-T6 | Około 167 W/m.K |
| Odlew A356-T6 | Około 150 W/m.K |
| ADC12 / A380 odlewany ciśnieniowo | Około 95 do 100 W/m.K |
| Żeliwo szare | Około 45 do 55 W/m.K |
| Stal węglowa, 4140 | Około 42 W/m.K |
To typowe wartości z opublikowanych poradników. Dane różnią się między źródłami, stanami i temperaturą, a niektóre wartości dla stopów w literaturze podawane są jako zakresy. Jeśli konstrukcja zależy od liczby, proszę poprosić dostawcę o certyfikat lub kartę danych.
Wzór jest czytelny. Aluminium do obróbki plastycznej przewodzi najlepiej, a stopy odlewnicze tracą część przewodności, bo zawartość krzemu i miedzi rozprasza nośniki ciepła. Stopy odlewane ciśnieniowo leżą blisko połowy wartości 6063. Wszystkie stopy aluminium nadal znacznie przewyższają żelazo i stal, co tłumaczy, dlaczego obudowy aluminiowe pracują chłodniej przy tym samym rozmiarze.
Którędy idzie ciepło
Droga ciepła od uzwojenia na zewnątrz przebiega przez kilka warstw połączonych szeregowo.
- Od uzwojenia do rdzenia stojana, przez izolację i wykładzinę żłobka.
- Od rdzenia stojana do otworu obudowy, przez styk między blachami a obudową.
- Przez ściankę obudowy.
- Od powierzchni zewnętrznej do chłodziwa lub powietrza, przez cienką warstwę graniczną.
Każdy krok dodaje opór cieplny, a całkowity przyrost temperatury jest ich sumą. Przewodność stopu wpływa tylko na krok 3.
Obliczone porównanie
Opór cieplny płaskiej ścianki na jednostkę powierzchni to grubość ścianki podzielona przez przewodność, R = t / k. Dla ścianki 5 mm:
| Stop | k | Opór ścianki, m2.K/W |
|---|---|---|
| 6063-T6 | 200 | 0.000025 |
| 6061-T6 | 167 | 0.000030 |
| A356-T6 | 150 | 0.000033 |
| ADC12 | 96 | 0.000052 |
Teraz proszę porównać z warstwą graniczną na zewnątrz. Opór to 1 / h, gdzie h jest współczynnikiem przejmowania ciepła. Typowe wartości rzędu wielkości to:
- Płaszcz wodny lub wodno-glikolowy: h od około 1,000 do 5,000 W/m2.K, więc opór około 0.0002 do 0.001 m2.K/W.
- Powietrze nieruchome lub nadmuchiwane wentylatorem przez żebra: h od około 10 do 50 W/m2.K, więc opór około 0.02 do 0.1 m2.K/W.
Te wartości h to rzędy wielkości dla orientacji. Rzeczywiste wartości zależą od przepływu, geometrii i płynu.
Wynik jest użyteczną lekcją. Nawet dla płaszcza wodnego opór ścianki ADC12 równy 0.000052 jest mały wobec warstwy granicznej 0.0002 do 0.001. Wybór stopu zmienia opór ścianki dwukrotnie, ale ścianka to tylko skromna część całości. Dla obudowy z żebrami chłodzonej powietrzem opór ścianki jest prawie pomijalny wobec warstwy powietrza.
Dlatego zmiana z ADC12 na 6063 rzadko mocno zmienia temperaturę silnika. Prawdziwe zyski leżą w pozostałych trzech krokach.
Przykład spadku temperatury
Proszę wziąć obudowę z płaszczem wodnym, która musi odprowadzać ciepło o gęstości strumienia 20,000 W na metr kwadratowy ścianki płaszcza. Ta liczba to ilustracja, a nie wartość projektowa. Spadek temperatury na każdej warstwie to strumień pomnożony przez opór warstwy.
| Warstwa | Opór, m2.K/W | Spadek temperatury przy 20,000 W/m2 |
|---|---|---|
| Ścianka, 5 mm ADC12 | 0.000052 | Około 1.0 K |
| Ścianka, 5 mm 6063-T6 | 0.000025 | Około 0.5 K |
| Warstwa graniczna wody przy h = 2,000 | 0.0005 | Około 10 K |
| Szczelina styku, 0.02 mm powietrza | Około 0.0008 | Około 16 K |
Wiersz styku zakłada powietrze o około 0.025 W/m.K na 0.02 mm. Chodzi o rząd wielkości liczby, a nie jej precyzję. Cienka szczelina powietrzna między stojanem a obudową może kosztować więcej temperatury niż cały wybór stopu. Zamknięcie szczeliny poprzez prawidłowe pasowanie skurczowe lub pastę termiczną może zrobić więcej dla temperatury silnika niż jakakolwiek zmiana stopu.
Przykład pokazuje też, dlaczego konstruktorzy czasem idą w drugą stronę i akceptują tańszy stop. Zmiana z 6063 na ADC12 dodaje w tym przypadku około pół kelwina, a odlew ciśnieniowy jest w serii znacznie tańszy na sztukę niż obrabiana wytłoczka. Konstruktor waży niewielką karę temperaturową wobec dużej oszczędności kosztów.
Opór styku w otworze
Styk między pakietem blach stojana a otworem obudowy to najmniej przewidywalna część drogi. Ciepło musi przejść przez mikroskopijne punkty styku między dwiema szorstkimi powierzchniami, a szczeliny wypełnia powietrze.
Co poprawia styk:
- Prawidłowy, okrągły otwór dopasowany do średnicy zewnętrznej stojana na całej długości.
- Kontrolowany wcisk, który dociska powierzchnie.
- Umiarkowana chropowatość. Zbyt szorstka zostawia puste przestrzenie. Bardzo gładki otwór może się ślizgać, jak opisuje poradnik o pasowaniu skurczowym.
- Związki termiczne lub zalewanie w konstrukcjach z pasowaniem luźnym.
Co szkodzi stykowi:
- Otwór stożkowy lub owalny.
- Zadziory i wióry pozostawione w otworze przed wsunięciem stojana.
- Powłoka pozostawiona w otworze przez pomyłkę.
Dla kupującego to praktyczny powód, aby okrągłość i czystość otworu traktować jako wymagania cieplne, a nie tylko mechaniczne.
Potrzebują Państwo wyceny tej części? Zapytaj o wycenę części silnika
Stopy odlewnicze i do obróbki plastycznej
Wybór między materiałem odlewanym a obrabianym plastycznie wynika zwykle z kosztu i kształtu, a przewodność idzie za tym.
Stopy do obróbki plastycznej i wyciskane jak 6063 i 6061 przewodzą najlepiej. Pasują do prostych kształtów: rur, profili z żebrami i obrabianych kęsów.
Stopy odlewane grawitacyjnie i niskociśnieniowo jak A356 przewodzą nieco gorzej i pasują do prac średnioseryjnych o złożonych kształtach.
Stopy odlewane ciśnieniowo wysokociśnieniowo jak ADC12 i A380 przewodzą najgorzej. Pozwalają na cienkie ścianki, żebra i zintegrowane elementy w jednym strzale, przy najniższym koszcie na sztukę w serii.
Karę cieplną stopu odlewniczego mogą zrównoważyć cechy, które umożliwia odlew, takie jak większa powierzchnia żeber lub kształt płaszcza niemożliwy do obróbki. Ocena stopu wyłącznie po przewodności to pomija.
Skąd biorą się wartości przewodności
Opublikowane wartości pochodzą z metod laser flash, porównania stanu ustalonego lub pomiarów przewodności elektrycznej, bo w metalach przewodność elektryczna i cieplna są powiązane. Różne metody i różne próbki dają różne liczby, a stany je przesuwają. Dwa poradniki mogą podawać wartości różniące się o dziesięć procent dla tego samego stopu.
Jeśli konstrukcja zależy od wartości przewodności, proszę poprosić dostawcę materiału o zmierzoną wartość dla partii, z metodą. W przeciwnym razie użyć wartości z poradnika jako oszacowania i zachować margines. Poradnik o obróbce obudów i wałów wyjaśnia, jak rysunki zwykle określają materiał.
Co ma większe znaczenie niż stop
Styk stojana z obudową. Pasowanie skurczowe z czystym, okrągłym otworem daje dobry kontakt cieplny. Luźne lub owalne pasowanie zostawia szczeliny powietrzne, a powietrze to izolator. Rozmiar i okrągłość otworu określają kontakt. Poradnik o pasowaniu skurczowym i okrągłości wyjaśnia, jak obrobiony otwór na to wpływa.
Powierzchnia i konstrukcja żeber. W silniku chłodzonym powietrzem większa powierzchnia żeber i lepszy przepływ powietrza zmniejszają opór warstwy granicznej, który jest składnikiem dominującym.
Geometria płaszcza i przepływ chłodziwa. Dobrze zaprojektowany płaszcz z przepływem turbulentnym i bez martwych stref obniża opór warstwy granicznej. Płaszcz z martwymi narożami marnuje powierzchnię.
Grubość ścianki. Zmniejszenie ścianki o połowę zmniejsza o połowę jej opór, co w niektórych przypadkach pomaga bardziej niż zmiana stopu. Cienkie ścianki kosztują więcej w obróbce, jak wyjaśnia poradnik o cienkich ściankach.
Powłoki. Gruba powłoka na obudowie z żebrami dodaje opór na powierzchni. Poradnik o powłokach porównuje typowe grubości.
Kiedy stop naprawdę ma znaczenie
Wybór stopu jest ważniejszy w kilku przypadkach.
- Silniki o wysokiej gęstości mocy, gdzie liczy się każdy stopień, takie jak silniki trakcyjne.
- Grube przekroje, takie jak duża odlewana tarcza lub gruby kołnierz montażowy, który niesie ciepło daleko.
- Lokalne gorące punkty, gdzie ciepło musi rozejść się po płycie, zanim dotrze do chłodziwa. Rozchodzenie zależy od przewodności razy grubość.
- Konstrukcje lekkie, gdzie cienka ścianka ze stopu o wysokiej przewodności zastępuje grubą ze stopu gorszego.
W tych przypadkach konstruktor prowadzi model cieplny i na jego podstawie wybiera stop. Kupujący nie powinien zmieniać stopu na etapie zapytania RFQ bez zgody konstruktora.
Co zapisać na rysunku
- Stop i stan, z normą, a nie tylko “aluminium”.
- Ewentualną minimalną przewodność cieplną, tylko jeśli konstrukcja naprawdę od niej zależy, z metodą badania.
- Rozmiar otworu, okrągłość i chropowatość na styku ze stojanem.
- Minimalną grubość ścianki po obróbce.
- Powłokę lub wykończenie na powierzchniach chłodzących.
Lista kontrolna przed wysłaniem zapytania RFQ
- Podać stop i stan z normą.
- Oznaczyć powierzchnie przenoszące ciepło, takie jak otwór i powierzchnie chłodzące.
- Podać granice otworu i okrągłość na styku ze stojanem.
- Podać minimalną grubość ścianki.
- Napisać, czy obudowa jest odlewana, wyciskana, czy obrabiana z pręta, bo droga określa dostępne stopy.
Gdy rysunek jest gotowy, proszę wysłać zapytanie RFQ, a my wyceniamy gotowe części i zlecamy produkcję zakładowi partnerskiemu, który obrabia obudowy silników. Odpowiedź przychodzi w ciągu 24 godzin roboczych.
Normy i odniesienia
- Thermal conductivity, overview with values for common materials. Zakresy referencyjne dla aluminium, żelaza i stali. Wartości dla stopów zależą od stanu i źródła.
- Aluminium alloy, overview of wrought and cast families. Dlaczego stopy odlewnicze z większą ilością krzemu przewodzą gorzej niż stopy do obróbki plastycznej.
- Die casting, overview of the process and typical alloys. Tło dotyczące stopów używanych do odlewanych obudów.
- ASM Handbook, Volume 2: Properties and Selection of Nonferrous Alloys and Special-Purpose Materials. Standardowe źródło właściwości cieplnych stopów. Wartości różnią się między wydaniami i stanami.
Liczby na tej stronie to typowe zakresy oparte na wymienionych normach i zwykłej praktyce zakładów. Nie stanowią specyfikacji dla Państwa części. Zakład partnerski, który wycenia Państwa część, potwierdza, co może utrzymać na Państwa geometrii.
Najczęstsze pytania
Który stop aluminium najlepiej przewodzi ciepło w obudowie silnika?
Wśród popularnych stopów najlepiej przewodzą stopy do obróbki plastycznej serii 6000, takie jak 6063, stopy odlewnicze jak A356 mają niższą przewodność, a ciśnieniowo odlewane ADC12 lub A380 najniższą. Różnica jest realna, ale dla większości obudów to niewielka część całej drogi cieplnej.
Czy powinienem zmienić stop, aby silnik pracował chłodniej?
Dopiero po sprawdzeniu, gdzie faktycznie leży spadek temperatury. W większości silników największe spadki są na styku stojana z obudową i na powierzchni chłodzenia, a nie w ściance obudowy. Zmiana stopu pomaga mniej niż poprawa pasowania stojana lub przepływu chłodziwa.
Czy stany obróbki cieplnej zmieniają przewodność?
Tak. Stany po obróbce cieplnej zmieniają przewodność, zwykle obniżając ją w porównaniu ze stanem wyżarzonym, bo pierwiastki stopowe w roztworze rozpraszają nośniki ciepła. Zmiana jest umiarkowana, a karty danych podają wartości dla każdego stanu.
Potrzebują Państwo wyceny tej części?
Proszę wysłać rysunek. Wyceniamy gotowe części, zlecamy pracę zakładowi partnerskiemu i odpowiadamy w ciągu 24 godzin roboczych.
Zapytaj o wycenę części silnika