ガイド / 発注者向けガイド
アルミニウム合金の熱伝導率と、モーターハウジングの冷却への影響
執筆 見積依頼を読むチーム公開日 記事の書き方
モーターは入力電力の一部を熱に変えます。主に巻線とステータコアで発生します。その熱は外気か冷却液に届かなければならず、多くのモーターでは、最後の区間をアルミニウムのハウジングが運びます。アルミニウムが選ばれる理由の1つがこれです。合金によって熱の伝わり方は同じではないため、合金の選択や承認を求められた発注者は、その選択がどれだけ重要かを気にするかもしれません。
このガイドは、典型的な熱伝導率の値を挙げ、簡単な計算で合金が効く場面と効かない場面を示し、図面に何を書くべきかを説明します。
合金ごとの典型的な値
熱伝導率はkと書き、1度の温度差あたり、単位量の材料を通って流れる熱です。熱を外に逃がすには、高いほど有利です。
| 材料 | 室温付近での典型的な熱伝導率 |
|---|---|
| 純アルミニウム、1050 | 約230 W/m.K |
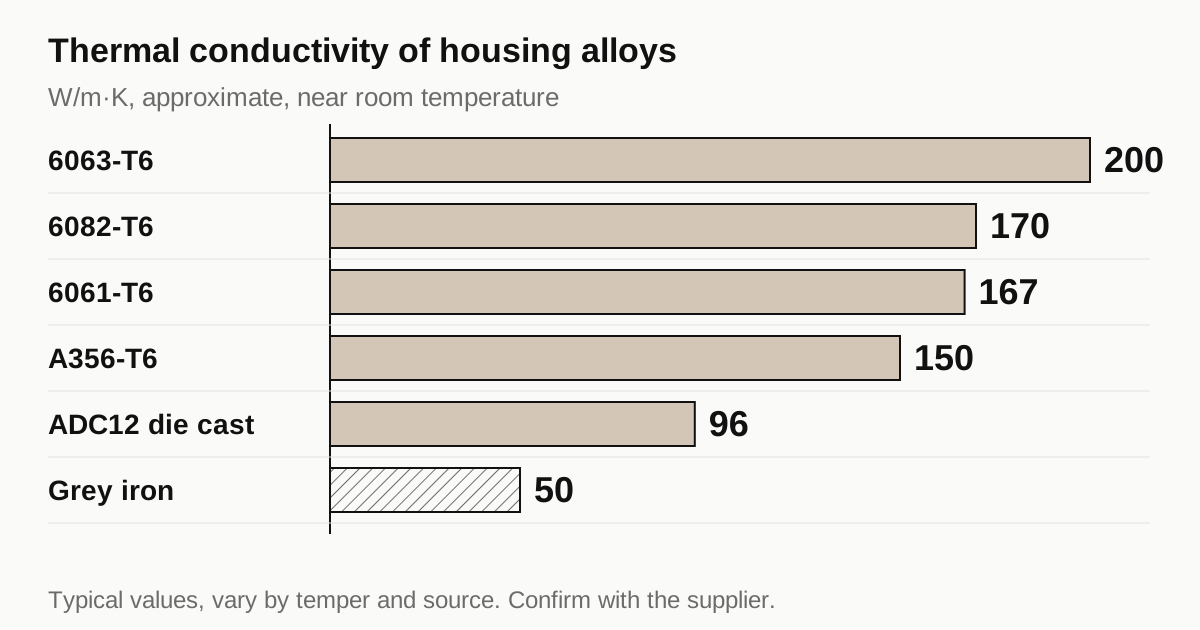
| 6063-T6 押出材 | 約200 W/m.K |
| 6082-T6 | 約170 W/m.K |
| 6061-T6 | 約167 W/m.K |
| A356-T6 鋳造 | 約150 W/m.K |
| ADC12 / A380 ダイカスト | 約95〜100 W/m.K |
| ねずみ鋳鉄 | 約45〜55 W/m.K |
| 炭素鋼、4140 | 約42 W/m.K |
これらは、公表されたハンドブックの典型的な値です。データは出典、調質、温度によって異なり、文献によっては、合金の値が範囲で示されているものもあります。設計がある数値に依存する場合は、供給元に証明書またはデータシートを求めてください。
傾向は明確です。展伸材のアルミニウムが最もよく伝え、鋳造用合金は、シリコンと銅の含有量が熱の担い手を散乱させるため、熱伝導率の一部を失います。ダイカスト合金は6063の約半分です。それでも、すべてのアルミニウム合金は、鉄と鋼を大きく上回っており、同じサイズでアルミニウムのハウジングのほうが冷えて動く理由がそこにあります。
熱の行き先
巻線から外部への熱経路は、直列のいくつかの層を通ります。
- 巻線からステータコアへ。 絶縁とスロットライナーを通ります。
- ステータコアからハウジングのボアへ。 積層鋼板とハウジングの接触面を横切ります。
- ハウジングの壁を通る。
- 外面から冷却液または空気へ。 薄い境界層を通ります。
それぞれの段階が熱抵抗を加え、全体の温度上昇はその合計です。合金の熱伝導率が影響するのは、3番目の段階だけです。
計算による比較
平らな壁の単位面積あたりの熱抵抗は、壁の厚さを熱伝導率で割った値で、R = t / kです。壁厚5 mmの場合は次のとおりです。
| 合金 | k | 壁の熱抵抗、m2.K/W |
|---|---|---|
| 6063-T6 | 200 | 0.000025 |
| 6061-T6 | 167 | 0.000030 |
| A356-T6 | 150 | 0.000033 |
| ADC12 | 96 | 0.000052 |
次に、外側の境界層と比べます。抵抗は1 / hで、hは熱伝達率です。桁数としての典型的な値は次のとおりです。
- 水または水とグリコールのジャケット: hは約1,000〜5,000 W/m2.Kで、抵抗は約0.0002〜0.001 m2.K/Wです。
- 静止した空気、またはフィンにファンで当てた空気: hは約10〜50 W/m2.Kで、抵抗は約0.02〜0.1 m2.K/Wです。
これらのhの値は、見当をつけるための桁数です。実際の値は、流れ、形状、流体によって異なります。
結果は有益な教訓になります。水ジャケットの場合でも、ADC12の壁の抵抗0.000052は、境界層の0.0002〜0.001に比べれば小さいものです。合金の選択で壁の抵抗は2倍ほど動きますが、壁は全体のうちのわずかな部分でしかありません。空冷のフィン付きハウジングでは、壁の抵抗は空気の膜に比べればほとんど無視できます。
ADC12から6063に変えても、モーターの温度があまり変わらないことが多いのは、そのためです。本当の改善は、ほかの3つの段階にあります。
温度降下の例
ジャケット壁の1平方メートルあたり20,000 Wの熱流束を取り除く必要がある、水ジャケット付きハウジングを考えます。この数字は説明用で、設計値ではありません。各層の温度降下は、熱流束に、その層の抵抗を掛けたものです。
| 層 | 抵抗、m2.K/W | 20,000 W/m2での温度降下 |
|---|---|---|
| 壁、5 mm ADC12 | 0.000052 | 約1.0 K |
| 壁、5 mm 6063-T6 | 0.000025 | 約0.5 K |
| 水の境界層、h = 2,000 | 0.0005 | 約10 K |
| 接触面のすきま、空気0.02 mm | 約0.0008 | 約16 K |
接触面の行は、0.02 mmにわたる、約0.025 W/m.Kの空気を使っています。重要なのは数字の大きさであり、精度ではありません。ステータとハウジングの間の薄い空気のすきまは、合金の選択全体よりも多くの温度を失わせることがあります。適切な焼きばめか熱伝導グリースですきまを埋めるほうが、どの合金変更よりモーターの温度に効く場合があります。
この例は、設計者が逆に、安い合金を受け入れることがある理由も示しています。この場合、6063からADC12に変えると、約0.5ケルビン増えるだけで、ダイカストは、数量が出れば切削加工した押出材よりも、1個あたりはるかに安くなります。設計者は、小さな温度の不利と、大きなコスト削減を比べます。
ボアでの接触抵抗
積層したステータとハウジングのボアの接触面は、熱経路の中で最も予測しにくい部分です。熱は、2つの粗い面の間の微小な接触点を横切らなければならず、すきまは空気で満たされています。
接触を改善するもの:
- 真円で、全長にわたってステータの外径に合う、正確なボア。
- 面を押し付ける、管理されたしめしろ。
- 適度な表面仕上げ。 粗すぎると空洞が残ります。非常に滑らかなボアは滑ることがあり、焼きばめのガイドで説明しています。
- すきまばめを使う設計での、熱伝導コンパウンドやポッティング。
接触を悪くするもの:
- テーパや楕円になったボア。
- ステータを入れる前にボアに残ったバリや切りくず。
- 誤ってボアに残った塗膜。
発注者にとっては、ボアの真円度と清浄度を、機械的な要件であると同時に、熱の要件としても扱う実用的な理由です。
この部品の見積が必要ですか。 モーター部品の見積を依頼する
鋳造合金と展伸材合金
鋳造材か展伸材かの選択は、通常、費用と形状で決まり、熱伝導率はそれに従います。
展伸材と押出合金の6063や6061は、最もよく伝えます。単純な形状に向いています。パイプ、フィン付き押出材、削り出しの角材です。
重力鋳造と低圧鋳造の合金のA356は、少し劣り、複雑な形状の中量産に向きます。
高圧ダイカスト合金のADC12とA380は、最も熱を伝えません。薄肉、フィン、一体化した特徴を1ショットで成形でき、量産では1個あたりの費用が最も低くなります。
鋳造合金の熱的な不利は、鋳物でしか作れない特徴、たとえばフィン面積を広げたり、切削では不可能なジャケットの形状にしたりすることで、相殺できます。熱伝導率だけで合金を判断すると、それが見落とされます。
熱伝導率の数値の出どころ
公表されている値は、レーザーフラッシュ法、定常比較法、電気伝導率の試験から得られています。金属では電気伝導率と熱伝導率が関連しているからです。方法や試料が違えば数値も違い、調質でも変わります。2冊のハンドブックが、同じ合金に対して10パーセント異なる値を載せていることもあります。
設計が熱伝導率の値に依存する場合は、材料の供給元に、そのロットの測定値を、方法とともに求めてください。そうでなければ、ハンドブックの値を推定値として使い、余裕を持たせてください。ハウジングとシャフトの加工ガイドでは、図面で材質を通常どう記載するかを説明しています。
合金よりも重要なもの
ステータとハウジングの接触面。 清浄で真円のボアを持つ焼きばめは、良好な熱接触を作ります。緩い、または楕円のはめあいは、空気のすきまを残し、空気は断熱材です。ボアのサイズと真円度が接触を決めます。焼きばめと真円度のガイドでは、加工したボアがこれにどう影響するかを説明しています。
表面積とフィンの設計。 空冷モーターでは、フィン面積を増やし気流を改善すると、支配的な項である境界層の抵抗が減ります。
ジャケットの形状と冷却液の流れ。 乱流を作り、よどみのない設計のジャケットは、境界層の抵抗を減らします。行き止まりの角があるジャケットは、面積を無駄にします。
肉厚。 壁厚を半分にすると壁の抵抗も半分になり、場合によっては合金の変更よりも効果があります。薄肉ガイドで説明しているように、薄肉は加工の費用が高くなります。
コーティング。 フィン付きハウジングの厚い塗膜は、表面の抵抗を増やします。コーティングのガイドでは、典型的な厚さを比べています。
合金が重要になるとき
合金の選択がより重要になる場面がいくつかあります。
- 1度が重要な、高出力密度のモーター。 トラクションモーターなどです。
- 厚い断面。 大型の鋳造エンドシールドや、熱を遠くまで運ぶ厚い取付フランジなどです。
- 局所的なホットスポット。 熱が冷却液に届く前に、板の中で広がる必要がある場合です。広がりは、熱伝導率に厚さを掛けたもので決まります。
- 軽量設計。 熱伝導率の低い合金の厚い壁を、高熱伝導率の合金の薄い壁に置き換える場合です。
こうした場合、設計者が熱解析を行い、それに基づいて合金を選びます。発注者は、設計者の承認なしに、見積依頼の段階で合金を変えてはいけません。
図面に書くこと
- 合金と調質を、単に「アルミニウム」ではなく規格とともに。
- 設計が本当にそれに依存する場合に限り、最小熱伝導率を、試験方法とともに。
- ステータの接触面でのボアのサイズ、真円度、表面仕上げ。
- 加工後の最小肉厚。
- 冷却面のコーティングや仕上げ。
見積依頼を送る前のチェックリスト
- 合金と調質を、規格とともに記載する。
- 熱を運ぶ面、つまりボアと冷却面に印を付ける。
- ステータの接触面について、ボアの限界と真円度を示す。
- 最小肉厚を記載する。
- ハウジングが鋳造か、押出か、棒材からの削り出しかを書く。ルートによって、使える合金が決まるからです。
図面の準備ができたら、見積依頼を送ってください。完成部品の見積を出し、モーターハウジングを加工する協力加工会社に製作を発注します。ご返信は24営業時間以内です。
規格と参考文献
- Thermal conductivity, overview with values for common materials. アルミニウム、鉄、鋼の参考範囲。合金の値は調質や出典で変わります。
- Aluminium alloy, overview of wrought and cast families. シリコンの多い鋳造用合金が、展伸材より熱を伝えにくい理由。
- Die casting, overview of the process and typical alloys. 鋳造ハウジングに使われる合金の背景。
- ASM Handbook, Volume 2: Properties and Selection of Nonferrous Alloys and Special-Purpose Materials. 合金の熱特性の標準的な参考書。値は版や調質によって異なります。
このページの数値は、上記の規格と一般的な加工現場の実務から取った典型的な範囲です。お客様の部品の仕様ではありません。部品の価格を出す協力加工会社が、お客様の形状で何を保てるかを確認します。
よくあるご質問
モーターハウジングに最も熱を伝えるアルミニウム合金はどれですか。
一般的な合金の中では、6063などの6000系展伸材が最もよく伝え、A356などの鋳造合金はそれより低く、ダイカストのADC12やA380が最も低くなります。差は本物ですが、ほとんどのハウジングでは、熱経路全体のうちの小さな部分です。
モーターを冷やすために合金を変えるべきですか。
温度降下が実際にどこにあるかを確認してからにしてください。ほとんどのモーターで最も大きい降下は、ステータとハウジングの接触面と、冷却面にあり、ハウジングの壁の中ではありません。合金の変更は、ステータのはめあいの改善や冷却液の流れの改善より効果が小さくなります。
調質や熱処理で熱伝導率は変わりますか。
変わります。熱処理した調質は、固溶した合金元素が熱の担い手を散乱させるため、通常は焼なまし状態より熱伝導率が下がります。変化は穏やかで、データシートには調質ごとの値があります。