Guide / Guida per acquirenti
Conducibilità termica delle leghe di alluminio e raffreddamento della carcassa di un motore
A cura di il team che legge la sua richiesta di offertaPubblicato Come scriviamo queste guide
Un motore trasforma parte della potenza assorbita in calore, soprattutto negli avvolgimenti e nel nucleo dello statore. Quel calore deve raggiungere l’aria esterna o un refrigerante, e in molti motori la carcassa in alluminio lo porta nell’ultimo tratto. L’alluminio viene scelto in parte per questo motivo. Non tutte le leghe conducono allo stesso modo, quindi un acquirente a cui viene chiesto di scegliere o approvare una lega può chiedersi quanto conti questa scelta.
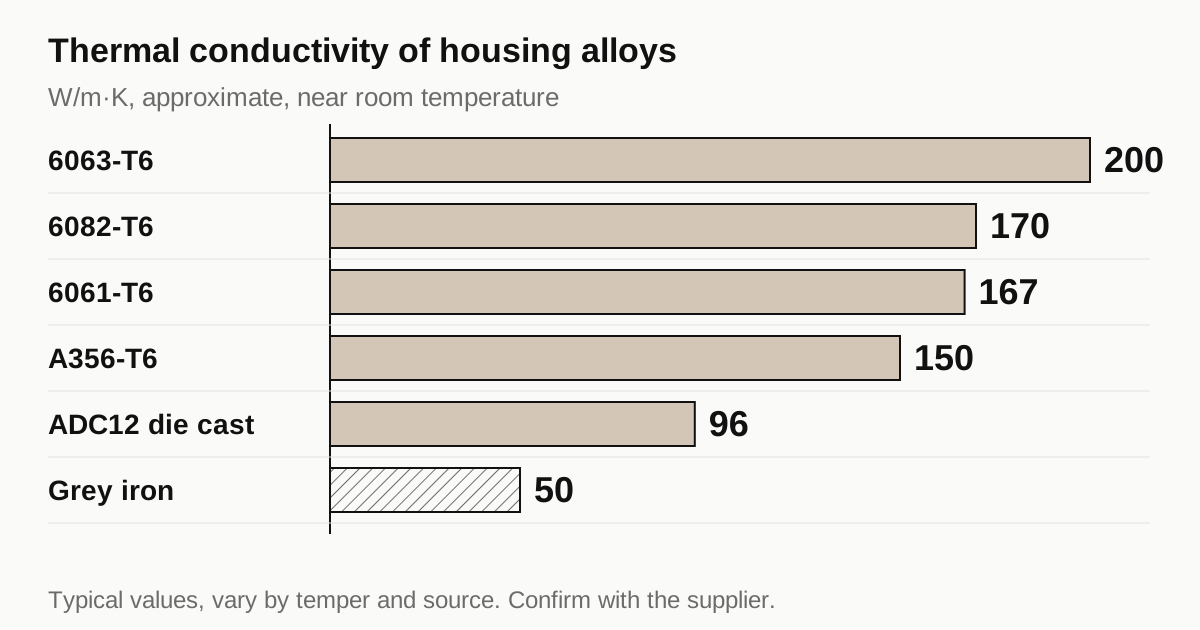
Questa guida elenca valori tipici di conducibilità, mostra con un semplice calcolo dove la lega conta e dove no, e descrive cosa scrivere su un disegno.
Valori tipici per lega
La conducibilità termica, indicata con k, è il calore che attraversa un’unità di materiale per ogni grado di differenza di temperatura. Più è alta, meglio si smaltisce il calore.
| Materiale | Conducibilità termica tipica vicino alla temperatura ambiente |
|---|---|
| Alluminio puro, 1050 | Circa 230 W/m.K |
| Estruso 6063-T6 | Circa 200 W/m.K |
| 6082-T6 | Circa 170 W/m.K |
| 6061-T6 | Circa 167 W/m.K |
| A356-T6 fuso | Circa 150 W/m.K |
| ADC12 / A380 pressofuso | Circa 95 a 100 W/m.K |
| Ghisa grigia | Circa 45 a 55 W/m.K |
| Acciaio al carbonio, 4140 | Circa 42 W/m.K |
Sono valori tipici tratti da manuali pubblicati. I dati differiscono tra fonti, stati e temperatura, e alcuni valori delle leghe in letteratura sono dati come intervalli. Chieda al fornitore un certificato o una scheda tecnica se un progetto dipende da una cifra.
Lo schema è chiaro. L’alluminio da lavorazione plastica conduce meglio, e le leghe da fonderia cedono un po’ di conducibilità perché il loro contenuto di silicio e rame disperde i portatori di calore. Le leghe pressofuse stanno vicino alla metà del valore della 6063. Tutte le leghe di alluminio battono comunque ghisa e acciaio con ampio margine, il che spiega perché le carcasse in alluminio lavorano più fredde a parità di dimensione.
Dove va il calore
Il percorso del calore da un avvolgimento verso l’esterno attraversa diversi strati in serie.
- Dall’avvolgimento al nucleo dello statore, attraverso l’isolamento e il rivestimento di cava.
- Dal nucleo dello statore al foro della carcassa, attraverso l’interfaccia tra lamierini e carcassa.
- Attraverso la parete della carcassa.
- Dalla superficie esterna al refrigerante o all’aria, attraverso un sottile strato limite.
Ogni passaggio aggiunge resistenza termica, e l’aumento totale di temperatura è la somma. La conducibilità della lega influisce solo sul passaggio 3.
Un confronto con i numeri
La resistenza termica di una parete piana per unità di area è lo spessore della parete diviso per la conducibilità, R = t / k. Per una parete da 5 mm:
| Lega | k | Resistenza della parete, m2.K/W |
|---|---|---|
| 6063-T6 | 200 | 0.000025 |
| 6061-T6 | 167 | 0.000030 |
| A356-T6 | 150 | 0.000033 |
| ADC12 | 96 | 0.000052 |
Confrontiamola ora con lo strato limite all’esterno. La resistenza è 1 / h, dove h è il coefficiente di scambio termico. Gli ordini di grandezza tipici sono:
- Camicia ad acqua o acqua e glicole: h da circa 1,000 a 5,000 W/m2.K, quindi una resistenza di circa 0.0002 a 0.001 m2.K/W.
- Aria ferma o ventilata su alette: h da circa 10 a 50 W/m2.K, quindi una resistenza di circa 0.02 a 0.1 m2.K/W.
Questi valori di h sono ordini di grandezza per orientarsi. I valori reali dipendono da flusso, geometria e fluido.
Il risultato è una lezione utile. Anche con una camicia ad acqua, la resistenza della parete in ADC12, 0.000052, è piccola accanto a uno strato limite da 0.0002 a 0.001. La scelta della lega sposta la resistenza della parete di un fattore due, ma la parete è solo una parte modesta del totale. Per una carcassa alettata raffreddata ad aria, la resistenza della parete è quasi trascurabile rispetto al film d’aria.
Per questo passare da ADC12 a 6063 raramente cambia molto la temperatura di un motore. I guadagni veri stanno negli altri tre passaggi.
Un esempio di caduta di temperatura
Prendiamo una carcassa con camicia ad acqua che deve smaltire calore a un flusso di 20,000 W per metro quadrato di parete della camicia. Quella cifra è un’illustrazione, non un valore di progetto. La caduta di temperatura attraverso ogni strato è il flusso moltiplicato per la resistenza dello strato.
| Strato | Resistenza, m2.K/W | Caduta di temperatura a 20,000 W/m2 |
|---|---|---|
| Parete, 5 mm ADC12 | 0.000052 | Circa 1.0 K |
| Parete, 5 mm 6063-T6 | 0.000025 | Circa 0.5 K |
| Strato limite dell’acqua con h = 2,000 | 0.0005 | Circa 10 K |
| Gioco d’interfaccia, 0.02 mm di aria | Circa 0.0008 | Circa 16 K |
La riga dell’interfaccia usa aria a circa 0.025 W/m.K su 0.02 mm. Il punto è la grandezza del numero, non la sua precisione. Un sottile gioco d’aria tra statore e carcassa può costare più temperatura dell’intera scelta della lega. Chiudere il gioco con un corretto calettamento a caldo o una pasta termica può fare più per la temperatura del motore di qualsiasi cambio di lega.
L’esempio mostra anche perché i progettisti a volte vanno nel senso opposto e accettano una lega più economica. Passare da 6063 a ADC12 aggiunge circa mezzo kelvin in questo caso, e un pezzo pressofuso costa molto meno a pezzo di un estruso lavorato in volume. Il progettista confronta una piccola penalità termica con un grande risparmio di costo.
Resistenza di contatto al foro
L’interfaccia tra lo statore lamellare e il foro della carcassa è la parte meno prevedibile del percorso. Il calore deve attraversare punti di contatto microscopici tra due superfici ruvide, con l’aria che riempie gli spazi.
Cosa migliora il contatto:
- Un foro esatto e rotondo che corrisponde al diametro esterno dello statore per tutta la lunghezza.
- Un’interferenza controllata che preme le superfici l’una contro l’altra.
- Una finitura superficiale moderata. Troppo ruvida lascia vuoti. Un foro molto liscio può scivolare, come descrive la guida al calettamento a caldo.
- Composti termici o incapsulamento nei progetti con accoppiamento scorrevole.
Cosa peggiora il contatto:
- Un foro conico od ovale.
- Bave e trucioli lasciati nel foro prima di inserire lo statore.
- Un rivestimento lasciato nel foro per errore.
Per un acquirente, è una ragione pratica per trattare rotondità e pulizia del foro come requisiti termici oltre che meccanici.
Ha bisogno di un’offerta per questo componente? Richieda un’offerta per il suo componente
Leghe da fonderia e leghe da lavorazione plastica
La scelta tra materiale fuso e lavorato di solito si fa per costo e forma, e la conducibilità ne consegue.
Le leghe da lavorazione plastica ed estruse come la 6063 e la 6061 conducono meglio. Si adattano a forme semplici: tubi, profili alettati e pezzi lavorati dal pieno.
Le leghe da fonderia per gravità e bassa pressione come la A356 conducono un po’ meno e si adattano a lavori di volume medio con forme complesse.
Le leghe pressofuse ad alta pressione come la ADC12 e la A380 conducono meno. Permettono pareti sottili, alette ed elementi integrati in un solo colpo, al costo a pezzo più basso in volume.
La penalità termica di una lega da fonderia può essere compensata da ciò che una fusione rende possibile, come più superficie alettata o una forma di camicia impossibile da lavorare. Giudicare una lega solo dalla conducibilità ignora questo.
Da dove vengono i valori di conducibilità
I valori pubblicati derivano da prove a flash laser, di confronto in regime stazionario o di conducibilità elettrica, dato che conducibilità elettrica e termica sono legate nei metalli. Metodi e campioni diversi danno numeri diversi, e gli stati li spostano. Due manuali possono riportare valori che differiscono del dieci percento per la stessa lega.
Se un progetto dipende da un valore di conducibilità, chieda al fornitore del materiale un valore misurato sul lotto, con il metodo. Altrimenti usi il valore del manuale come stima e tenga un margine. La guida alla lavorazione di carcasse e alberi spiega come i disegni indicano normalmente il materiale.
Cosa conta più della lega
L’interfaccia statore-carcassa. Un calettamento a caldo con un foro pulito e rotondo dà un buon contatto termico. Un accoppiamento lasco od ovale lascia giochi d’aria, e l’aria è un isolante. Dimensione e rotondità del foro stabiliscono il contatto. La guida al calettamento a caldo e alla rotondità spiega come influisce il foro lavorato.
La superficie di scambio e il disegno delle alette. Su un motore raffreddato ad aria, più superficie alettata e un flusso d’aria migliore riducono la resistenza dello strato limite, che è il termine dominante.
La geometria della camicia e la portata del refrigerante. Una camicia ben progettata con flusso turbolento e senza zone morte riduce la resistenza dello strato limite. Una camicia con angoli morti spreca superficie.
Lo spessore della parete. Dimezzare la parete dimezza la resistenza della parete, il che in alcuni casi aiuta più di un cambio di lega. Le pareti sottili costano di più da lavorare, come spiega la guida alle pareti sottili.
I rivestimenti. Un rivestimento spesso su una carcassa alettata aggiunge resistenza in superficie. La guida ai rivestimenti confronta gli spessori tipici.
Quando la lega conta davvero
La scelta della lega è più importante in pochi casi.
- Motori ad alta densità di potenza, dove ogni grado conta, come i motori di trazione.
- Sezioni spesse, come un grande scudo fuso o una flangia di montaggio spessa che porta il calore su una lunga distanza.
- Punti caldi locali, dove il calore deve diffondersi su una piastra prima di raggiungere il refrigerante. La diffusione dipende dalla conducibilità per lo spessore.
- Progetti leggeri, dove una parete sottile in una lega molto conduttiva sostituisce una parete spessa in una peggiore.
In questi casi un progettista esegue un modello termico e sceglie la lega da esso. Un acquirente non dovrebbe cambiare la lega in fase di richiesta di offerta senza l’approvazione del progettista.
Cosa scrivere sul disegno
- Lega e stato, con la norma, non solo «alluminio».
- Qualsiasi conducibilità termica minima, solo se il progetto ne dipende davvero, con il metodo di prova.
- Dimensione del foro, rotondità e finitura superficiale all’interfaccia dello statore.
- Spessore minimo della parete dopo la lavorazione.
- Rivestimento o finitura sulle superfici di raffreddamento.
Lista di controllo prima di inviare la richiesta di offerta
- Indichi lega e stato con una norma.
- Segni le superfici che portano calore, come il foro e le superfici di raffreddamento.
- Dia i limiti del foro e la rotondità per l’interfaccia dello statore.
- Indichi lo spessore minimo della parete.
- Dica se la carcassa è fusa, estrusa o lavorata da barra, perché il percorso determina le leghe disponibili.
Quando il disegno è pronto, invii la richiesta di offerta e quotiamo i pezzi finiti e affidiamo la produzione a un’officina partner che lavora carcasse di motori. Le risposte arrivano entro 24 ore lavorative.
Norme e riferimenti
- Thermal conductivity, overview with values for common materials. Intervalli di riferimento per alluminio, ghisa e acciaio. I valori delle leghe variano con lo stato e la fonte.
- Aluminium alloy, overview of wrought and cast families. Perché le leghe da fonderia con più silicio conducono meno delle leghe da lavorazione plastica.
- Die casting, overview of the process and typical alloys. Contesto sulle leghe usate per le carcasse fuse.
- ASM Handbook, Volume 2: Properties and Selection of Nonferrous Alloys and Special-Purpose Materials. Un riferimento standard per le proprietà termiche delle leghe. I valori differiscono tra edizioni e stati.
Le cifre di questa pagina sono intervalli tipici ricavati dalle norme sopra e dalla normale pratica di officina. Non sono una specifica per il suo componente. L’officina partner che quota il suo pezzo conferma ciò che può mantenere sulla sua geometria.
Domande frequenti
Quale lega di alluminio conduce meglio il calore per una carcassa motore?
Tra le leghe comuni, quelle da lavorazione plastica della serie 6000 come la 6063 conducono meglio, quelle da fonderia come la A356 meno, e la ADC12 o la A380 pressofuse meno di tutte. La differenza è reale, ma per la maggior parte delle carcasse è una piccola parte del percorso termico totale.
Devo cambiare lega per far lavorare il motore più freddo?
Solo dopo aver verificato dove sta realmente la caduta di temperatura. Nella maggior parte dei motori le cadute maggiori sono all’interfaccia tra statore e carcassa e sulla superficie di raffreddamento, non nella parete della carcassa. Cambiare lega aiuta meno che migliorare l’accoppiamento dello statore o la portata del refrigerante.
Gli stati e i trattamenti termici cambiano la conducibilità?
Sì. Gli stati trattati termicamente spostano la conducibilità, di solito al ribasso rispetto allo stato ricotto, perché gli elementi di lega in soluzione disperdono i portatori di calore. La variazione è modesta, e le schede tecniche riportano i valori per stato.
Ha bisogno di un’offerta per questo componente?
Invii il disegno. Quotiamo i pezzi finiti, affidiamo il lavoro a un’officina partner e rispondiamo entro 24 ore lavorative.
Richieda un’offerta per il suo componente