Usinage de carters moteur pour constructeurs de moteurs électriques
Envoyez le plan. Nous chiffrons les pièces finies et confions la fabrication à un atelier partenaire qui alèse des portées de roulement et tourne des arbres de rotor. Réponse sous 24 heures ouvrées.
Pourquoi les acheteurs envoient ici leurs pièces de moteur
Tout tient à l’adéquation : un atelier partenaire adapté à votre pièce, et une personne qui en répond.
Un devis, un interlocuteur
Vous envoyez un plan et recevez un seul devis détaillé pour les pièces finies. Un bon de commande, une facture, une personne à qui poser vos questions.
Des ateliers partenaires adaptés
Nous confions le travail à un atelier qui alèse des portées de roulement et tourne des arbres de rotor, choisi selon le type de pièce, la taille et la tolérance. Pas un annuaire généraliste.
Un ingénieur sur chaque commande
Un ingénieur suit la fabrication, vous recevez un point d’avancement chaque semaine, et les pièces sont contrôlées avant emballage.
Votre pièce de moteur exige-t-elle un atelier spécialisé ?
Beaucoup de pièces de moteur relèvent d’un tournage et d’un fraisage ordinaires. Quelques-unes non. Cochez ce qui figure sur votre plan. Deux cases ou plus signifient que le travail demande un atelier qui contrôle déjà chaque jour des alésages et des tourillons.
Pièces de moteur couvertes ici
- Carters et carcasses de moteur
- Flasques et paliers de roulement
- Arbres de rotor et d’induit
- Carters de stator avec chemises d’eau
- Carters de groupes motopropulseurs électriques
- Supports de moteurs de ventilateurs et de pompes
- Supports de codeurs et de résolveurs
- Boîtes à bornes et couvercles
La plupart dépendent d’une seule cote. Une portée de roulement trop grande de 15 microns laisse la bague extérieure glisser, et le moteur devient bruyant en quelques mois. C’est pourquoi l’ajustement, et non le contour, détermine quel atelier doit chiffrer la pièce.
Usiné dans de la barre ou à partir d’une pièce moulée ?
Pour les carters et les flasques, c’est la première question d’un atelier, et elle change plus le prix que la forme. Tranchez-la avant d’envoyer la demande de prix, ou dites-nous que vous voulez les deux prix.
Taillé dans de la barre, du tube ou de la tôle
L’atelier part de la matière brute et enlève tout ce qui n’est pas la pièce.
- Aucun coût d’outillage : c’est la meilleure option pour les prototypes et les premières centaines de pièces
- Les modifications de conception coûtent peu car rien n’est encore outillé
- Plus de matière enlevée et un temps de cycle plus long par pièce
- L’épaisseur de paroi et le détail des ailettes sont limités par ce qu’un outil de coupe peut atteindre
Usiné à partir d’une pièce moulée
Une ébauche moulée ou forgée arrive proche de la forme finale et l’atelier n’usine que les faces critiques.
- Moins cher à la pièce dès que le volume amortit le modèle ou le moule
- Les ailettes, nervures et parois minces, lentes à usiner, sortent directement du moule
- Coût d’outillage et 4 à 10 semaines avant la première ébauche
- L’atelier doit disposer d’un montage qui tolère une ébauche à surépaisseur variable
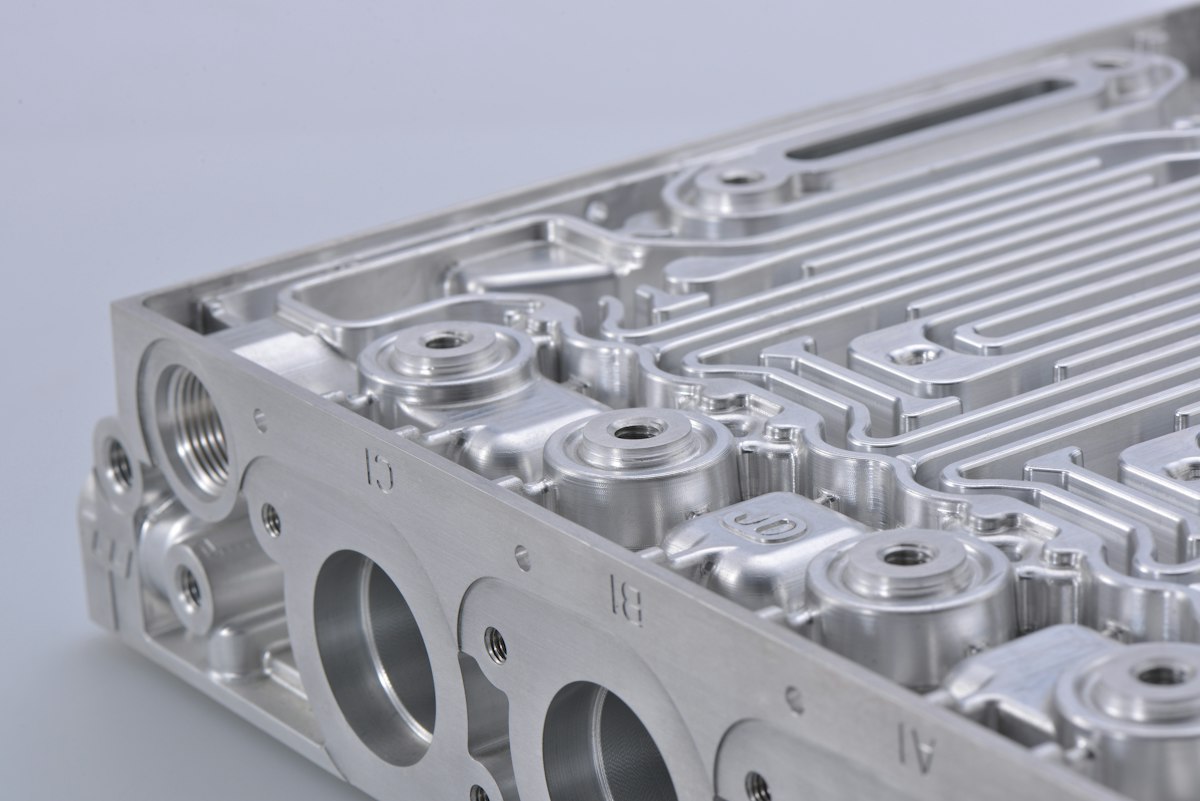
Où se situe le point d’équilibre
Le point d’équilibre varie avec la taille de la pièce. Un petit flasque peut rester sur barre jusqu’à quelques milliers de pièces car le cycle est court. Un grand carter à chemise d’eau demande généralement une pièce moulée bien plus tôt, car il y a tout simplement trop d’aluminium à enlever.
Il existe une troisième option qui mérite d’être étudiée. Pour un carter rond en aluminium, un tube étiré ou filé part près du diamètre extérieur sans aucun coût d’outillage, et l’essentiel de la matière a disparu avant la première passe.
Matières et tolérances des pièces de moteur
Ce qui change quand vous demandez à un atelier de chiffrer chaque matière. Ce sont des plages typiques, pas des engagements. L’atelier partenaire qui chiffre votre pièce confirme ce qu’il peut tenir sur votre géométrie et votre ébauche.
| Matière | Ce qui change | Tolérance typique |
|---|---|---|
| Aluminium 6061, A356, ADC12 | La plupart des carters et flasques. Les ébauches moulées sont courantes, donc la surépaisseur et la porosité déterminent la qualité de finition de l’alésage. | Alésages ±0.01 à ±0.025 mm |
| Acier 1045, 4140 | Arbres de rotor et d’induit. En général tournés à l’état doux, traités thermiquement, puis rectifiés sur les tourillons. | Tourillons ±0.005 mm après rectification |
| Inox 303, 304, 316 | Arbres et carters pour environnements de lavage ou humides. Coupe plus lente et usure d’outil plus forte que l’acier. | ±0.01 à ±0.025 mm |
| Fonte GG25, GGG40 | Carcasses de moteurs industriels. S’usine bien, mais demande une gestion des poussières et un outillage dédié. | ±0.02 mm est courant |
| Cuivre C11000, laiton | Barres, bornes et pièces de collecteur. Matière collante, qui demande des outils affûtés et d’autres avances. | ±0.02 mm |
| PA66, PPS, PEEK | Capots de ventilateur, isolants et petits flasques. Les plastiques bougent avec la chaleur et l’humidité après la coupe. | ±0.05 mm est réaliste |
Quelles tolérances comptent vraiment sur une pièce de moteur
Comment on usine les arbres, les portées de roulement et les carters en fonderie sous pression
Où vont les pièces de moteur
Chaque marché final apporte ses propres documents. Mentionnez dans votre demande de prix les certificats matière, le PPAP, le contrôle de première pièce ou les limites d’équilibrage afin que nous confiions le travail à un atelier qui travaille déjà ainsi.
Véhicules électriques
Carters de groupes motopropulseurs, flasques de moteurs de traction et arbres de rotor, souvent avec des exigences documentaires IATF.
Automatisation industrielle
Carters de servomoteurs et de moteurs pas à pas, plaques d’adaptation de réducteurs et supports de codeurs.
Pompes et CVC
Carcasses de moteurs, supports de ventilateurs et ensembles d’arbres pour milieux humides ou poussiéreux.
Électroménager
Carters et flasques de moteurs BLDC en volumes où le coût d’outillage doit être amorti.
Drones et robotique
Cloches de moteurs outrunner, supports de stator et arbres creux où chaque gramme compte.
Outillage électroportatif
Arbres d’induit, carters d’engrenages et logements de roulements en séries répétées.
Comment ça marche
Une demande de prix de votre part, un devis en retour. Nous confions le travail à un atelier partenaire, suivons la fabrication et contrôlons les pièces avant expédition.
Envoyez votre demande de prix
Joignez un fichier STEP ou un plan PDF et indiquez le type de pièce, la matière, l’ébauche, la quantité et la tolérance la plus serrée. Compter environ trois minutes.
Nous la lisons et chiffrons les pièces finies
Nous lisons le plan, signalons les cotes qui font le coût et envoyons sous 24 heures ouvrées un seul devis détaillé : matière, usinage, finition, contrôle, emballage, transport.
Fabriquées, contrôlées et expédiées
Acceptez le devis et nous confions le travail à un atelier partenaire. Un ingénieur suit la fabrication et vous recevez un point d’avancement chaque semaine. Nous contrôlons les pièces avant emballage et les expédions. Un interlocuteur, un bon de commande, une facture.
Ce qui détermine le prix d’une pièce de moteur usinée
Six éléments font la plupart des offres. Si un prix dépasse vos attentes, l’un d’eux en est généralement la cause, et trois peuvent se modifier sur le plan.
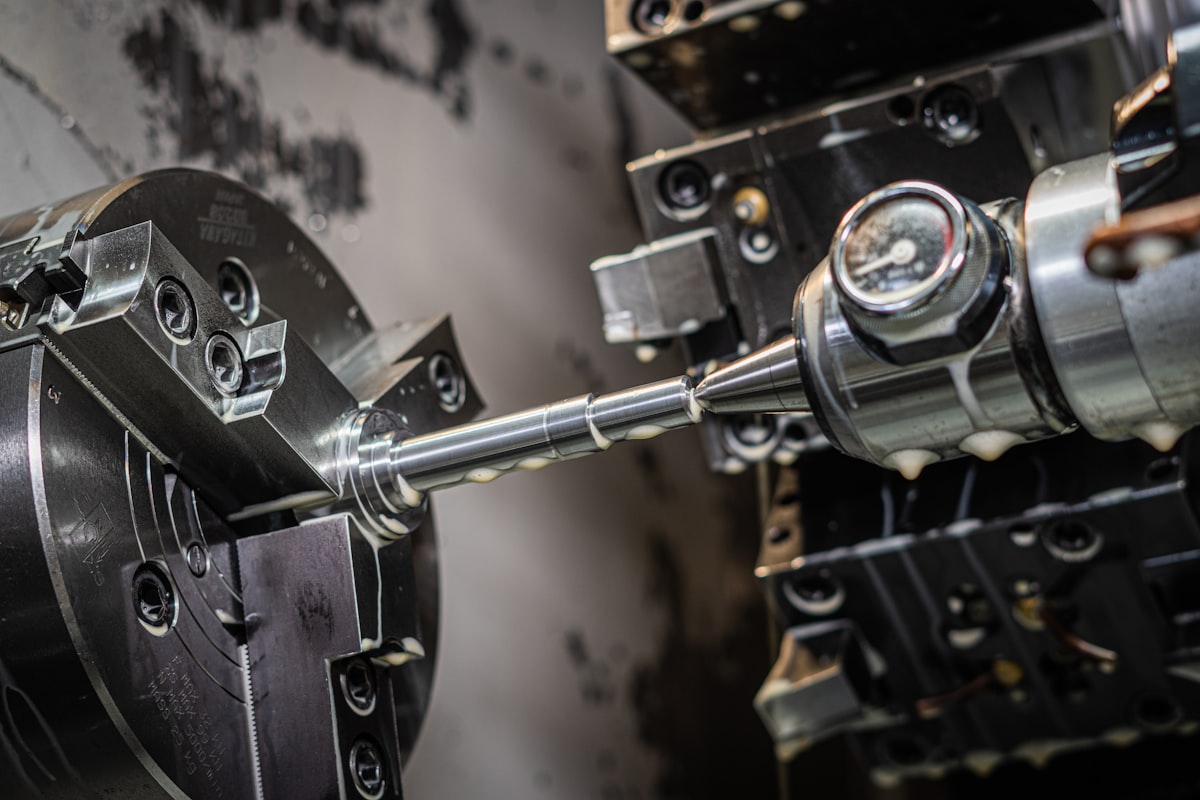
- L’ajustement de roulementUne portée en H6 demande une passe d’alésage de finition, un comparateur d’alésage et un opérateur qui contrôle chaque pièce. Pas le H8. Cette seule exigence fait varier le prix plus que la matière.
- Le choix de l’ébaucheUne pièce moulée coûte moins cher à la pièce en volume, mais implique un coût d’outillage et un délai. Tailler dans de la barre, du tube ou de la tôle l’emporte sur les premières centaines de pièces.
- La concentricité entre portéesTenir deux alésages de roulement coaxiaux signifie le plus souvent une seule prise de pièce sur un tour-fraiseur, ou une seconde opération sur un montage conçu pour la pièce.
- La rectification d’arbreLe tournage amène un tourillon près de la cote. Une tolérance de diamètre inférieure à 0.01 mm environ ou un état de surface inférieur à Ra 0.4 demande une rectifieuse, donc une machine à part et une file d’attente à part.
- La taille de sérieLes coûts de réglage et de montage se répartissent sur la commande. Le prix à la pièce baisse vite entre 10 et 500 pièces, puis se stabilise.
- Équilibrage et finitionL’équilibrage dynamique, l’anodisation, le traitement de surface, l’imprégnation et la peinture ajoutent chacun un coût et quelques jours de délai.
Un plan prêt ?
Envoyez dès maintenant la version courte. Nous demanderons ce qui manque. Si vous préférez donner tous les détails d’emblée, utilisez le formulaire complet.
Vos fichiers ne sont transmis qu’aux ateliers partenaires qui chiffrent la pièce. Demandez un NDA et rien n’est partagé avant sa signature.
Vous tournez des arbres et alésez des carters ? Recevez du travail adapté à vos machines.
Ni frais d’adhésion ni frais par demande. Nous sommes votre client : vous nous remettez votre offre et nous passons le bon de commande. Vous ne traitez pas avec l’acheteur.
Questions des acheteurs
Autre question ? Écrivez à .
Qui usine mes pièces de moteur ?
Nous vous vendons les pièces finies. Elles sont usinées par des ateliers partenaires qui tournent et alèsent des pièces de moteur, chacun vérifié pour les ajustements qu’il sait tenir. Nous prenons la commande, lisons le plan avant de confier le travail, suivons la fabrication et contrôlons les pièces avant emballage. Vous avez un seul interlocuteur et une seule facture, et nous répondons des pièces.
Comment le prix est-il établi ?
Vous recevez de notre part un seul devis détaillé pour les pièces finies : matière, usinage, finition, contrôle, emballage et transport. C’est le prix. Il n’y a pas de frais de service séparés et rien à payer avant d’accepter le devis. Les conditions de paiement sont confirmées sur votre devis.
Qui voit mon plan ?
Seuls les ateliers partenaires à qui nous demandons de chiffrer la pièce le voient, 3 au maximum. Ils reçoivent d’abord un court résumé : type de pièce, matière, dimensions, quantité, tolérance et échéance. Votre nom, votre société et vos coordonnées restent chez nous. Cochez la case NDA et nous gardons les fichiers jusqu’à la signature.
Combien d’offres vais-je recevoir ?
Un seul devis détaillé pour les pièces finies. En amont, nous demandons à 3 ateliers partenaires au maximum de chiffrer votre pièce et confions le travail à celui qui lui convient. Si seuls un ou deux ateliers disposent du tour, du comparateur d’alésage et de l’expérience des ajustements de roulement nécessaires, nous en consultons moins plutôt que de remplir la liste.
Les ateliers peuvent-ils partir de ma pièce de fonderie ou de forge ?
Oui, et cela change les ateliers qui conviennent. Usiner un carter moulé demande un montage adapté à une ébauche irrégulière et un plan pour absorber la variation de surépaisseur. Précisez dans la demande si vous fournissez l’ébauche ou si l’atelier doit la tailler dans de la barre, de la tôle ou du tube.
Que dois-je envoyer pour obtenir un prix précis sur une pièce de moteur ?
Un fichier STEP et un plan PDF qui indiquent les portées de roulement, les ajustements, les exigences de concentricité ou de battement et l’état de surface des tourillons. Ajoutez la quantité annuelle et la taille de série. Ces deux chiffres font varier le prix plus que tout autre élément du plan.
Guides pour les acheteurs de pièces de moteur
- Coûts
Prototypes de carters de moteur dans la barre : ce qu’ils prouvent avant de s’engager sur un moule de fonderie sous pression
Des prototypes usinés dans la barre permettent de tester un carter de moteur avant de tailler un moule. Voyez ce qui se transpose à une pièce moulée, ce qui ne se transpose pas et comment planifier.
- Coûts
Carters de moteur filés en 6063 et 6082 : quand un profilé l’emporte sur la barre
Un profilé d’aluminium filé réduit les déchets et le temps d’usinage des carters de moteur ronds. Comparez 6063 et 6082, coût de filière et barre pour trouver la voie la moins chère.
- Guide acheteur
Conductivité thermique des alliages d’aluminium et refroidissement d’un carter de moteur
La conductivité thermique varie selon l’alliage : 6063 près de 200 W/m.K, ADC12 près de 96. Mesurez l’effet de l’alliage face aux ailettes, aux chemises et à l’interface du stator.
- Tolérances
Ajustements de roulement, concentricité et battement : les tolérances qui comptent sur les pièces de moteur
Quelles tolérances d’un plan de moteur changent le fonctionnement du moteur, lesquelles ne changent que le prix, et comment les distinguer avant d’envoyer une demande de prix.
- Choisir un fournisseur
Comment choisir un fournisseur d’usinage pour composants de moteurs électriques
Cinq questions qui distinguent un atelier habitué aux pièces de moteur d’un atelier généraliste, ce que les certificats disent vraiment et les signaux d’alerte d’une offre.
- Pour les ateliers
Décrocher des travaux de pièces de moteur : ce que les acheteurs vérifient vraiment
Ce qu’un acheteur de pièces de moteur cherche avant d’attribuer un travail, les réponses qui font perdre l’affaire dès le premier e-mail et comment chiffrer un carter sans deviner.